
Zaawansowana gospodarka narzędziowa obejmuje obszary, w których narzędziownia styka się bezpośrednio z produkcją: szafy vendingowe dla zmian bez obsady, formy i tłoczniki zużywane cyklami, regenerację frezów z węglika, inwentaryzację RFID UHF i narzędziownie kontenerowe na budowach. Studio TCS.net obsługuje w nich dokumenty, stany, limity, zlecenia serwisowe i koszty, a sprzęt zakładu (szafy, czytniki, bramki, liczniki) wymaga integracji projektowej.
Poniżej każdy obszar jest opisany tak samo: potrzeba, to co robi program standardowo i to co wymaga projektu. Zakres integracji ze sprzętem i systemami zewnętrznymi ustala się w analizie przedwdrożeniowej. Mechanizm API opisuje artykuł o integracji narzędziowni z ERP przez API.
Szafy vendingowe i obrotowe 24/7
Potrzeba. Przy dwóch i trzech zmianach stała obsada narzędziowni bywa nieopłacalna, a brak płytek lub wierteł w nocy powoduje przestoje. Rozwiązaniem są szafy vendingowe (spiralne, klapkowe, bębnowe) przy gniazdach obróbczych, z identyfikacją kartą RFID i wyborem artykułu na ekranie dotykowym.
- W programie. Karta pracownika identyfikuje osobę, a skan karty w okienku jest standardowym początkiem wydania. Program ma limity liczby sztuk i wartości oraz blokadę zaległego zwrotu, a wyjątek z powodem wpisuje kierownik. Stany poniżej minimum widać w rejestrze i na kaflu, a z nich powstaje propozycja zamówienia (numer ZP) eksportowana do ERP plikiem CSV, wydrukiem albo przez API. Program nie składa zamówienia.
- Wymaga projektu. Sterowanie szafą i jej stany prowadzi system szafy. Automatyczne rozchody z szafy do programu, limit na zmianę roboczą i automatyczne powiadomienie o stanie w bębnie to rozszerzenie przez API. O stanach minimalnych opisuje artykuł o stanach minimalnych i zapasie narzędzi.
Paszport form wtryskowych i tłoczników według liczby cykli
Potrzeba. Zużycie formy, matrycy czy tłocznika zależy od liczby wtrysków albo uderzeń, a nie od czasu kalendarzowego. Stąd potrzeba indywidualnej karty narzędzia, historii modyfikacji i planowania konserwacji według cykli (na przykład czyszczenie kanałów chłodzących po 50 000 wtrysków, wymiana sprężyn po 200 000 uderzeń).
- W programie. Egzemplarz ma kartę z historią wydań, plikami, zdarzeniami i kosztami, opisaną w artykule o paszporcie narzędzia. Jeśli forma jest prowadzona jako obiekt techniczny w module utrzymania ruchu, plan prewencji może pracować w trybie licznika (motogodziny, cykle, kilometry), a zlecenie powstaje, gdy odczyt zbliży się do progu albo prognoza wypadnie w okresie wyprzedzenia. Odczyt licznika wpisuje uprawniony użytkownik. Regenerację wkładek rejestruje zlecenie serwisowe.
- Wymaga projektu. Automatyczne zasilanie licznika z maszyny, osobne pola wymiarów krytycznych i gniazd formujących oraz rejestr podzespołów wymiennych jako własne dane. Podzespoły z numerami seryjnymi można prowadzić jako składniki zestawu, a ilościowe we wzorze zestawu, co opisuje artykuł o zestawach narzędzi. Granicę między narzędziownią a CMMS opisuje artykuł o przeglądach narzędzi a CMMS.
Pętla regeneracji i powlekania frezów z węglika
Potrzeba. Frezy i wiertła monolityczne z węglika projektuje się do wielokrotnego ostrzenia i ponownego nakładania powłok twardych, na przykład TiAlN albo AlCrN. Zakład chce policzyć, ile razy narzędzie było ostrzone, i znać jego aktualną średnicę dla korekt w programach obróbczych.
- W programie. Frez prowadzony po numerze serii przechodzi cykl: zlecenie serwisowe z dokumentami RNA i PNA, usługa ostrzenia lub powlekania jako dokument US bez ruchu w stanach ilościowych oraz przyjęcie z wynikiem i polem pomiarów i ustaleń. Każde zlecenie zostaje w historii egzemplarza, więc krotność ostrzeń można policzyć. Opisuje to artykuł o serwisie i regeneracji narzędzi. Metodę licznika operacji i progów opisuje artykuł o żywotności narzędzi CNC.
- Wymaga projektu. Dedykowany licznik regeneracji z limitem 2-5 ostrzeń i pole rzeczywistej średnicy po regeneracji (na przykład 11,75 mm dla frezu nominalnie 12 mm) jako osobne dane dostępne dla technologów. Dziś średnicę zakład wpisuje w pomiarach i ustaleniach zlecenia.
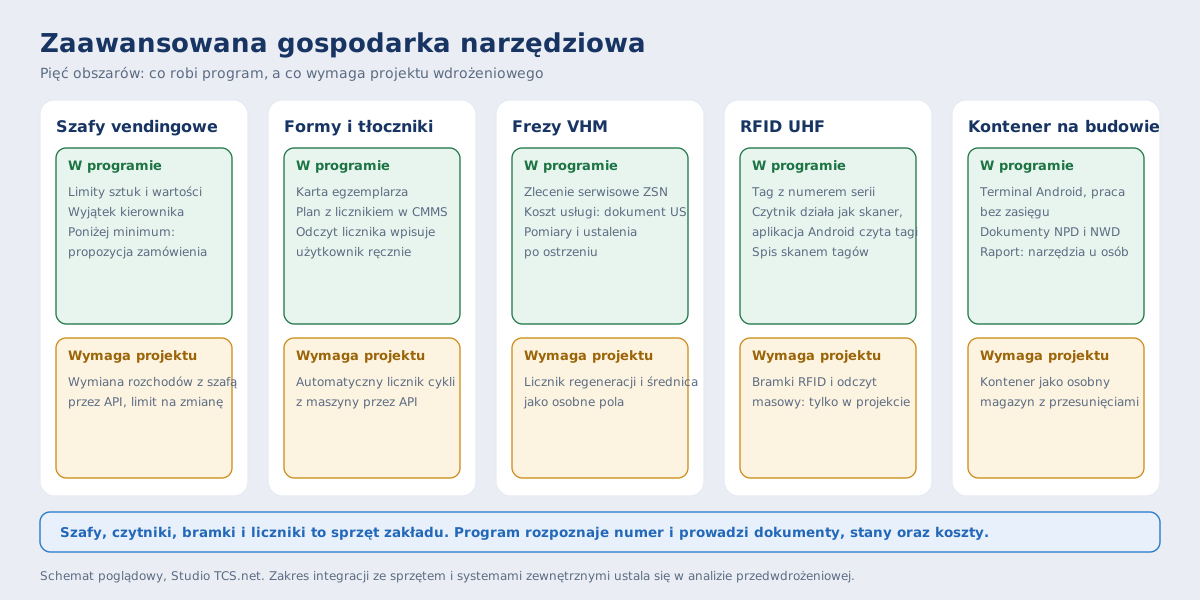
Inwentaryzacja RFID UHF i bramki w narzędziowni
Potrzeba. Skanowanie kodów z każdego przedmiotu jest czasochłonne i wymaga wyjmowania osprzętu z regałów. RFID UHF pozwala odczytywać tagi bez kontaktu wzrokowego, także z zamkniętych szuflad, a bramki w strefie wydań mogłyby wykrywać wyniesienie narzędzia bez dokumentu.
- W programie. Tag niesie ten sam numer co etykieta: numer serii egzemplarza albo numer karty pracownika. Czytnik z emulacją klawiatury wpisuje go do aktywnego pola, więc dla programu nie różni się od skanera, a aplikacja Android czyta tagi RFID HF i UHF. Inwentaryzację prowadzi się skanem w arkuszach, co opisuje artykuł o inwentaryzacji narzędzi. Na metalu stosuje się tagi typu on-metal.
- Wymaga projektu. Program nie odbiera zdarzeń z bramek RFID i nie czyta wielu tagów jednym przejściem. Rejestracja incydentu przy wyniesieniu, sygnalizacja i odczyt masowy to osobny projekt. Szczegóły tagów, bramek i integracji opisuje artykuł o RFID UHF w narzędziowni.
Mobilna narzędziownia kontenerowa na budowach
Potrzeba. Firmy instalacyjne, mostowe i energetyczne urządzają tymczasowe narzędziownie w kontenerach na placu budowy, daleko od siedziby.
- W programie. Narzędziowiec w kontenerze pracuje na terminalu lub smartfonie z Androidem: wydania brygadom, zwroty, przeglądy i przesunięcia. Aplikacja działa bez zasięgu i synchronizuje operacje później. Sprzęt pobrany z wypożyczalni obcych obsługują dokumenty NPD i NWD (najem sprzętu i terminy zwrotu). Narzędzia trafiają na konto osoby w chwili wydania, a przy zamykaniu budowy raport narzędzi u pracowników daje brygadziście listę pozycji do zwrotu (rozliczanie pracowników z narzędzi). Aplikację opisuje artykuł o aplikacji mobilnej.
- Wymaga ustaleń. Kontener jako osobny magazyn zasilany przesunięciami z centrali oraz zbiorczy protokół zdawczo-odbiorczy po zakończeniu projektu uzgadnia się we wdrożeniu. Dziś listę zwrotów i uszkodzonych narzędzi daje raport narzędzi u pracowników oraz dokumenty likwidacji.
Zestawienie: standard i rozszerzenia
| Obszar | W programie standardowo | Wymaga projektu |
|---|---|---|
| Szafy vendingowe | Limity sztuk i wartości, zaległy zwrot, stany minimalne, propozycja zamówienia | Rozchody z szafy przez API, limit na zmianę, powiadomienia o stanie w bębnie |
| Formy i tłoczniki | Karta egzemplarza, plan z licznikiem w CMMS, odczyt ręczny, zlecenia serwisowe | Automatyczny licznik z maszyny, pola wymiarów krytycznych i gniazd |
| Frezy VHM | Zlecenia ZSN (RNA, PNA), koszt usługi (US), pomiary i ustalenia | Licznik regeneracji, pole rzeczywistej średnicy |
| RFID UHF | Tag z numerem serii, czytnik jak skaner, Android, inwentaryzacja skanem | Bramki, odczyt masowy, rejestr incydentów |
| Kontener na budowie | Android bez zasięgu, NPD i NWD, raport narzędzi u pracowników | Osobny magazyn z przesunięciami, zbiorczy protokół zdawczo-odbiorczy |
Czego program nie robi
- Nie steruje szafami vendingowymi, bramkami ani czytnikami RFID i nie zbiera cykli z maszyn bez integracji.
- Nie składa zamówień u dostawców: tworzy propozycję do wyeksportowania.
- Nie ma osobnych pól licznika regeneracji i rzeczywistej średnicy narzędzia.
- Nie ma limitu pobrań na zmianę roboczą ani rejestru incydentów z bramek.
Co dalej
Zakres pracy narzędziowca i układ stref opisuje artykuł o obowiązkach narzędziowca, a kompletowanie narzędzi pod zadania - artykuł o kittingu narzędzi. Całość obszaru opisuje strona o systemie dla narzędziowni.