
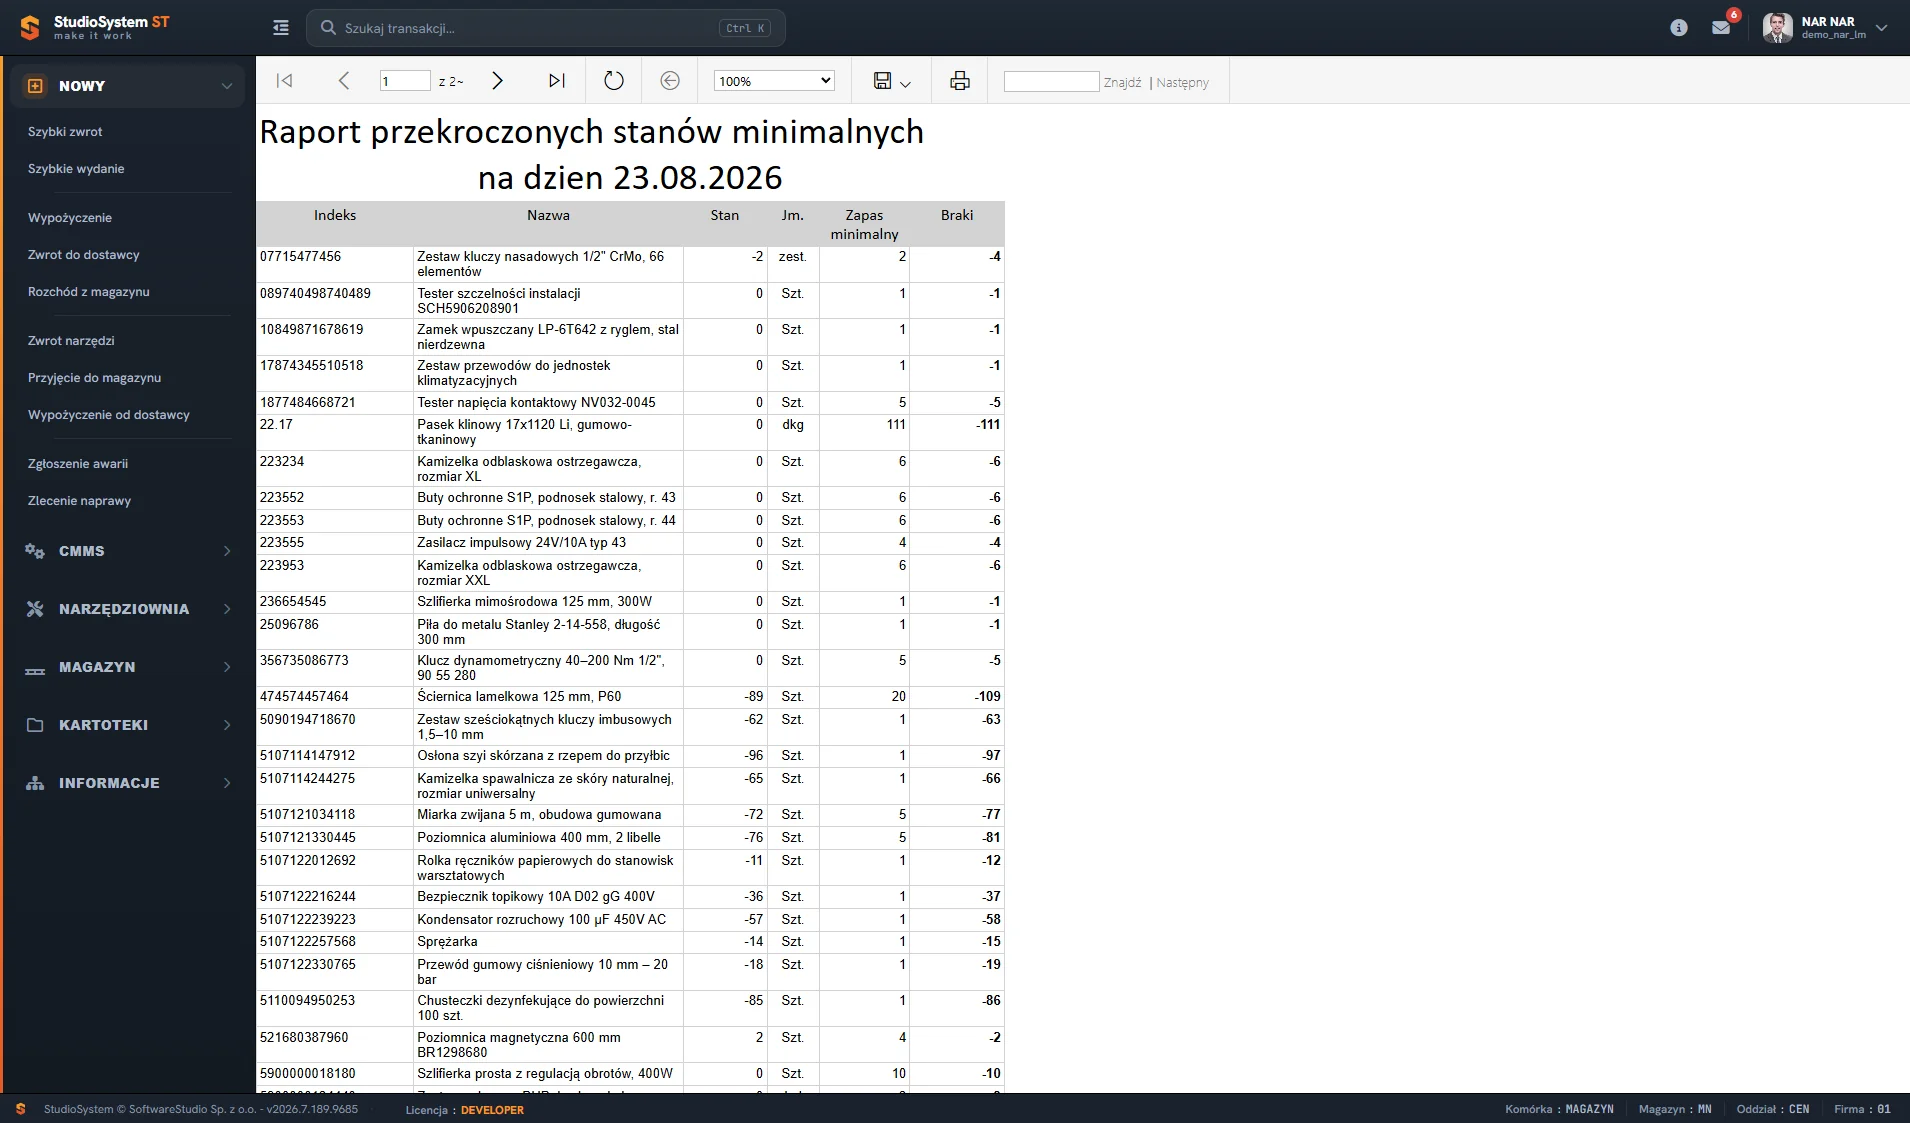
Braki w narzędziowni rzadko wynikają z braku pieniędzy. Zwykle biorą się z tego, że nikt nie wiedział o zbliżającym się końcu zapasu, dopóki magazynier nie odmówił wydania. Skutek jest zawsze ten sam: przestój na stanowisku, zakup awaryjny po wyższej cenie i pretensje między produkcją a zaopatrzeniem.
System Narzędziownia - program do zarządzania i ewidencji narzędzi przechowuje w kartotece trzy progi zapasu. Raport przekroczonych stanów minimalnych porównuje je ze stanem na wskazany dzień i wskazuje pozycje wymagające zamówienia razem z wielkością niedoboru, więc zaopatrzenie pracuje na liście, a nie na sygnałach telefonicznych z hali.
Trzy progi zapasu w kartotece magazynowej
Każda kartoteka magazynowa w Studio TCS.net może mieć wypełnione trzy poziomy zapasu. Minimalny wyznacza granicę, poniżej której pozycja trafia na raport braków. Optymalny wskazuje docelowy stan po uzupełnieniu. Maksymalny chroni przed zamrażaniem gotówki w nadmiarowym zapasie i zajmowaniem miejsca w regale.
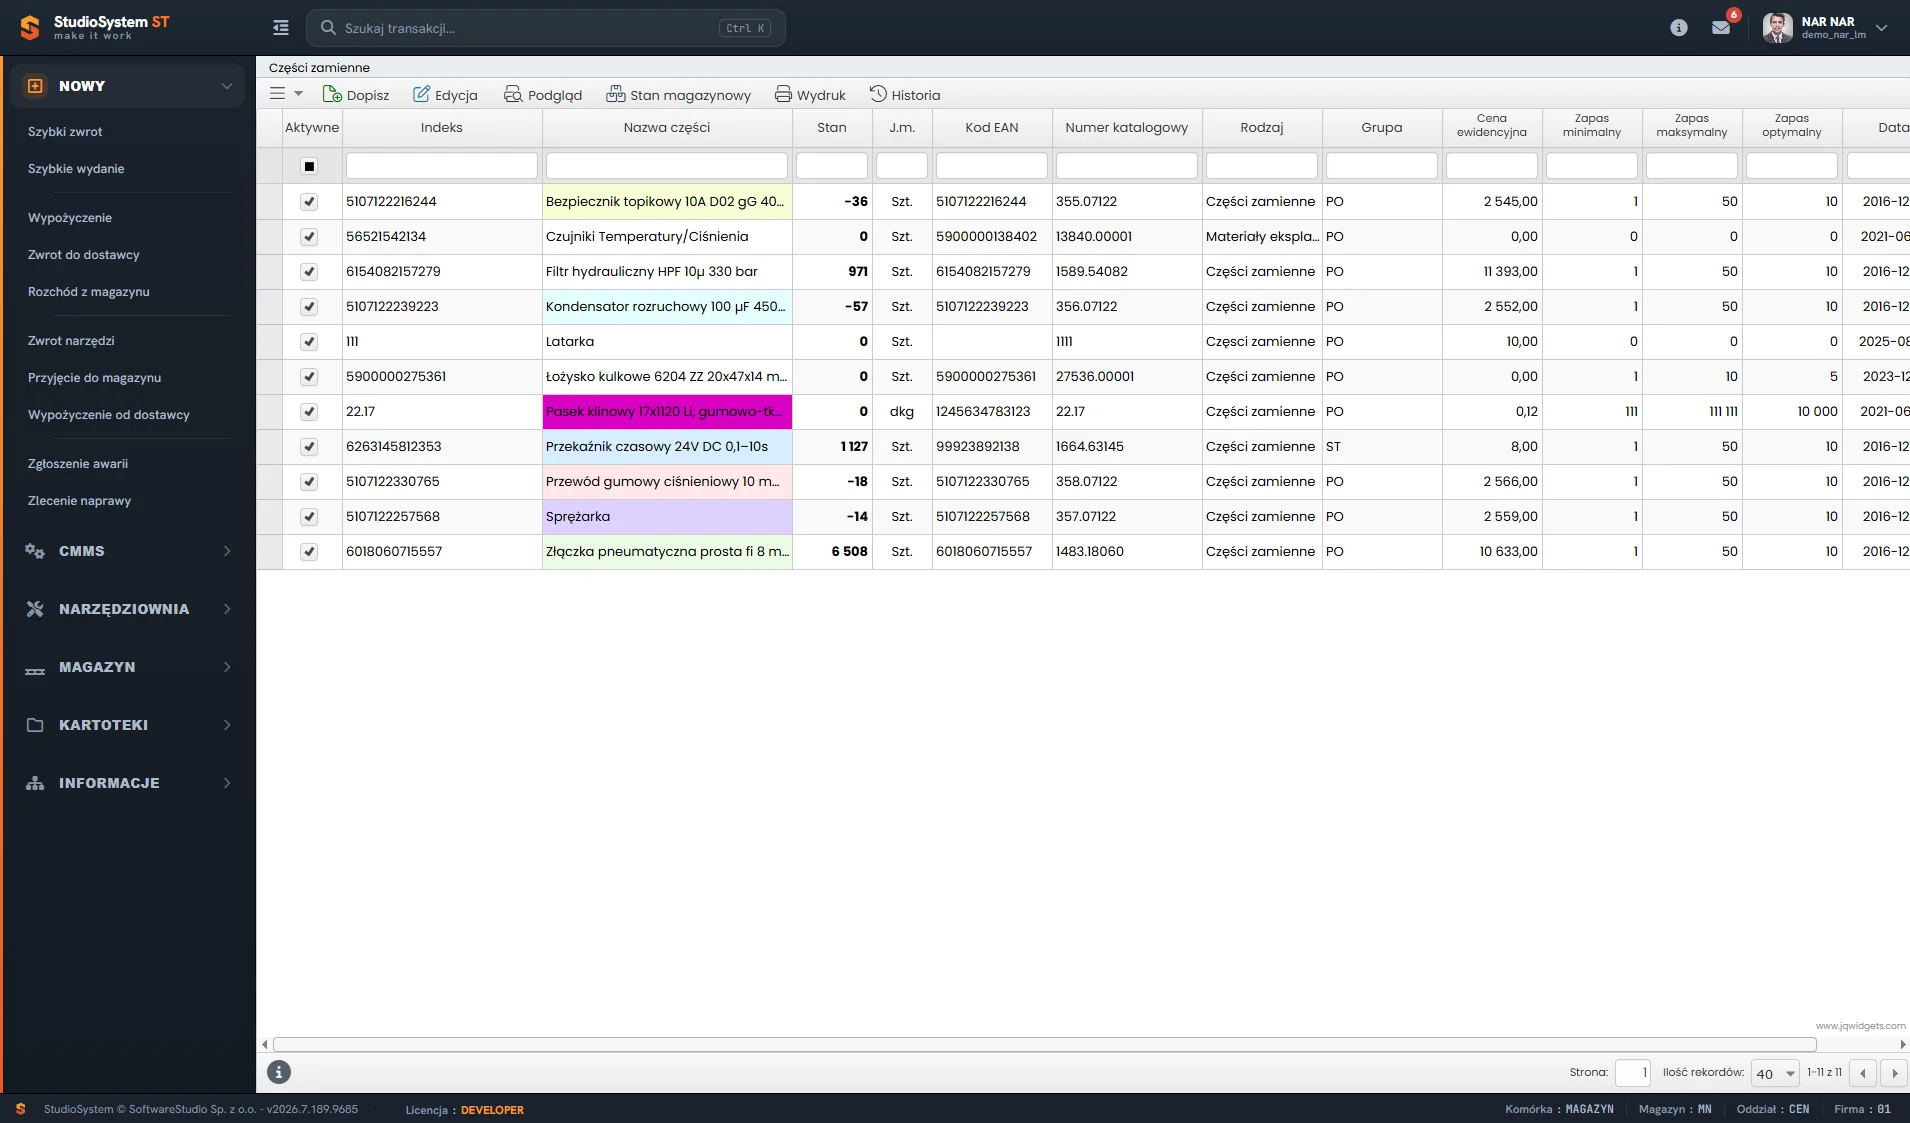
W tabeli kartotek części zamiennych progi stoją obok stanu, jednostki miary, kodu EAN, numeru katalogowego, rodzaju, grupy i ceny ewidencyjnej. Już na liście widać, które pozycje zbliżają się do minimum, bez otwierania każdej kartoteki.
Progi ustawia się osobno dla każdego indeksu, bo rytm zużycia tarczy do przecinania i czujnika zegarowego nie ma ze sobą nic wspólnego. Pozycje, których brak zatrzymuje produkcję, mogą mieć zapas bezpieczeństwa, a rzadko używane akcesoria mogą nie mieć progu w ogóle.
- Zapas minimalny - poziom alarmowy; jego przekroczenie oznacza konieczność zamówienia, zanim pozycja się skończy.
- Zapas optymalny - stan docelowy po dostawie, wyznaczany na podstawie zużycia i czasu realizacji zamówienia.
- Zapas maksymalny - górna granica, powyżej której zamawianie przestaje mieć sens ekonomiczny.
- Jednostka miary i cena ewidencyjna - pozwalają przeliczyć niedobór na wartość zamówienia bez ręcznych wyliczeń.
Raport przekroczonych stanów minimalnych
Raport przekroczonych stanów minimalnych generuje się na wskazany dzień. Zawiera indeks, nazwę, stan, jednostkę miary, zapas minimalny i wyliczoną wielkość braku, więc jest gotową podstawą zamówienia uzupełniającego.
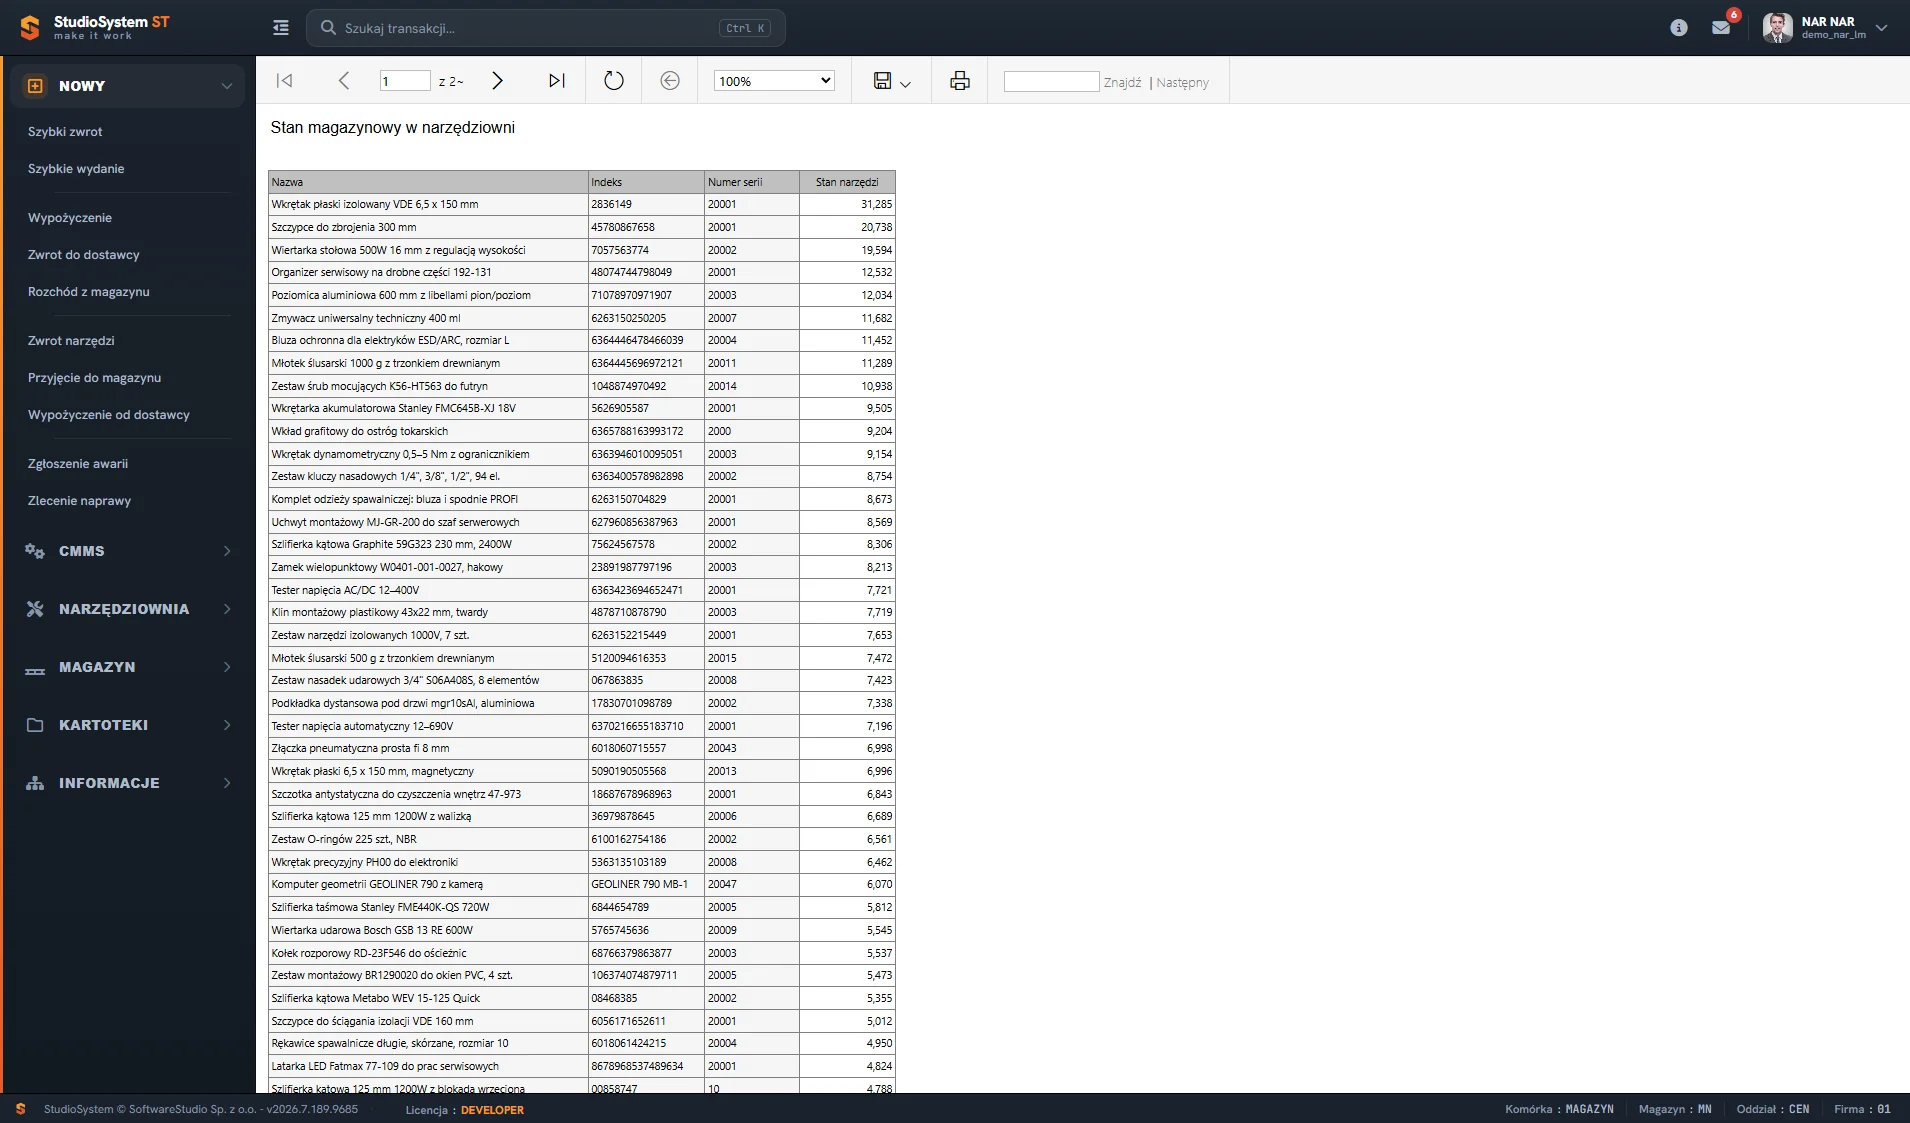
Raport stanu magazynowego narzędziowni zestawia nazwę, indeks, numer serii i stan dla narzędzi ręcznych, elektronarzędzi i osprzętu, np. wkrętaka izolowanego VDE czy szczypiec do zbrojenia. Służy do sprawdzenia, czy stan w systemie zgadza się z półką, zanim na jego podstawie powstanie zamówienie. Pozycje o stanie ujemnym sygnalizują błąd ewidencyjny, a nie brak towaru.
W menu raportów obok stanów minimalnych są też raporty Stan optymalny i Przekroczone stany optymalne. Różnica jest praktyczna: lista braków minimalnych to zamówienie pilne, a lista odchyleń od optimum to plan zakupowy na kolejny okres. Zestawienie obu widoków pozwala oddzielić gaszenie pożarów od normalnego planowania, co widać także w rozliczeniu kosztów narzędzi wg MPK.
Jak ustawić progi zapasu narzędzi w Studio TCS.net
Uruchomienie sterowania zapasem - od wyboru pozycji krytycznych po cykliczny raport braków trafiający do zaopatrzenia.
Co jest potrzebne
- Historia zużycia z raportów Studio TCS.net za reprezentatywny okres
- Czasy realizacji dostaw uzgodnione z zaopatrzeniem
- Uprawnienia do edycji kartotek magazynowych
-
Wybór pozycji objętych progami
Wskazanie indeksów, których brak zatrzymuje pracę, zamiast obejmowania progami całego asortymentu magazynu.
-
Wyliczenie zapasu minimalnego i optymalnego
Pomnożenie średniego zużycia przez czas realizacji dostawy i dodanie zapasu bezpieczeństwa dla pozycji o dużych wahaniach.
-
Uzupełnienie progów w kartotekach
Wprowadzenie wartości minimalnej, optymalnej i maksymalnej razem z jednostką miary i ceną ewidencyjną.
-
Uruchomienie raportu przekroczonych stanów
Wygenerowanie raportu braków na bieżący dzień i weryfikacja, czy lista jest realna do obsłużenia przez zaopatrzenie.
-
Ustalenie cyklu przeglądu i korekta progów
Przekazywanie raportu w stałym rytmie oraz korygowanie progów po zmianie asortymentu produkcji lub dostawcy.
Jak wyznaczyć poziom zapasu minimalnego
Punktem wyjścia jest średnie zużycie w jednostce czasu pomnożone przez czas realizacji dostawy, powiększone o zapas bezpieczeństwa na wahania. Dane do pierwszego wyliczenia bierze się z historii operacji magazynowych. Przy pozycjach nowych, bez historii, stosuje się szacunek dostawcy i koryguje go po pierwszym kwartale.
- Średnie zużycie tygodniowe - policzone z rozchodów za reprezentatywny okres, z pominięciem miesięcy nietypowych.
- Czas realizacji zamówienia - liczony od zgłoszenia potrzeby do przyjęcia na magazyn, nie od złożenia zamówienia u dostawcy.
- Zapas bezpieczeństwa - bufor na wahania zużycia i opóźnienia dostaw, większy dla pozycji zatrzymujących produkcję.
- Krytyczność pozycji - narzędzie, bez którego stoi linia, zasługuje na wyższy próg niż akcesorium z półki obok.
Przykładowe wyliczenie dla tarczy do cięcia:
| Składnik | Wartość | Skąd |
|---|---|---|
| Średnie zużycie | 20 szt. tygodniowo | Rozchody z ostatniego kwartału |
| Czas realizacji dostawy | 2 tygodnie | Uzgodnienie z zaopatrzeniem |
| Zapas bezpieczeństwa | 10 szt. | Wahania zużycia między tygodniami |
| Zapas minimalny | 20 × 2 + 10 = 50 szt. | Wynik wyliczenia |
Części zamienne i materiały eksploatacyjne
Sterowanie zapasem nie dotyczy wyłącznie narzędzi. Ten sam mechanizm progów obejmuje części zamienne, materiały eksploatacyjne, odzież ochronną i środki BHP, bo wszystkie są w Studio TCS.net kartotekami magazynowymi z własnym magazynem.
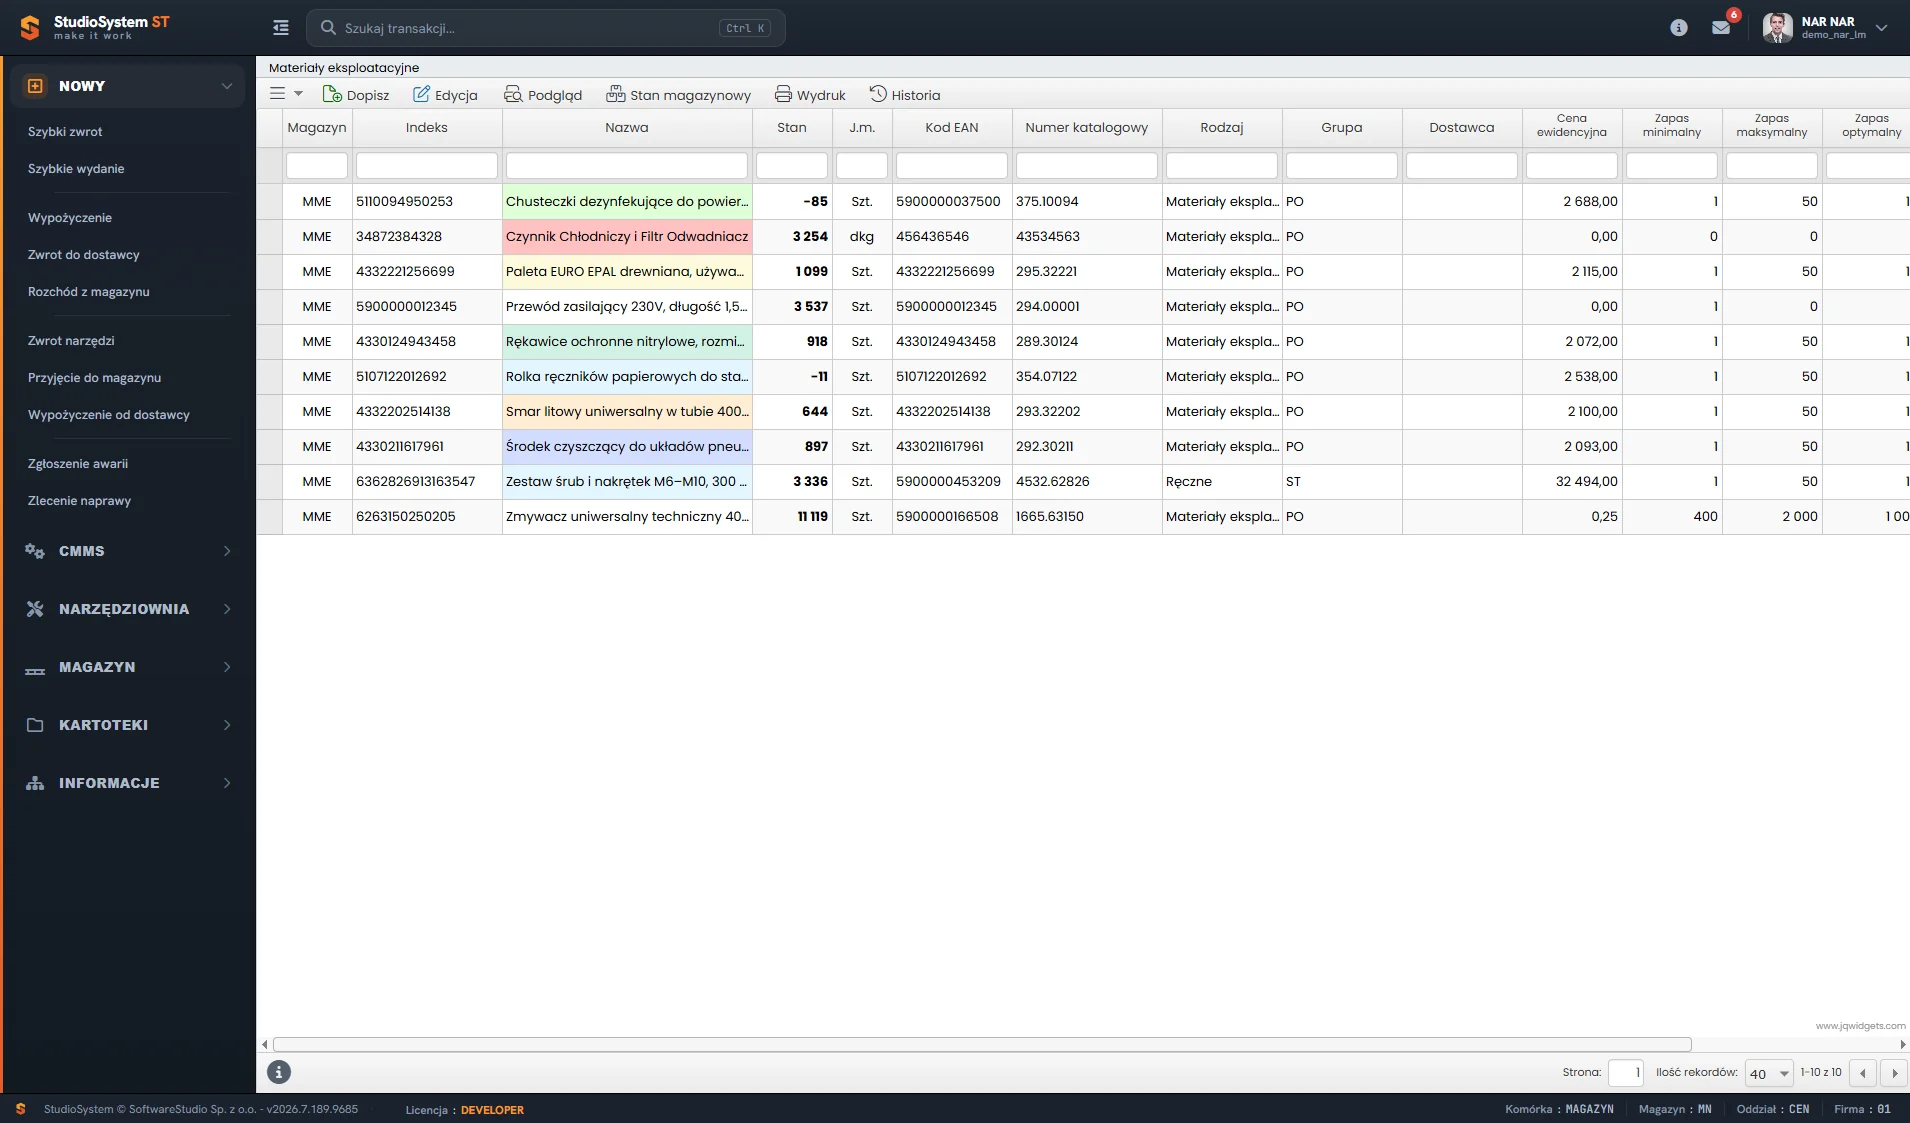
Kartoteki materiałów eksploatacyjnych, np. filtrów, smarów i ścierniw, mają dodatkowo kolumnę Dostawca. Ułatwia to łączenie pozycji z raportu braków w zbiorcze zamówienie u jednego dostawcy.
W praktyce największe oszczędności daje objęcie progami magazynu MRO. Brak łożyska czy uszczelki potrafi wydłużyć naprawę o kilka dni, a wartość samej części bywa marginalna wobec kosztu przestoju. Uzupełnieniem tematu jest ewidencja MRO oraz powiązanie części ze zleceniem naprawy.
Reagowanie po fakcie a sterowanie progami
| Obszar | Zamawianie po zgłoszeniu braku | Sterowanie progami w Studio TCS.net |
|---|---|---|
| Moment wykrycia potrzeby | Przy odmowie wydania na stanowisku | Po spadku stanu poniżej progu |
| Tryb zakupu | Awaryjny, często droższy | Planowy, w normalnym cyklu zamówień |
| Ryzyko przestoju | Wysokie, zależne od czasu dostawy | Ograniczone zapasem bezpieczeństwa |
| Wielkość zamówienia | Szacowana ad hoc | Wyliczona jako różnica do zapasu optymalnego |
| Nadmiarowy zapas | Powstaje po każdym alarmie | Ograniczony progiem maksymalnym |
Przykładowy scenariusz w utrzymaniu ruchu
Wyobraźmy sobie dział utrzymania ruchu zakładu spożywczego, który prowadzi magazyn części zamiennych w arkuszu aktualizowanym raz w tygodniu. Zamówienia składa się wtedy, gdy mechanik zgłosi brak, zwykle w trakcie rozpoczętej naprawy, a część dostaw idzie kurierem z dopłatą, podczas gdy maszyna czeka.
Po przeniesieniu kartotek do Studio TCS.net zmiana mogłaby przebiegać tak:
- Progi zostają uzupełnione dla stu najczęściej zużywanych pozycji.
- Cotygodniowy raport braków zastępuje telefony od mechaników.
- Zaopatrzenie łączy pozycje z listy w zbiorcze zamówienia u tych samych dostawców.
- Zakupy awaryjne ograniczają się do sytuacji nietypowych, a próg maksymalny hamuje zamawianie na zapas.
Najczęstsze błędy przy ustawianiu stanów minimalnych
- Progi ustawione dla wszystkich indeksów naraz - masowe wypełnienie jedną wartością generuje raport na kilkaset pozycji, którego nikt nie przegląda.
- Pominięcie czasu realizacji dostawy - próg policzony wyłącznie ze zużycia nie chroni, jeśli dostawa trwa trzy tygodnie.
- Brak aktualizacji po zmianie produkcji - uruchomienie nowej linii zmienia zużycie, a stare progi przestają odpowiadać rzeczywistości.
- Ignorowanie pozycji o ujemnym stanie - wartości poniżej zera sygnalizują błąd ewidencyjny, a nie brak towaru, i wymagają korekty inwentaryzacyjnej.
- Raport bez adresata - jeśli lista braków nie trafia regularnie do zaopatrzenia, mechanizm progów nie zmienia niczego.
Warto zacząć od wąskiej grupy pozycji rzeczywiście zatrzymujących pracę i rozszerzać zakres dopiero po ustabilizowaniu procesu. Pomocna jest przy tym uporządkowana struktura kartotek magazynowych.
Więcej widoków systemu znajdziesz w galerii zrzutów ekranu Studio TCS.net.