
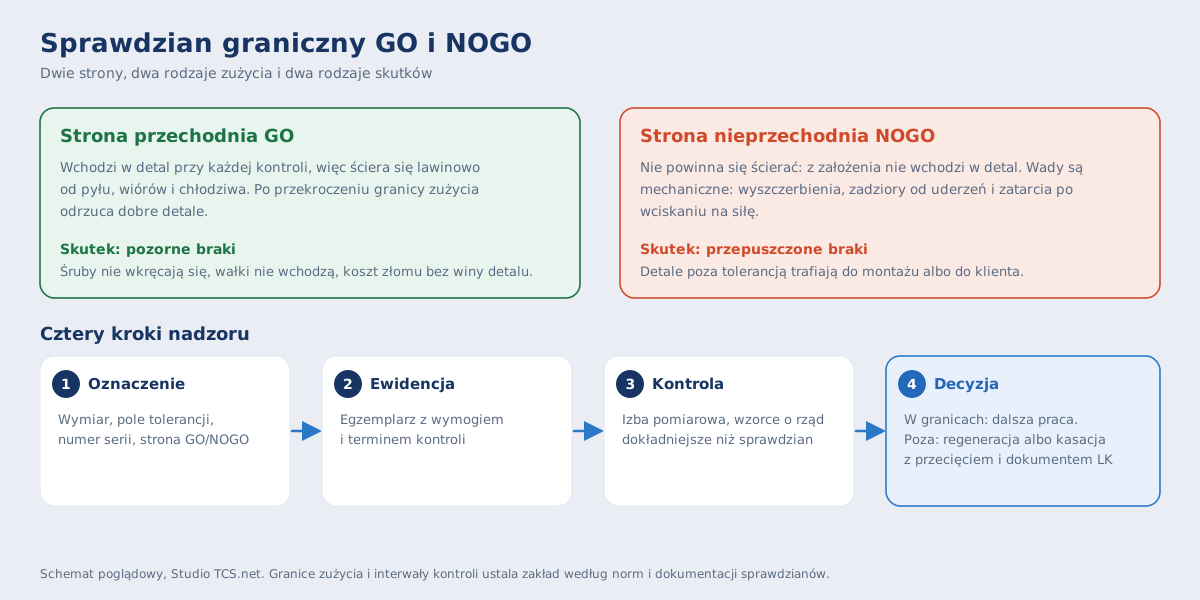
Sprawdziany graniczne GO i NOGO nie podają wartości wymiaru, tylko rozstrzygają zero-jedynkowo, czy detal mieści się w tolerancji. Strona przechodnia GO zużywa się lawinowo i zaczyna odrzucać dobre detale, a strona NOGO uszkadza się mechanicznie i przepuszcza braki, więc kontrola okresowa sprawdzianów w izbie pomiarowej jest tak samo ważna jak kontrola suwmiarek. W Studio TCS.net sprawdzian jest egzemplarzem z numerem seryjnym, wymogiem kontroli i terminem, a zużyty likwiduje się dokumentem LK.
Błędy w nadzorze nad sprawdzianami powodują ciche straty: zużyty sprawdzian potrafi tygodniami przepuszczać braki do montażu albo bezpodstawnie odrzucać prawidłowe elementy. Poniżej jest instrukcja do dostosowania do zakładu, w tym interwałów i granic zużycia. Wymagania norm dla sprawdzianów gładkich i gwintowych (ISO 1938 i ISO 1502 oraz ich polskie wydania) warto sprawdzić w egzemplarzach norm zakładu. Pomiary zwykłych przyrządów opisuje artykuł o codziennej weryfikacji mikrometrów i suwmiarek.
Zasada Taylora: sprawdziany graniczne GO i NOGO
Sprawdzian dwugraniczny ma dwie strony. Strona przechodnia GO musi wejść w otwór albo nakręcić się na gwint pod własnym ciężarem, a strona nieprzechodnia NOGO kontroluje wymiar wyłącznie w przekroju poprzecznym i nie może wejść w detal na głębokość większą niż dwa zwoje gwintu, a w otworze nie wchodzi wcale. Ta konstrukcja powoduje, że obie strony degradują się w odmienny sposób.
Zużycie sprawdzianów tłoczkowych i pierścieniowych: strona GO i NOGO
- Strona GO zużywa się lawinowo. Wchodzi w detal przy każdej kontroli, a w obecności pyłu szlifierskiego, wiórów i chłodziwa jej warstwa wierzchnia ciągle się ściera. Gdy średnica strony GO spadnie poniżej granicy zużycia, sprawdzian odrzuca dobre detale jako wybrakowane.
- Strona NOGO nie powinna się ścierać. Jej uszkodzenia mają charakter mechaniczny: wyszczerbienia, zadziory od uderzeń i zatarcia po wciskaniu na siłę przez operatora.
- Granica zużycia a wymiar nominalny. Normy przewidują naddatek na zużycie dla strony GO. Nowy sprawdzian przechodni jest celowo wykonany nieco powyżej dolnego wymiaru granicznego otworu, żeby mógł pracować w narzędziowni przez określony czas.
Kontrola okresowa sprawdzianów w izbie pomiarowej
Sprawdzian kontroluje się wzorcami o rząd dokładniejszymi niż on sam.
- Sprawdziany tłoczkowe gładkie (do otworów). Pomiar na poziomym długościomierzu uniwersalnym albo precyzyjnym mikrometrem i płytkami wzorcowymi, w co najmniej dwóch płaszczyznach prostopadłych i na trzech poziomach wysokości tłoczka (początek, środek, koniec). Wykrywa stożkowatość i owalizację powstałe przy wsuwaniu do detali.
- Sprawdziany pierścieniowe gładkie (do wałków). Pomiar wewnętrzny na maszynie współrzędnościowej z sondą stykową o małej sile nacisku albo na długościomierzu z ramionami do pomiarów wewnętrznych: wyznacza się rzeczywistą średnicę w strefie roboczej.
- Sprawdziany gwintowe (tłoczkowe i pierścieniowe). Najbardziej wymagające metrologicznie. Sprawdziany tłoczkowe kontroluje się metodą trzech wałeczków pomiarowych albo na mikroskopie warsztatowym z głowicą goniometryczną (kąt zarysu i skok). Zużycie gwintu to zniekształcenie profilu wierzchołków zębów.
Nadzór nad różnymi typami sprawdzianów granicznych
| Rodzaj sprawdzianu | Najczęstsza wada eksploatacyjna | Metoda kontroli w narzędziowni | Kryterium dyskwalifikacji | Wpływ wady na produkcję |
|---|---|---|---|---|
| Tłoczkowy gładki GO | Wytarcie na początku tłoczka (stożkowatość) | Długościomierz pionowy lub poziomy, optymetr | Wymiar poniżej dolnej granicy zużycia | Odrzucanie poprawnych detali (pozorne braki) |
| Tłoczkowy gładki NOGO | Wyszczerbienie krawędzi, zadziory od wbijania | Mikroskop pomiarowy, pomiar mikrometryczny | Zmniejszenie średnicy, wejście w detal | Przepuszczenie detali z nadmiernym otworem |
| Gwintowy tłoczkowy GO | Ścięcie pierwszych dwóch zwojów gwintu | Metoda trzech wałeczków na długościomierzu | Średnica podziałowa poniżej wartości z normy dla gwintów | Fałszywy brak: śruby nie wkręcają się |
| Pierścieniowy gwintowy GO | Powiększenie średnicy wewnętrznej | Sprawdzian przeciwstawny | Przejście wzorca zużycia przez pierścień | Wypuszczenie wadliwych wałków z luźnym gwintem |
Znakowanie i ewidencja sprawdzianów w narzędziowni
Sprawdzian nie ma elementów ruchomych, więc jego identyfikacja musi być jednoznaczna i odporna na środowisko obróbcze.
- Trwałe znakowanie. Laserowe albo mikroudarowe, na rękojeści lub czole: wymiar nominalny, pole tolerancji (na przykład fi 25 H7, M16x1,5 - 6H), unikalny wewnętrzny numer serii i oznaczenie strony: przechodnia GO na zielono, nieprzechodnia NOGO na czerwono.
- Interwał kontroli sprawdzianów a materiał detali. Interwał weryfikacji powinien zależeć od ścieralności sprawdzanego materiału. Przykładowo: przy żeliwie i stopach aluminium z wysoką zawartością krzemu co 500-1000 użyć, przy stalach konstrukcyjnych i nierdzewnych co 2000-5000 użyć. Sprawdziany z węglika spiekanego albo z powłoką DLC mają znacznie wyższą odporność na ścieranie niż stalowe, więc ich interwał może być dłuższy. Zakład ustala wartości według własnych danych i zaleceń producentów.
Wycofanie, regeneracja i kasacja zużytego sprawdzianu
Zużyty sprawdzian tłoczkowy ze stali hartowanej można regenerować: zeszlifować, pokryć twardym chromem technicznym i przeszlifować na wymiar. Gdy regeneracja się nie opłaca, sprawdzian niszczy się fizycznie na szlifierce, przecinając powierzchnię roboczą, żeby nie mógł wrócić na stanowisko obróbcze. Zlikwidowanie egzemplarza w programie opisuje artykuł o likwidacji narzędzia dokumentem LK.
Sprawdziany graniczne w programie narzędziowni
- Egzemplarz z numerem seryjnym. Każdy sprawdzian (albo para GO i NOGO, albo komplet, jeśli zakład woli prowadzić je razem jako zestaw) ma kartę, historię wydań i etykietę z kodem. Opisuje to artykuł o paszporcie narzędzia, a komplety - artykuł o zestawach narzędzi.
- Wymóg kontroli. Dla typu albo konkretnego sprawdzianu ustawia się okres, tolerancję, ostrzeżenie i blokadę wydania po terminie. Okres jest kalendarzowy, więc interwał w użyciach zakład przelicza na czas. Mechanizm opisuje artykuł o rejestrze przyrządów pomiarowych.
- Wynik negatywny. Zamknięcie kontroli z wynikiem Negatywny blokuje egzemplarz i pokazuje jego historię użycia. Zużyta strona GO oznacza pozorne braki, a uszkodzona NOGO ryzyko przepuszczenia braków, więc ocenę detali prowadzi się według procedury po negatywnym wyniku.
- Likwidacja. Po przecięciu powierzchni roboczej sprawdzian likwiduje się dokumentem LK z protokołem komisji.
Czego program nie robi
- Nie liczy użyć sprawdzianu. Wymóg kontroli ma okres kalendarzowy.
- Nie mierzy i nie ocenia wymiarów sprawdzianu. Wynik kontroli z izby pomiarowej wpisuje metrolog.
- Nie ocenia wpływu zużycia na wyroby i nie wstrzymuje partii. Robi to dział jakości.
Co dalej
Płytki wzorcowe, którymi kontroluje się sprawdziany tłoczkowe, opisuje artykuł o łączeniu stosów płytek wzorcowych, a strefę, w której leży wycofany sprawdzian - artykuł o kwarantannie narzędzi. Całość obszaru opisuje strona o systemie dla narzędziowni.