
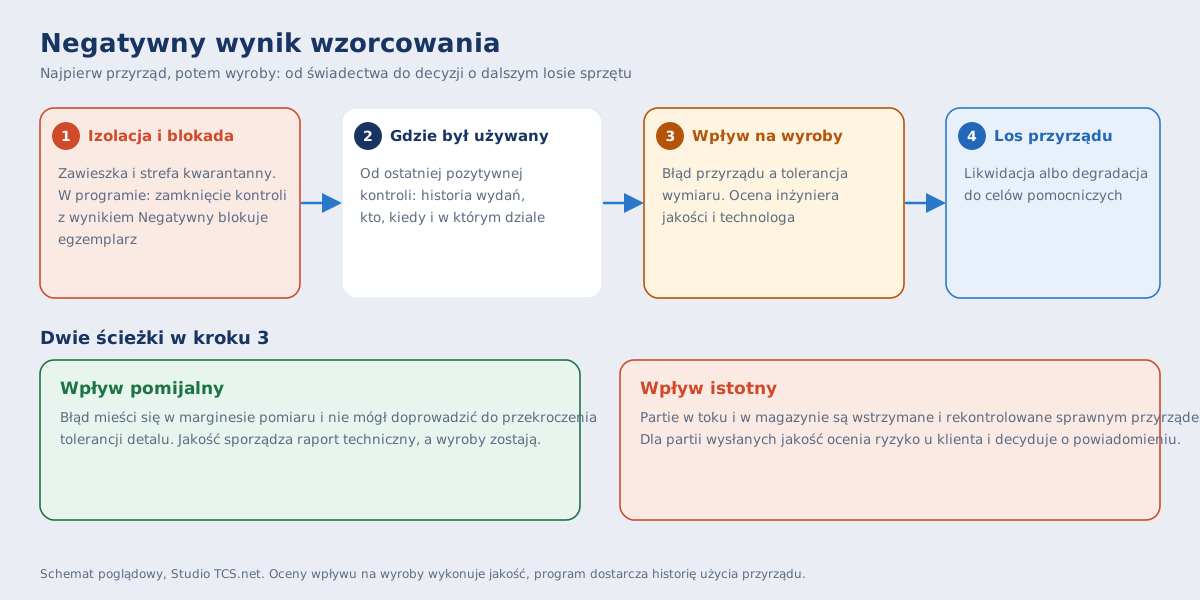
Negatywny wynik wzorcowania oznacza, że błąd wskazań przyrządu przekracza dopuszczalne granice i nie da się go skorygować. Wtedy trzeba natychmiast zaizolować przyrząd, ustalić, gdzie i kiedy był używany od ostatniego potwierdzonego pomiaru, ocenić wpływ na wyroby i zdecydować o losie sprzętu. W Studio TCS.net zamknięcie kontroli z wynikiem negatywnym blokuje egzemplarz, a karta egzemplarza pokazuje historię jego użycia.
To procedura w czterech etapach. Wymaganie, żeby po stwierdzeniu, że przyrząd nie spełnia wymagań, ocenić ważność wcześniejszych wyników pomiarów, wynika z punktu 7.1.5.2 normy ISO 9001:2015 (numer warto sprawdzić w egzemplarzu normy zakładu). Ogólną ewidencję przyrządów i terminy opisuje artykuł o rejestrze przyrządów pomiarowych. Funkcje poniżej są częścią nowej wersji narzędziowni; zakres wdrożenia ustalamy z klientem.
Etap 1. Izolacja i blokada przyrządu pomiarowego
- Fizyczna blokada. Narzędziownik zakłada na przyrządzie czerwoną zawieszkę z napisem, że przyrząd jest zdyskwalifikowany metrologicznie i jest zakaz użycia, po czym odkłada go do zamkniętej szafy w strefie kwarantanny. Organizację strefy opisuje artykuł o strefie kwarantanny narzędzi.
- Zamknięcie kontroli w programie. Przyciskiem Zamknij kontrolę wpisuje się wynik Negatywny, datę wykonania i numer świadectwa. Przy wyniku negatywnym opis ustaleń jest obowiązkowy. Po zapisie można dodać plik świadectwa z laboratorium.
- Skutek w programie. Egzemplarz zostaje zablokowany, a następnego planu kontroli nie ma. Okno proponuje wydanie do serwisu albo likwidację. Blokadę zdejmuje kierownik, a wydanie będzie możliwe dopiero po nowej kontroli z wynikiem pozytywnym.
Etap 2. Gdzie przyrząd był używany
Ocena wpływu zaczyna się od ustalenia ram czasowych. Za początek okresu podwyższonego ryzyka przyjmuje się datę ostatniego udokumentowanego wzorcowania z wynikiem pozytywnym albo ostatniej kontroli stanowiskowej wzorcem kontrolnym. Datę ostatniej pozytywnej kontroli widać na karcie egzemplarza w zakładce Kontrole.
Następnie z zakładki Historia (ruchy magazynowe, wyjątki i zmiany stanu z autorem i powodem) lub z wyszukiwarki Szukaj wszędzie odczytuje się, kto i kiedy miał przyrząd i w którym dziale. Numery zleceń i partii ustala dział jakości na podstawie kart pracy tych osób, bo program narzędziowni nie zna zleceń produkcyjnych.
Etap 3. Ocena ważności wcześniejszych pomiarów i wpływ błędu na wyroby
Ten etap należy do inżyniera jakości i technologa, a program dostarcza do niego tylko historię użycia przyrządu. Stwierdzony błąd przyrządu porównuje się z polem tolerancji mierzonego wymiaru. Gdy błąd mieści się w marginesie bezpieczeństwa pomiaru i nie mógł wpłynąć na przekroczenie tolerancji detalu, wpływ uznaje się za pomijalny i sporządza raport techniczny. Gdy błąd mógł doprowadzić do zaakceptowania wyrobów wadliwych, partie w toku produkcji i w magazynie wyrobów gotowych wstrzymuje się i poddaje rekontroli sprawnym przyrządem, a dla partii wysłanych do klientów dział jakości ocenia ryzyko i decyduje o powiadomieniu zgodnie z procedurami zakładu i wymaganiami klienta.
Etap 4. Los przyrządu
Wycofany przyrząd nie wraca na produkcję w dotychczasowej roli. Są dwie ścieżki.
- Likwidacja. Gdy naprawa albo ponowne justowanie jest nieopłacalne, przyrząd trafia do komisji kasacyjnej, a dokument likwidacji LK zdejmuje numer seryjny ze stanu. Procedurę z wzorem protokołu opisuje artykuł o likwidacji narzędzia.
- Degradacja do celów pomocniczych. Gdy konstrukcja jest sprawna mechanicznie, a błąd uniemożliwia tylko pomiary precyzyjne, można przekwalifikować przyrząd na wskaźnik poglądowy, na przykład do zgrubnej kontroli w warsztacie. Wymaga to usunięcia cech metrologicznych, trwałego oznaczenia żółtą etykietą, że sprzęt nie służy do pomiarów miarodajnych, i uporządkowania wymogów kontroli w kartotece. Zakład ustala, jak odwzorować taki sprzęt w programie.
Kto za co odpowiada
| Rola | Obowiązki w procedurze | Zadania w programie |
|---|---|---|
| Narzędziownik | Fizyczne przejęcie przyrządu, zawieszka kwarantanny, zabezpieczenie w szafie. | Zamknięcie kontroli z wynikiem Negatywny, dołączenie pliku świadectwa. |
| Kierownik narzędziowni | Decyzja o serwisie albo likwidacji, zdjęcie blokady po nowej kontroli. | Zdjęcie blokady, likwidacja dokumentem LK. |
| Inżynier jakości | Analiza świadectwa, ocena wpływu błędu na wyroby, decyzja o rekontroli i powiadomieniu klienta. | Odczyt historii egzemplarza i wyszukiwarki. |
| Mistrz produkcji | Wstrzymanie operacji z użyciem wadliwego przyrządu, weryfikacja detali w toku. | Brak zadań w programie narzędziowni (zlecenia są poza nim). |
| Komisja kasacyjna | Ocena opłacalności naprawy, orzeczenie kasacyjne. | Protokół komisji dołączony do dokumentu likwidacji. |
Wzór raportu oceny ryzyka wyrobów
Ocena z etapu 3 powinna zakończyć się raportem, który zespół jakości podpisuje i dołącza do teczki. Poniżej jest wzór do skopiowania i dostosowania do własnej procedury. Dane przyrządu (indeks, numer seryjny, daty kontroli, numer świadectwa) można skopiować z karty egzemplarza, a historię użycia z zakładki Historia. Zapisy o uprawnieniach do zatwierdzenia raportu warto uzgodnić z osobą odpowiedzialną za system zarządzania jakością.
Pokaż wzór raportu oceny ryzyka wyrobów po rozkalibrowaniu przyrządu
Raport oceny ryzyka wyrobów po rozkalibrowaniu przyrządu pomiarowego
Numer raportu: ROR / [ROK] / [MIESIĄC] / [NUMER]
Data sporządzenia: [DD.MM.RRRR]
Podstawa formalna: ocena ważności poprzednich wyników pomiarów (ISO 9001:2015, punkt 7.1.5.2)
Status raportu: [ ] otwarty, [ ] w trakcie rekontroli, [ ] zamknięty
Zespół oceniający
- Inżynier jakości (lider zespołu): [imię i nazwisko, dział jakości]
- Technolog lub inżynier procesu: [imię i nazwisko]
- Mistrz narzędziowni: [imię i nazwisko]
- Kierownik produkcji: [imię i nazwisko]
Identyfikacja przyrządu i parametry błędu
| Pole | Wartość (dane z programu i ze świadectwa) |
|---|---|
| Nazwa i typ przyrządu | [na przykład mikrometr zewnętrzny cyfrowy 25-50 mm] |
| Producent i model | [producent, model] |
| Numer fabryczny lub seryjny | [numer] |
| Indeks w programie | [indeks] |
| Data ostatniego ważnego wzorcowania | [data], świadectwo nr [numer] |
| Data stwierdzenia niezgodności | [data], świadectwo nr [numer], laboratorium [nazwa] |
| Dopuszczalny błąd graniczny (MPE) | [wartość] |
| Rzeczywisty błąd stwierdzony podczas wzorcowania | [wartość i punkt pomiarowy] |
| Charakter dryfu | [na przykład stałe zawyżanie wymiaru w górnym zakresie] |
Partie wyrobów z okresu podwyższonego ryzyka
Okres od ostatniego potwierdzonego wzorcowania lub poprawnej kontroli wzorcem do wycofania przyrządu do kwarantanny. Dane o użyciu przyrządu pochodzą z historii egzemplarza i wyszukiwarki w programie, a numery zleceń i partii z kart pracy.
| Numer zlecenia lub partii | Detal | Kontrolowany wymiar i tolerancja | Liczba sztuk | Status partii (produkcja, magazyn, wysłana) | Ryzyko przekroczenia tolerancji |
|---|---|---|---|---|---|
| [numer] | [symbol, nazwa] | [wymiar, tolerancja] | [liczba] | [status] | [wysokie lub niskie] |
| [numer] | [symbol, nazwa] | [wymiar, tolerancja] | [liczba] | [status] | [wysokie lub niskie] |
Ocena inżynierska
1. Stosunek błędu przyrządu do pola tolerancji wyrobu: [błąd] podzielony przez [pole tolerancji] daje [wynik w procentach]. Próg, powyżej którego wpływ uznaje się za istotny, ustala procedura jakości zakładu. Przykład fikcyjny: błąd 0,011 mm wobec pola tolerancji 0,016 mm to około 69 procent (wpływ istotny), a wobec pola 0,400 mm około 2,8 procent (wpływ pomijalny).
2. Zdolność procesu (Cp, Cpk) z ostatniego okresu i centrowanie procesu w polu tolerancji, jeśli dane są dostępne: [wartość].
Decyzje dyspozycyjne
| Obszar wyrobów | Decyzja | Osoba odpowiedzialna | Termin |
|---|---|---|---|
| Partie w toku produkcji | Wstrzymanie operacji, oznaczenie wstrzymania jakościowego, zmiana na zweryfikowany przyrząd | [mistrz produkcji] | [natychmiast] |
| Partie w magazynie wyrobów | Blokada statusu (zakaz wysyłki), selekcja i rekontrola sprawnym przyrządem | [kontroler jakości] | [data] |
| Partie wysłane do odbiorców | Ocena ryzyka funkcjonalnego u klienta: [ ] powiadomienie klienta i działania zgodnie z procedurą, [ ] ryzyko niskie, brak powiadomienia | [kierownik jakości] | [data] |
Wyniki rekontroli i działań korygujących
Dla każdego zlecenia: liczba skontrolowanych sztuk, liczba zgodnych i niezgodnych, decyzja (zwolnienie, złomowanie, przeróbka). Działanie wobec przyrządu: [likwidacja dokumentem LK z protokołem komisji, numer dokumentu, albo przekwalifikowanie do celów pomocniczych]. Działania zapobiegawcze: [na przykład codzienna weryfikacja punktu zerowego płytkami wzorcowymi na początku zmiany z wpisem do karty stanowiska].
Decyzja końcowa i zatwierdzenie
Na podstawie rekontroli i analizy zespół stwierdza, że [zagrożenie wprowadzenia do obrotu wyrobów niezgodnych zostało wyeliminowane lub opisane].
Inżynier jakości: .................... (data, podpis)
Technolog: .................... (data, podpis)
Kierownik produkcji: .................... (data, podpis)
Zatwierdzenie osoby odpowiedzialnej za system zarządzania jakością: .................... (data, podpis)
Teczka audytowa incydentu
Każdy przypadek negatywnego wyniku warto zamknąć kompletną teczką w postaci cyfrowej.
- Oryginał świadectwa wzorcowania z zaznaczonymi punktami przekroczenia tolerancji (plik załączony do kontroli).
- Karta niezgodności wewnętrznej z analizą przyczyn, na przykład metodą 5 Why albo diagramem Ishikawy, wyjaśniająca powód rozkalibrowania.
- Raport z weryfikacji wstecznej wyrobów potwierdzający, że wyroby wprowadzone do obrotu spełniają wymagania bezpieczeństwa i jakości.
- Protokół komisji kasacyjnej powiązany z dokumentem likwidacji, jeśli przyrząd zlikwidowano.
Czego program nie robi
- Nie ocenia wpływu błędu na wyroby i nie wstrzymuje partii. Blokuje przyrząd i pokazuje jego historię użycia.
- Nie łączy przyrządów ze zleceniami produkcyjnymi ani z numerami partii wyrobów.
- Nie prowadzi kart niezgodności ani analizy przyczyn źródłowych. Te dokumenty trzymają procedury jakości zakładu, a w programie można je dołączyć jako pliki.
Co dalej
Strefę, w której leży wycofany przyrząd, opisuje artykuł o kwarantannie narzędzi. Serwis i koszt wzorcowania opisuje artykuł o serwisie narzędzi, a pełną historię jednej sztuki artykuł o paszporcie narzędzia. Całość obszaru opisuje strona o systemie dla narzędziowni. Działaniu zapobiegawczemu, czyli kontroli płytkami na początku zmiany, poświęcona jest instrukcja weryfikacji mikrometrów i suwmiarek płytkami wzorcowymi.