
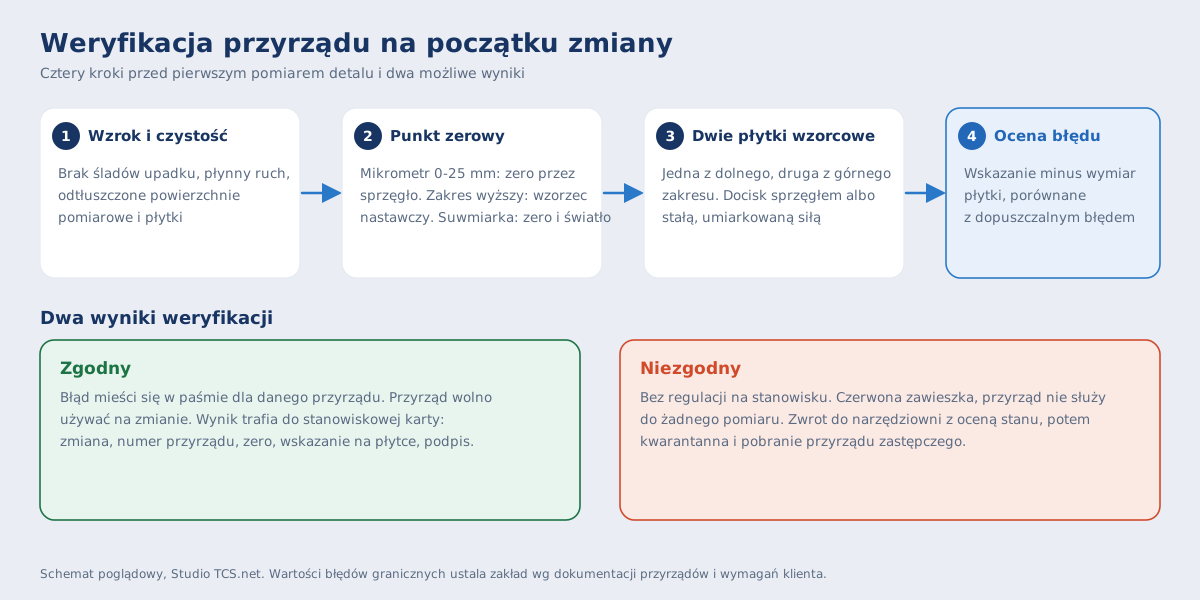
Codzienna weryfikacja mikrometrów i suwmiarek płytkami wzorcowymi to krótka kontrola na początku każdej zmiany: czyszczenie przyrządu, sprawdzenie punktu zerowego i pomiar co najmniej dwóch płytek wzorcowych, jednej z dolnego i jednej z górnego zakresu. Wynik porównuje się z dopuszczalnym błędem przyrządu, a przy przekroczeniu przyrząd nie jest regulowany na stanowisku, tylko zwracany do narzędziowni. W Studio TCS.net niesprawny egzemplarz wraca z oceną stanu i trafia do kwarantanny, a w jego miejsce wydaje się sprawny.
To instrukcja stanowiskowa weryfikacji przyrządów do dostosowania do procedur zakładu, w tym wartości błędów granicznych i klas płytek. Weryfikacja nie zastępuje wzorcowania, które opisuje artykuł o rejestrze przyrządów pomiarowych, ale skraca okres niepewności: jeśli wzorcowanie wypadnie negatywnie, początek okresu podwyższonego ryzyka wyznacza ostatnia poprawna kontrola płytkami (procedura negatywnego wyniku wzorcowania).
Po co codzienna kontrola przyrządów pomiarowych na stanowisku
Przyrząd może się rozkalibrować po upadku, zabrudzeniu powierzchni pomiarowych albo uszkodzeniu bez żadnego sygnału, a następne wzorcowanie jest dopiero za miesiące. Kontrola przed zmianą wykrywa taki przypadek, zanim przyrząd zmierzy pierwszy detal. Różnicę między tym, co robi laboratorium, a tym, co robi operator, pokazuje tabela.
| Cecha | Wzorcowanie | Weryfikacja na stanowisku |
|---|---|---|
| Kto wykonuje | Laboratorium wzorcujące | Operator lub kontroler jakości |
| Kiedy | Według terminu w rejestrze przyrządów | Na początku każdej zmiany roboczej |
| Czym | Wzorce laboratorium | Płytki wzorcowe klasy 1 lub 2 i wzorzec nastawczy |
| Dowód | Świadectwo wzorcowania i kontrola w programie | Stanowiskowa karta codziennej weryfikacji |
| Skutek niezgodności | Procedura negatywnego wyniku wzorcowania | Kwarantanna i przyrząd zastępczy |
Warunki sprawdzania: temperatura, czystość i obchodzenie się z płytkami
Dokładność sprawdzenia zależy od stabilności temperatury i czystości powierzchni stykowych.
- Temperatura. Pomiary wykonuje się w temperaturze zbliżonej do odniesienia, czyli 20 stopni Celsjusza, przy dopuszczalnych wahaniach w hali 18-22 stopni. Płytki i przyrządy przeniesione z chłodniejszej strefy magazynowej aklimatyzują się co najmniej 30 minut.
- Czystość stanowiska. Bez opiłków, pyłu szlifierskiego i emulsji chłodzącej.
- Środki czyszczące. Wyłącznie czysty alkohol izopropylowy albo benzyna ekstrakcyjna i bezpyłowe ściereczki techniczne.
- Ciepło dłoni. Płytki chwyta się przez czystą ściereczkę, w bawełnianych rękawiczkach albo specjalnymi chwytakami, żeby ciepło nie rozszerzyło stali.
Przygotowanie przyrządów i płytek wzorcowych do pomiaru
- Ocena wzrokowa. Korpus bez śladów upadku, pęknięć i wgnieceń, czytelna działka (bez rys na szybce, bez migania cyfr na wyświetlaczu), płynny ruch suwaka lub bębna bez zacięć i luzów poprzecznych.
- Odtłuszczenie i przetarcie. Powierzchnie pomiarowe kowadełka i wrzeciona mikrometru, szczęki suwmiarki i płytki wyznaczone do testu. Płytki z zarysowaniem, wyszczerbieniem albo korozją są natychmiast dyskwalifikowane.
Weryfikacja mikrometru płytkami wzorcowymi
- Punkt początkowy. Dla zakresu 0-25 mm zbliż wrzeciono do kowadełka wyłącznie sprzęgłem (3-5 kliknięć): kreska zerowa bębna ma pokrywać się z linią tulei, a na wyświetlaczu ma być 0.000 mm. Dla zakresu powyżej 25 mm, na przykład 25-50 mm, wstaw wałeczkowy wzorzec nastawczy i sprawdź odczyt wymiaru nominalnego.
- Wybór płytek. Co najmniej dwie płytki wzorcowe klasy 1 i 2 (każda jednej z tych klas): jedna z dolnego zakresu (na przykład 5,12 albo 10,00 mm) i jedna z górnego (na przykład 20,00 albo 25,00 mm).
- Pomiar. Płytkę umieść prostopadle między powierzchniami pomiarowymi i dociągnij wrzeciono grzechotką (3 kliknięcia).
- Ocena. Różnica między wskazaniem a wymiarem płytki nie może przekroczyć dopuszczalnego błędu granicznego mikrometru.
Sprawdzanie suwmiarki przed zmianą: kroki na stanowisku
- Szczelina świetlna i zero. Zsuń szczęki z umiarkowaną siłą, skieruj przyrząd na światło: na długości roboczej szczęk nie może być widocznej szczeliny. Sprawdź zbieżność kresek zerowych noniusza albo 0.00 mm na wyświetlaczu.
- Pomiar płytek. Użyj płytek odpowiadających mierzonym detalom, na przykład 10,00 i 50,00 mm. Płytkę umieść w połowie długości szczęk, prostopadle do prowadnicy, i dociśnij suwak stałą siłą (rzędu 5-10 N).
- Ocena. Wskazanie musi mieścić się w paśmie błędu, a suwak nie może się przekosić podczas docisku.
Kryteria akceptacji i dopuszczalne błędy wskazań
Poniższe wartości pochodzą z przykładowej instrukcji stanowiskowej i służą jako punkt wyjścia. Dopuszczalny błąd ustala zakład według dokumentacji przyrządu, procedur jakości i wymagań klienta, a dla wyrobów o ciasnych tolerancjach pasmo bywa węższe.
| Przyrząd | Zakres | Punkty testowe | Dopuszczalny błąd (przykład) | Działanie przy przekroczeniu |
|---|---|---|---|---|
| Mikrometr zewnętrzny cyfrowy | 0-25 mm | Zero, płytki 10,000 i 25,000 mm | ±0,002 mm | Blokada i kwarantanna |
| Mikrometr zewnętrzny analogowy | 0-25 mm | Zero, płytki 10,00 i 20,00 mm | ±0,004 mm | Blokada i kwarantanna |
| Mikrometr zewnętrzny analogowy | 25-50 mm | Wzorzec nastawczy 25,00 mm, płytka 40,00 mm | ±0,004 mm | Blokada i kwarantanna |
| Suwmiarka cyfrowa 0,01 mm | 0-150 mm | Zero, płytki 10,00 i 50,00 mm | ±0,02 mm | Oczyszczenie i powtórka, potem kwarantanna |
| Suwmiarka noniuszowa 0,05 mm | 0-150 mm | Zero, płytki 20,00 i 50,00 mm | ±0,05 mm | Oczyszczenie i powtórka, potem kwarantanna |
Co zrobić, gdy przyrząd nie przechodzi weryfikacji
- Zakaz samodzielnych regulacji. Operator nie dokręca śrub kasowania luzu, nie przestawia bębna kluczem hakowym i nie dogina szczęk.
- Natychmiastowe zatrzymanie. Przyrząd nie służy do pomiaru żadnego detalu produkcyjnego.
- Czerwona zawieszka. Etykieta o treści w rodzaju „Sprzęt niesprawny - kwarantanna".
- Zgłoszenie do narzędziowni. Przyrząd oddaje się mistrzowi narzędziowni albo technikowi utrzymania ruchu, który rejestruje zwrot uszkodzonego egzemplarza i wydaje sprawny przyrząd zastępczy.
Jeśli niezgodność wykryto dopiero po pomiarach detali, trzeba ustalić, które wyroby zmierzono tym przyrządem od ostatniej poprawnej weryfikacji. Ta data jest początkiem okresu ryzyka w opisanej wcześniej procedurze oceny wyrobów.
Jak to połączyć z programem narzędziowni
- Zwrot niesprawnego przyrządu. W okienku narzędziowni zwrot (dokument NP) przyjmuje się z oceną stanu Uszkodzony albo Do kontroli. Egzemplarz dostaje stan Kwarantanna i, po włączeniu blokad wydań, nie da się go wydać. Okienko opisuje artykuł o wydaniu i zwrocie skanerem, a strefę - artykuł o kwarantannie narzędzi.
- Przyrząd zastępczy. Wydaje się go w okienku na tego samego pracownika, a numer pobranego egzemplarza trafia też do uwag karty stanowiska.
- Historia użycia. Karta egzemplarza pokazuje, kto i kiedy miał przyrząd, więc przy ocenie wyrobów odczytuje się to z paszportu narzędzia.
- Wzorcowanie okresowe. Termin, wynik i świadectwo prowadzi rejestr przyrządów, z blokadą wydania po terminie, gdy zakład ją włączy.
Wzór karty codziennej weryfikacji przyrządów na stanowisku
Kartę prowadzi się przy gnieździe obróbczym albo w strefie kontroli jakości i uzupełnia przed każdą zmianą. Program nie prowadzi tej karty: zakład ustala miejsce archiwum, a skan miesięcznej karty można dołączyć jako plik do kontroli przyrządu. Wzór poniżej jest do skopiowania i dostosowania.
Pokaż wzór karty codziennej weryfikacji mikrometrów i suwmiarek
Karta codziennej weryfikacji przyrządów pomiarowych
Gniazdo robocze lub maszyna: [na przykład Tokarka CNC-01]
Miesiąc i rok: [na przykład listopad 2026]
| Dzień | Zmiana (I, II, III) | Numer przyrządu | Wskazanie punktu zerowego | Wskazanie na płytce testowej | Ocena (zgodny, niezgodny) | Podpis operatora | Uwagi i numer przyrządu zastępczego |
|---|---|---|---|---|---|---|---|
| 01 | I | [POM-MK-0024] | 0.000 | 10.001 | Zgodny | [podpis] | Praca poprawna |
| 01 | II | [POM-MK-0024] | 0.000 | 10.001 | Zgodny | [podpis] | Praca poprawna |
| 02 | I | [POM-MK-0024] | +0.003 | 10.004 | Niezgodny | [podpis] | Oddano do kwarantanny, pobrano MK-0031 |
| 02 | I | [POM-MK-0031] | 0.000 | 10.000 | Zgodny | [podpis] | Przyrząd zastępczy |
Przykładowe wpisy są fikcyjne. W wierszu z oceną niezgodną zapisuje się również numer dokumentu zwrotu w narzędziowni.
Czego program nie robi
- Nie prowadzi codziennej karty weryfikacji i nie rejestruje wyniku na początku zmiany.
- Nie ocenia, czy wskazanie mieści się w paśmie błędu. Robi to operator na podstawie instrukcji.
- Nie reguluje przyrządów. Pokazuje stan egzemplarza, historię użycia i termin kontroli okresowej.
Co dalej
Ewidencję przyrządów i terminy opisuje artykuł o rejestrze przyrządów pomiarowych, a przypadek negatywnego wzorcowania - procedura krok po kroku. Całość obszaru opisuje strona o systemie dla narzędziowni. Jak dobrać i połączyć płytki w stos, opisuje instrukcja o łączeniu i docieraniu stosów płytek wzorcowych. Sprawdziany graniczne GO i NOGO, które nie podają wymiaru, opisuje artykuł o nadzorze nad sprawdzianami granicznymi.