
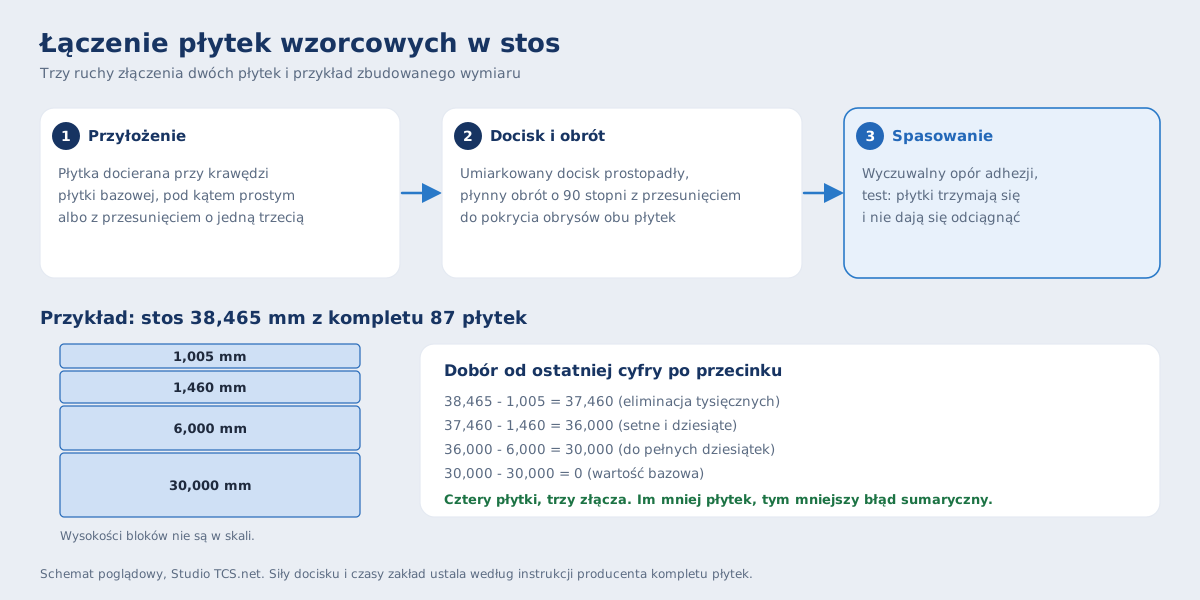
Łączenie płytek wzorcowych w stos, zwane też wringingiem, polega na dociśnięciu i obróceniu dwóch bardzo gładkich płytek tak, żeby przylgnęły do siebie siłami międzycząsteczkowymi i cienkim filmem cieczy. Poprawnie złączony stos ma spoiny rzędu setnych części mikrometra, więc zachowuje dokładność pojedynczych płytek. Wymiar dobiera się od ostatniej cyfry po przecinku, najmniejszą liczbą płytek, a po pomiarach stos rozłącza się i konserwuje płytki jeszcze tej samej zmiany. W Studio TCS.net komplet płytek można prowadzić jako egzemplarz w rejestrze przyrządów, a płytka uszkodzona trafia do kwarantanny.
To instrukcja stanowiskowa do dostosowania do kompletu i procedur zakładu, w tym sił docisku i czasów, które podaje producent płytek. Płytki wzorcowe są podstawą codziennej weryfikacji mikrometrów i suwmiarek, więc ich stan decyduje o zaufaniu do wyników na całym stanowisku.
Czym jest łączenie płytek wzorcowych (wringing)
Wringing płytek wzorcowych, czyli docieranie płytek wzorcowych jednej do drugiej, daje poprawny styk, który tworzy zwartą spoinę o grubości rzędu 0,01-0,02 mikrometra. Dzięki temu długość stosu jest praktycznie sumą długości płytek, a błąd zależy od liczby złączy. Każda dodatkowa spoina to potencjalny błąd sumaryczny i dodatkowa podatność na odkształcenia termiczne, dlatego liczbę płytek w stosie ogranicza się do minimum.
Dobór płytek wzorcowych do stosu: przykład 38,465 mm
- Minimalna liczba elementów. Stos powinien mieć jak najmniej płytek, zalecane najwyżej 4-5.
- Kolejność eliminacji. Dobór zaczyna się od ostatniej cyfry po przecinku (tysięczne części milimetra), potem setne, dziesiąte i wartości całkowite.
- Płytki ochronne. Przy częstych pomiarach bezpośrednich, sprawdzianami albo szczękami suwmiarek, kładzie się na obu końcach stosu płytki ze spieków węglikowych o grubości 1 mm lub 2 mm i uwzględnia ich wymiar w obliczeniach.
Przykład dla wymiaru 38,465 mm z kompletu 87 płytek:
| Krok | Reszta do uzyskania | Wybrana płytka | Reszta po odjęciu płytki |
|---|---|---|---|
| 1. | 38,465 mm | 1,005 mm (eliminacja tysięcznych) | 37,460 mm |
| 2. | 37,460 mm | 1,460 mm (setne i dziesiąte) | 36,000 mm |
| 3. | 36,000 mm | 6,000 mm (uzupełnienie do pełnych dziesiątek) | 30,000 mm |
| 4. | 30,000 mm | 30,000 mm (wartość bazowa) | 0,000 mm |
Przygotowanie powierzchni płytek wzorcowych i usuwanie zadziorów
Nawet niewidoczna gołym okiem rysa ze spiętrzeniem materiału uniemożliwi przyleganie i zarysuje sąsiednią płytkę podczas docierania.
- Odtłuszczenie. Płytki z kasety oczyść ze smaru konserwującego albo wazeliny bezkwasowej benzyną ekstrakcyjną lub alkoholem izopropylowym i osusz bezpyłową ściereczką techniczną.
- Kontrola gładkości. Przeciągnij powierzchnię pomiarową po specjalnym kamieniu do płytek wzorcowych (łupek Arkansas albo drobnoziarnista ceramika), zwilżonym zgodnie z zaleceniem producenta. Płytkę prowadzi się płasko, z lekkim dociskiem, 2-3 ruchami ósemkowymi. Wyraźny opór i chropowatość oznaczają zadzior, a gładki, bezgłośny poślizg - powierzchnię bez wypiętrzeń.
- Film pomocniczy. Płytki idealnie odtłuszczone i suche przylegają bardzo trudno i łatwo ulegają zatarciu. Nanieś minimalną ilość oleju do docierania albo dotknij płytką lekko naoliwionej poduszki, a potem wytrzyj powierzchnię czystą irchą niemal do sucha. Ma zostać tylko monomolekularny film.
Jak złożyć stos płytek wzorcowych: docieranie krok po kroku
Łączenie zaczyna się od największego wymiaru, a kolejne płytki dokłada się w porządku malejącym.
- Przyłożenie. Przyłóż płytkę docieraną do krawędzi płytki bazowej pod kątem prostym (układ krzyżowy) albo z przesunięciem krawędzi o około jedną trzecią długości.
- Wprowadzenie w kontakt. Umiarkowany docisk prostopadły dłoni (rzędu 20-30 N), bez przechylania płytki na krawędź.
- Obrót i przesunięcie. Płynny obrót o 90 stopni połączony z przesunięciem wzdłużnym, aż obrysy obu płytek całkowicie się pokryją. W trakcie obrotu wyczuwa się nagły, wyraźny opór poślizgu, czyli chwycenie adhezyjne: powietrze zostało wyparte ze złącza i zadziałały siły międzycząsteczkowe.
- Test przylegania. Poprawnie złączone płytki trzymają się mocno i nie dają się rozdzielić bezpośrednim pociągnięciem prostopadłym do osi pomiarowej.
Postępowanie ze stosem podczas pomiarów
Ciepło dłoni zmienia długość stosu i wprowadza poważne błędy metrologiczne.
- Stabilizacja termiczna. Stos dłuższy niż 50 mm odkłada się na metalową płytę pomiarową na minimum 20-30 minut, żeby jego temperatura wyrównała się z temperaturą odniesienia (20 stopni Celsjusza).
- Uchwyty izolacyjne. Gotowy stos przenosi się klamrami zaciskowymi z drewnianymi albo bakelitowymi okładzinami, które izolują termicznie.
- Brak sił gnących. Stos w uchwycie nie może być skręcany ani zginany.
Rozłączanie stosu i przechowywanie płytek wzorcowych
Pozostawienie złączonych płytek na dłużej jest niedopuszczalne.
- Zgrzewanie na zimno. Płytek nie zostawia się złączonych dłużej niż 8 godzin, czyli do końca zmiany. Po kilku dniach grozi dyfuzja metali, trwałe zgrzanie złączy albo głęboka korozja zestykowa.
- Rozłączanie. Płytek nigdy nie podważa się, nie rozrywa ani nie odgina. Rozsuwa się je ruchem ślizgowym równolegle do płaszczyzny styku, wzdłuż osi długiej, aż do rozdzielenia.
- Konserwacja. Zaraz po rozłączeniu przemyj płytki alkoholem izopropylowym, żeby usunąć pot i drobiny brudu, nanieś cienką warstwę czystej wazeliny bezkwasowej albo oleju konserwującego i odłóż je do gniazd kasety. Wieko zamykaj, żeby chronić je przed pyłem.
Kaseta płytek wzorcowych w ewidencji narzędziowni
Sama technika łączenia jest ręczna, ale komplet płytek warto objąć ewidencją jak każdy inny przyrząd.
- Rejestr przyrządów. Komplet płytek wzorcowych ma w rejestrze termin wzorcowania, wynik i świadectwo. Przeterminowaną kontrolę widać na tablicy, a wydanie może zostać zablokowane, jeśli zakład włączył blokady. Opisuje to artykuł o rejestrze przyrządów pomiarowych.
- Kaseta jako zestaw. Kasetę można prowadzić jako zestaw ze wzorem: program wydaje ją tylko w komplecie, a przy zwrocie prowadzi listę kontrolną z protokołem braku. Czy przy kompletach liczących kilkadziesiąt płytek ewidencjonować każdą płytkę osobno, czy kasetę jako jeden egzemplarz, ustala zakład. Zestawy opisuje artykuł o wydawaniu kompletu i protokole braku.
- Płytka uszkodzona. Płytka z zarysowaniem, wyszczerbieniem albo korozją jest dyskwalifikowana. Zwrot z oceną stanu Uszkodzony nadaje egzemplarzowi stan Kwarantanna, a strefę opisuje artykuł o kwarantannie narzędzi.
- Wzorcowanie w laboratorium. Wysyłkę kompletu do laboratorium i koszt wzorcowania obsługuje zlecenie serwisowe.
Czego program nie robi
- Nie prowadzi kart łączenia stosów ani nie rejestruje, kiedy i z jakich płytek złożono wymiar.
- Nie liczy doboru płytek do wymiaru. Dobór wykonuje metrolog według instrukcji i opisu kompletu.
- Nie mierzy ani nie ocenia stanu powierzchni płytek. Ocenę wpisuje osoba zwracająca płytkę.
Co dalej
Do czego służą płytki wzorcowe na stanowisku, opisuje codzienna weryfikacja mikrometrów i suwmiarek, a pełną historię jednego egzemplarza - artykuł o paszporcie narzędzia. Całość obszaru opisuje strona o systemie dla narzędziowni. Do kontroli sprawdzianów tłoczkowych służą płytki, a nadzór nad samymi sprawdzianami opisuje artykuł o sprawdzianach granicznych GO i NOGO.