

Ujemny stan narzędzia powstaje wtedy, gdy magazyn przyjmie rozchód większy niż stan pozycji. W Studio TCS.net zatrzymuje go kontrola stanu przy zapisie każdej pozycji: ilość nie może przekroczyć stanu, licząc także rozchody z buforów, a odmowa podaje, ile jest dostępne.
Opisujemy, skąd bierze się stan ujemny w narzędziowni, co dokładnie sprawdza program i dlaczego dwa stanowiska nie wydadzą tej samej ostatniej sztuki. Funkcja jest częścią nowej wersji narzędziowni; zakres wdrożenia ustalamy z klientem.
Skąd bierze się ujemny stan magazynowy narzędzia
Stan ujemny rzadko wynika z jednego błędu. Najczęściej to kilka drobnych luk, które nakładają się na siebie.
- Rozchód bez sprawdzenia stanu. Część dokumentów lub ścieżek zapisu (import, terminal, części na zlecenie) zapisuje rozchód bez porównania z tym, co jest na półce.
- Dwa stanowiska, ta sama sztuka. Dwie osoby wydają ostatnią sztukę w tej samej chwili i obie dostają zgodę.
- Bufor, którego nikt nie liczy. Rozchód zapisany w buforze innego dokumentu nie jest brany pod uwagę, więc ta sama sztuka trafia na dwa dokumenty.
- Numer seryjny użyty jak partia. Kilka sztuk pod jednym numerem seryjnym utrudnia pilnowanie, która z nich jest już wydana.
- Korekty bez inwentaryzacji. Ręczne poprawki stanu zostawiają ślad, którego nikt nie potrafi odtworzyć.
Skutek jest zawsze podobny: nie wiadomo, ile narzędzi faktycznie jest w magazynie, wartość zapasów jest zaniżona, a raport z inwentaryzacji ma różnice, których nie da się wyjaśnić dokumentami.
Kontrola stanu przy wydaniu: co sprawdza
Program liczy stan pozycji według czterech cech: kartoteki, numeru seryjnego, lokalizacji i terminu ważności. Do stanu wchodzą zatwierdzone przychody oraz rozchody, także te z buforów. Kontrola działa przy zapisie wydania pracownikowi, rozchodu, likwidacji, wysyłki do serwisu, zmiany lokalizacji, części wydawanych na zlecenie CMMS oraz wydania z terminala.
| Sytuacja | Co robi program |
|---|---|
| Rozchód w granicach stanu | Pozycja zostaje zapisana. |
| Rozchód ponad stan | Odmowa: „Za mało na stanie: nazwa, seria. Dostępne N, żądane M.” Wyjątku nie ma, korekta tylko inwentaryzacją. |
| Egzemplarz w buforze innego dokumentu | Odmowa z numerem dokumentu, loginem i czasem: „Egzemplarz jest w buforze innego dokumentu”. |
| Egzemplarz wydany pracownikowi | Odmowa: „Egzemplarz jest wydany pracownikowi. Najpierw zwrot.” |
| Egzemplarz w serwisie lub brak na stanie | Odmowa: „Egzemplarz jest w serwisie” albo „Egzemplarza nie ma na stanie”. |
Ten sam mechanizm obejmuje kartoteki ilościowe, na przykład materiały i drobne akcesoria, oraz kartoteki egzemplarzowe prowadzone po numerze seryjnym. Różnica jest tylko w komunikacie: dla egzemplarza program podaje, gdzie narzędzie jest, a dla pozycji ilościowej, ile sztuk brakuje.
Dwa stanowiska, jedna ostatnia sztuka
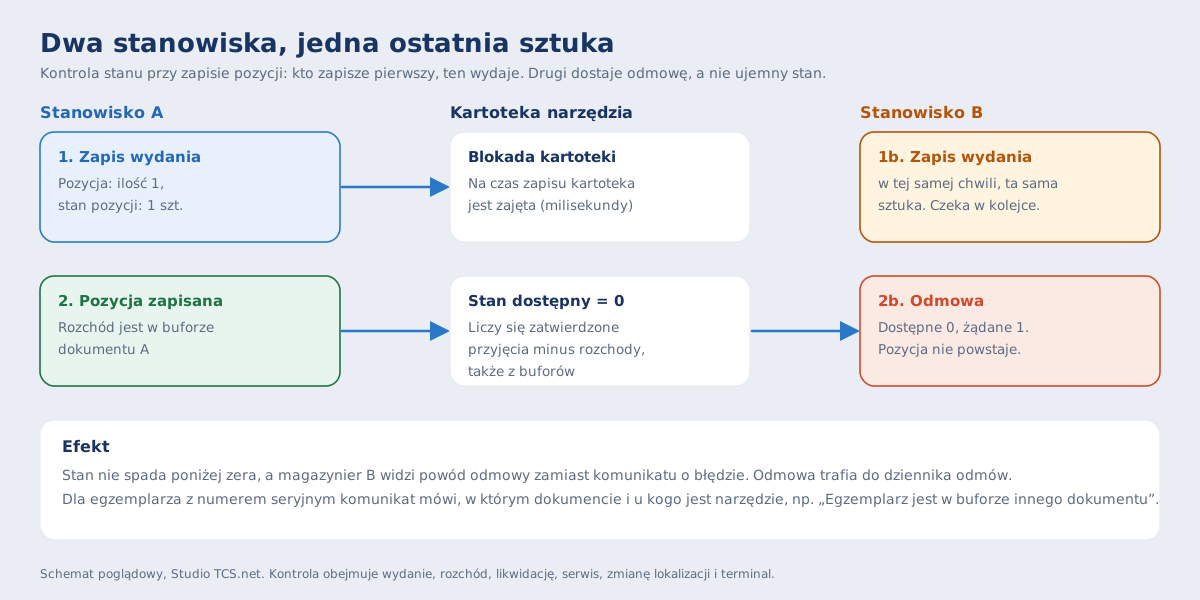
Najtrudniejszy przypadek to dwie osoby, które wydają ostatnią sztukę w tej samej chwili. Program rozwiązuje go przez zajęcie kartoteki na czas zapisu: każdy zapis rozchodu tej kartoteki przechodzi przez tę samą bramkę, a kolejny czeka na poprzedni. Zapis trwa kilka milisekund, więc użytkownik nie zauważa kolejki.
Odmowa to komunikat, nie błąd
Gdy pozycja zostaje zatrzymana, magazynier widzi powód w tym samym ekranie, a dokument zostaje bez zmian. Program nie zgłasza błędu bazy danych, bo błąd cofnąłby cały zapis, razem ze śladem odmowy. Zamiast tego pozycja po prostu nie powstaje, a ekran odczytuje powód zapisany przy odmowie.
Odmowy zapisują się w dzienniku, a ostatnie 30 dni widać na kokpicie narzędziowni w kaflu Wyjątki i odmowy. Kierownik widzi więc, które pozycje najczęściej brakują na stanie, i może zlecić inwentaryzację albo uzupełnić zapas.
Jak włączyć kontrolę u siebie
Kontrola stanu jest włączona domyślnie i działa niezależnie od blokad wydań. Blokady wydań (kontrole po terminie, uprawnienia, limity) mają osobny przełącznik z trybem próbnym, więc można je włączać etapami. Kontrola stanu nie ma trybu próbnego, bo ujemny stan zawsze jest błędem danych.
Starych sald ujemnych kontrola nie zmienia. Przed wdrożeniem przygotowujemy zestawienie pozycji z ujemnym saldem, żeby je skorygować inwentaryzacją i zacząć od czystego stanu.
Sześć pytań kontrolnych
- Czy masz zestawienie pozycji z ujemnym saldem i wiesz, ile ich jest?
- Czy każda ścieżka zapisu rozchodu (dokumenty, terminal, import, części na zlecenia) sprawdza stan, czy tylko część?
- Czy dwa stanowiska mogą zapisać wydanie tej samej sztuki w tej samej minucie?
- Czy rozchody w buforach są uwzględniane w stanie dostępnym?
- Czy w kartotekach z numerem seryjnym jedna sztuka ma jeden numer, czy numer pełni rolę partii?
- Kto i kiedy robi inwentaryzację, która koryguje stan, zamiast ręcznych poprawek?
Czego kontrola nie robi
- Nie zastępuje inwentaryzacji. Zapewnia, że nowe zapisy nie pogłębiają różnic, ale nie wykryje narzędzia, które fizycznie zniknęło z półki.
- Nie obejmuje przyjęć. Przyjęcie zwiększa stan, więc nie ma czego porównywać.
- Nie zmienia dawnych sald i nie koryguje ich automatycznie.
- Nie obejmuje zapisów wykonanych poza programem, na przykład bezpośrednio w bazie danych. Dlatego zapis rozchodu z innych systemów powinien przechodzić przez te same procedury.
Co dalej
Kontrola stanu to pierwszy krok do wiarygodnej ewidencji. Dalej warto uporządkować przyjęcia i rozchody wewnętrzne oraz bufor, rozdzielić numery seryjne od partii (ewidencja numerów seryjnych narzędzi) i ustalić zasady inwentaryzacji i spisu na ślepo. Terminy kontroli przyrządów opisuje artykuł o rejestrze przyrządów pomiarowych, a szybkie wydania strona o szybkim wydaniu i zwrocie. Całość obszaru opisuje strona o systemie dla narzędziowni.