

Przemysł 4.0 to koncepcja produkcji, w której maszyny, systemy informatyczne i ludzie wymieniają dane w czasie rzeczywistym dzięki Internetowi Rzeczy, analizie danych, sztucznej inteligencji i automatyzacji. Dla działu utrzymania ruchu oznacza przejście od naprawiania awarii do zarządzania stanem maszyn na podstawie danych.
Wiele firm kojarzy Przemysł 4.0 z robotami i wielomilionowymi inwestycjami. W praktyce cyfryzację można zacząć od uporządkowania danych o maszynach, narzędziach i przeglądach - a to zadanie systemu CMMS.
Technologie Przemysłu 4.0
Przemysł 4.0 nie jest jedną technologią, tylko połączeniem kilku. Każda z nich ma swoje zastosowanie w utrzymaniu ruchu.
| Technologia | Co robi | Znaczenie dla utrzymania ruchu |
|---|---|---|
| Internet Rzeczy (IoT) | Czujniki przesyłają dane z maszyn | Odczyty wibracji, temperatury czy zużycia energii |
| Analiza danych | Wyciąga wnioski z dużych zbiorów informacji | Wykrywanie wzorców poprzedzających awarie |
| Sztuczna inteligencja | Uczy się na danych i tworzy prognozy | Konserwacja predykcyjna |
| Robotyka i automatyka | Wykonuje powtarzalne operacje | Nowe urządzenia do nadzoru i serwisu |
| Integracja systemów | Łączy ERP, MES, CMMS i WMS | Przeglądy zgrane z planem produkcji |
| Chmura | Udostępnia dane i aplikacje przez Internet | Dostęp do informacji o maszynach z każdego miejsca |
Koncepcja obejmuje wiele branż - przemysł ciężki, motoryzacyjny, elektrotechniczny, chemiczny, farmaceutyczny, energetyczny i wydobywczy. Jej celem jest elastyczna i zintegrowana sieć produkcji, która szybko reaguje na zmiany rynku.
Model referencyjny RAMI 4.0
Strukturę zintegrowanej fabryki porządkuje model RAMI 4.0 (DIN SPEC 91345). Opisuje on każdy zasób przedsiębiorstwa w trzech wymiarach:
- Warstwy architektury - od fizycznego zasobu, przez integrację, komunikację i informację, po funkcje i procesy biznesowe.
- Cykl życia i strumień wartości - od projektu i typu zasobu po konkretny egzemplarz w eksploatacji.
- Poziomy hierarchii - od produktu i urządzenia polowego, przez stanowisko i zakład, po całe przedsiębiorstwo i sieć powiązań.
Dla utrzymania ruchu model ten przypomina, że dane o maszynie muszą być dostępne na wszystkich poziomach - od czujnika po system planowania firmy.
Miejsce CMMS w modelu ISA-95
Wymianę danych między produkcją a systemami zarządzania przedsiębiorstwem porządkuje norma IEC 62264-1, znana jako standard ISA-95. Dzieli ona zakład na poziomy:
| Poziom | Co obejmuje | Przykładowe systemy |
|---|---|---|
| 0 | Fizyczny proces produkcyjny | Maszyny i linie |
| 1 | Pomiar i oddziaływanie na proces | Czujniki, siłowniki |
| 2 | Nadzór i sterowanie | Sterowniki PLC, SCADA, panele operatorskie |
| 3 | Zarządzanie operacjami produkcji, jakości, magazynu i utrzymania ruchu | MES, CMMS, WMS |
| 4 | Planowanie biznesowe i logistyka | ERP |
CMMS leży na poziomie 3, obok MES i systemu magazynowego. Z poziomów 1-2 przyjmuje sygnały o stanie maszyn, a do poziomu 4 przekazuje koszty, zapotrzebowanie na części i dane o dostępności. Studio TCS.net wymienia te dane z ERP przez REST API - integrację z danymi z maszyn opisuje artykuł integracja maszyn z systemami IoT.
Rola systemu CMMS
W modelu reaktywnym dział utrzymania ruchu był służbą ratunkową: maszyna staje, technicy w pośpiechu usuwają usterkę. System CMMS zmienia tę rolę:
- Z gaszenia pożarów w planowanie - harmonogramy przeglądów zamiast reakcji na awarie.
- Z notatek w dane - każda awaria, naprawa i przegląd jest rekordem do analizy.
- Z centrum kosztów w źródło informacji - dane o dostępności maszyn wspierają planowanie produkcji i inwestycji.

Dashboard zbiera w jednym widoku awarie, naprawy i przeglądy z ostatnich 7 dni wraz z ich statusem. Tak wygląda praktyczny wymiar Przemysłu 4.0 w małej skali: zamiast pytać magazyn i serwis, kierownik widzi aktualny obraz po zalogowaniu.
Utrzymanie ruchu przed i po wdrożeniu CMMS
Zmiana najlepiej widać, zestawiając codzienną pracę działu w obu modelach.
| Obszar | Bez CMMS | Z CMMS |
|---|---|---|
| Zgłaszanie awarii | Telefon, kartka, ustna informacja | Zgłoszenie z obiektem, opisem i zdjęciem, widoczne od razu dla serwisu |
| Przeglądy | Terminy w kalendarzu jednej osoby | Harmonogram z powiadomieniami i listą zaległości |
| Części zamienne | Szukanie po magazynie, braki w trakcie awarii | Stany z progami zapasu i rozchód na zlecenie |
| Historia maszyny | Rozproszona w zeszytach i pamięci mechaników | Pełna historia awarii, napraw i części przy obiekcie |
| Decyzje | Oparte na wrażeniach i najbardziej pamiętnych awariach | Oparte na raportach awaryjności, dostępności i kosztów |
| Kontrola i audyt | Szukanie dokumentów w segregatorach | Wykaz przeglądów i historia od ręki |
Zgłoszenia i zlecenia w jednym obiegu
Punktem wyjścia jest uporządkowanie tego, jak informacja o problemie trafia do serwisu. Bez tego żadna zaawansowana technologia nie zadziała.

Formularz zgłoszenia awarii zbiera od razu to, czego serwis potrzebuje: obiekt, rodzaj awarii, status, osobę odpowiedzialną i informację, czy produkcja stoi. Zakładki uwag, dyskusji, zdjęć i dokumentów oraz wysyłka SMS i e-mail sprawiają, że cała komunikacja wokół usterki zostaje przy zgłoszeniu, zamiast rozproszyć się w telefonach. Z takich rekordów powstaje później historia, na której opierają się analizy.
Od harmonogramu do predykcji
Przemysł 4.0 kojarzy się z predykcją awarii, ale zakłady dochodzą do niej etapami:
- Reakcja - naprawy po awarii, bez rejestru i planu.
- Harmonogram w CMMS - przeglądy planowane w stałych odstępach, z powiadomieniami.
- Obsługiwanie według stanu - przeglądy wg liczników godzin i wyników pomiarów.
- Predykcja - dane z czujników i historia awarii analizowane algorytmami, które wskazują rosnące ryzyko usterki.

Drugi etap - harmonogram w CMMS - daje najszybszy efekt. Lista zleceń przeglądu pokazuje status, numer dokumentu, terminy, obiekt i rodzaj przeglądu, a zlecenia po terminie są podświetlone na żółto. Dopiero gdy ten etap działa i dane są rzetelne, warto inwestować w czujniki i predykcję, opisaną w artykule AI w zarządzaniu utrzymaniem ruchu.
CMMS a części, narzędzia i wyposażenie
Technik z dobrze zaplanowanym zleceniem nic nie zrobi bez części i narzędzi. Dlatego w Studio TCS.net CMMS działa w jednej bazie z magazynem części, narzędziownią i ewidencją wyposażenia pracowników.
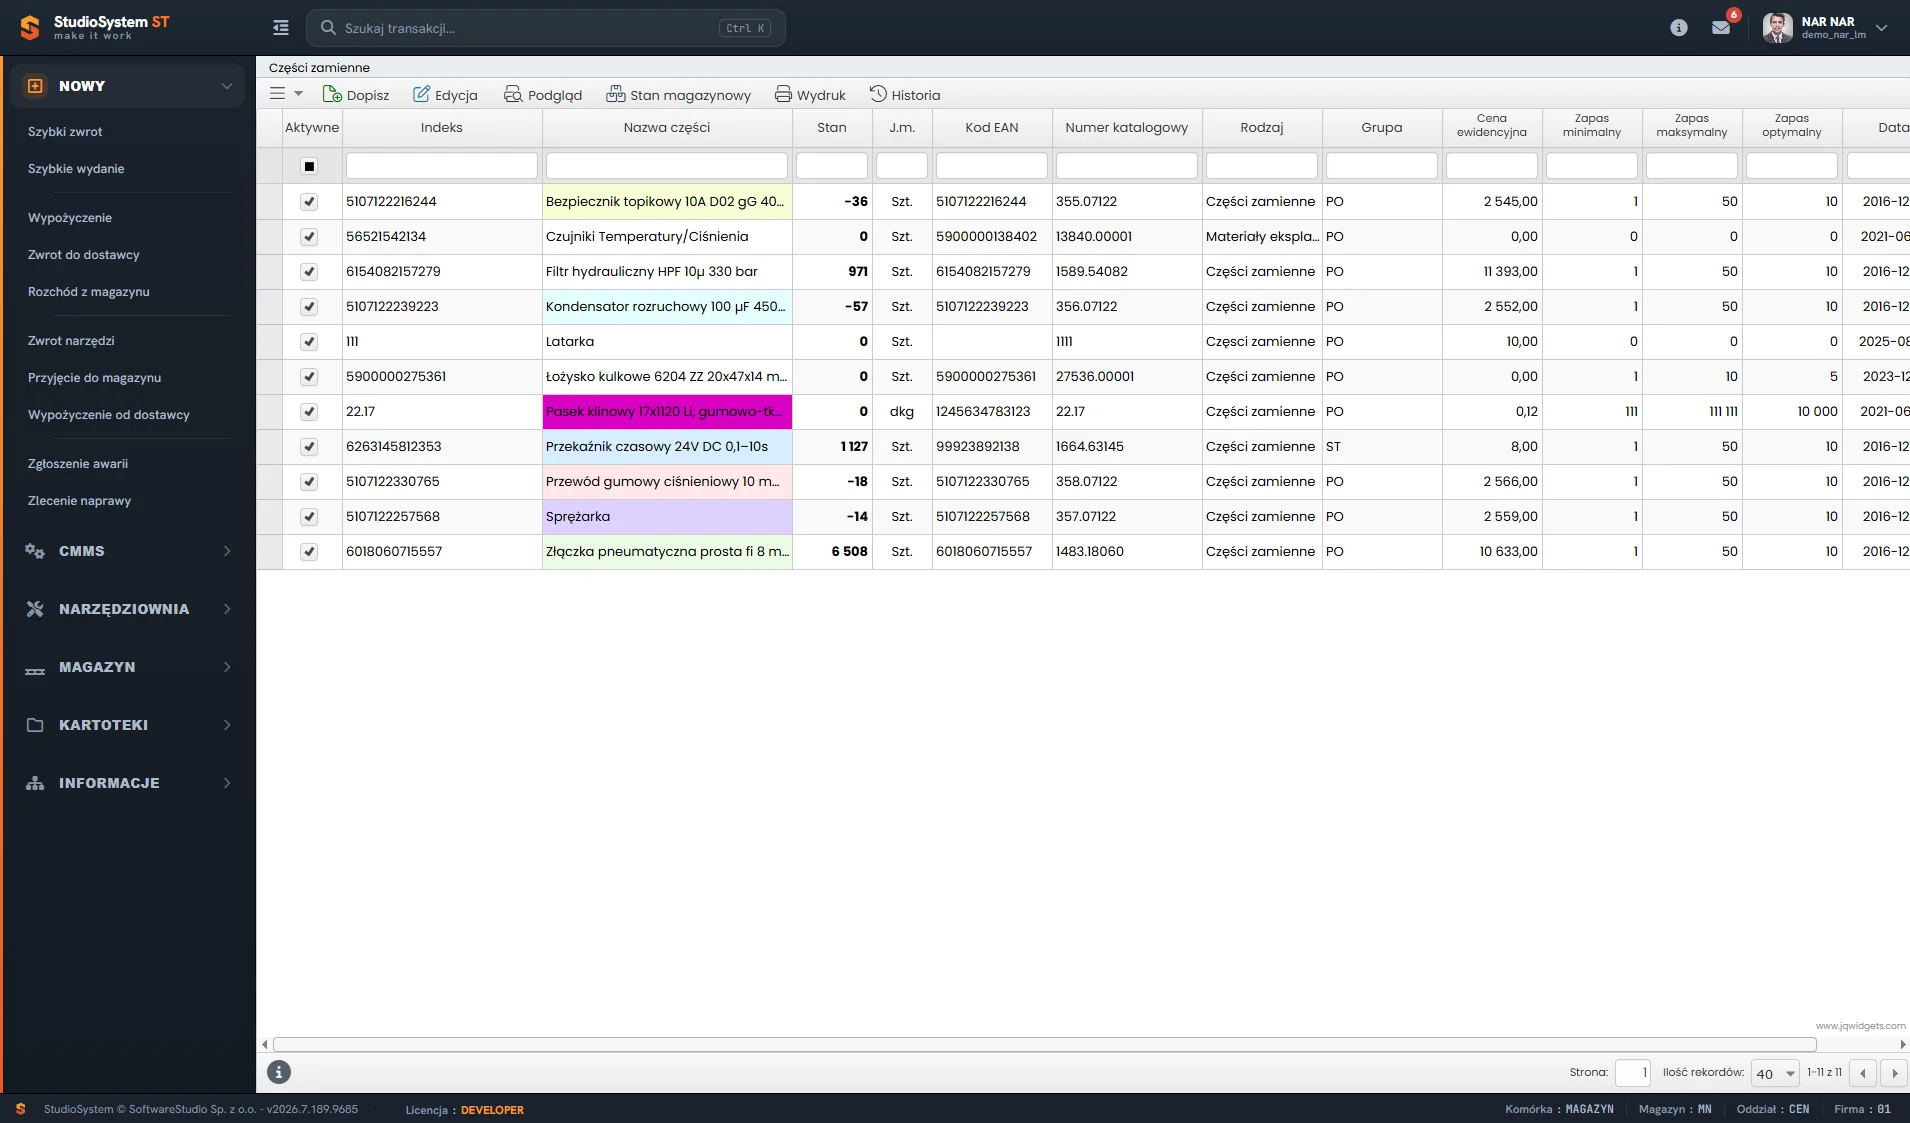
Kartoteki części zamiennych mają cenę ewidencyjną i trzy poziomy zapasu - minimalny, maksymalny i optymalny - które sterują raportem braków. W połączeniu ze zleceniami daje to:
- Części na czas - pozycje potrzebne do zaplanowanych prac można przygotować przed przeglądem.
- Sprawne narzędzia - narzędziownia blokuje wydanie przyrządu z przeterminowanym przeglądem.
- Wyposażenie techników - odzież i środki ochrony indywidualnej ewidencjonowane w tym samym systemie.
Przykład zakładu, który uporządkował te obszary jednym systemem, opisuje artykuł jak jeden system uporządkował narzędziownię, odzież i przeglądy maszyn.
Dane z maszyn i IoT
Konserwacja predykcyjna wymaga danych. Ich źródłem są:
- czujniki na maszynach - wibracje, temperatura, ciśnienie, zużycie energii,
- historia zgłoszeń awarii i napraw w CMMS,
- wyniki przeglądów okresowych,
- czas pracy i przestoje poszczególnych urządzeń.
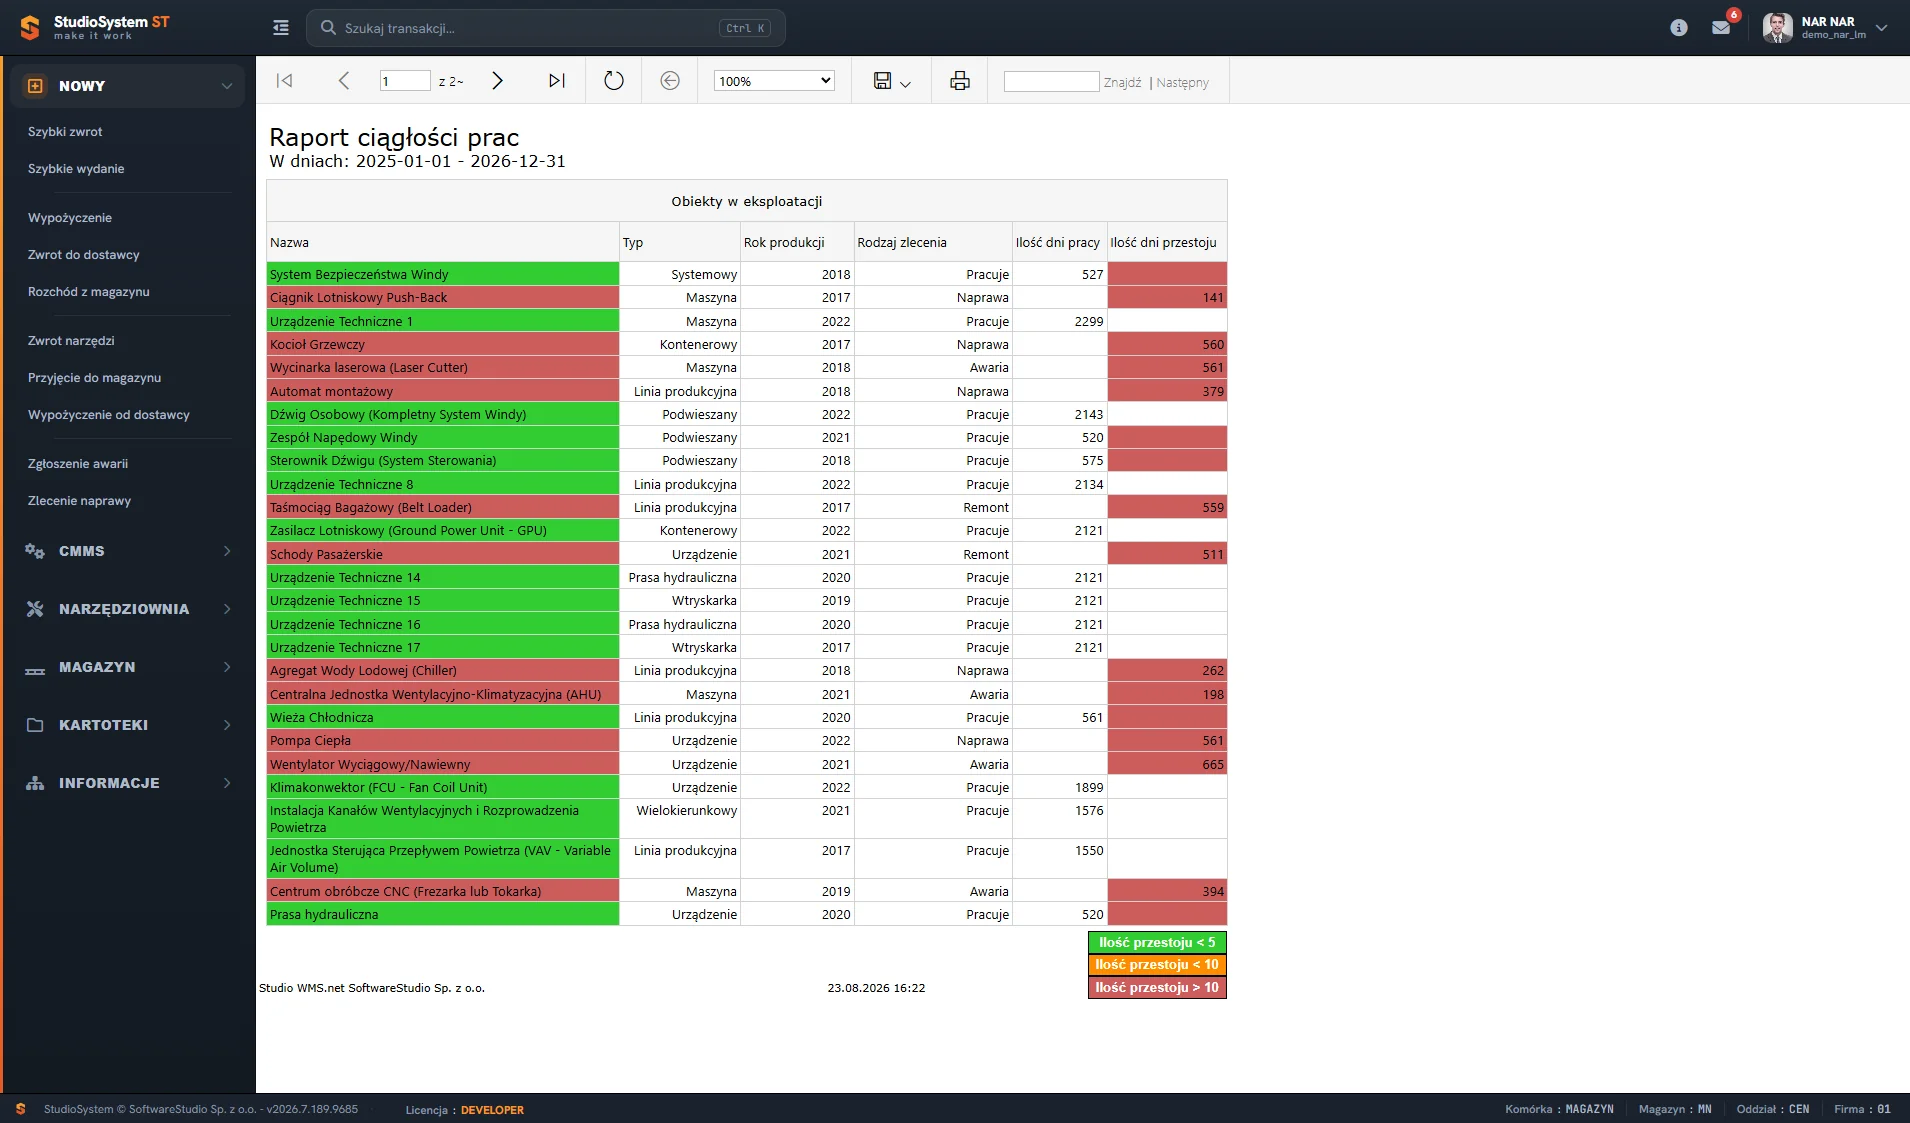
Raport ciągłości prac zestawia dla obiektów w eksploatacji typ, rok produkcji, rodzaj zlecenia oraz dni pracy i przestoju. Nawet bez czujników daje to twarde dane o dostępności maszyn - pierwszy krok, zanim zakład zainwestuje w IoT. Analizę danych z czujników opisują artykuły integracja maszyn z systemami IoT oraz AI w zarządzaniu utrzymaniem ruchu.
Integracja systemów
CMMS pokazuje pełną wartość dopiero wtedy, gdy wymienia dane z systemami ERP, MES i magazynowymi - harmonogram przeglądów jest wtedy zgrany z planem produkcji, a koszty napraw trafiają do księgowości.

Menu importu łączy dwa sposoby wymiany danych. Pliki CSV i XLS służą do jednorazowego lub okresowego zasilenia kartotek magazynowych, kontrahentów i pracowników. Panel API wymienia obsługiwane systemy ERP - SAP, JD Edwards EnterpriseOne, Microsoft Dynamics ERP, IFS Applications, Comarch ERP Optima i XL, enova, Sage Symfonia ERP i WAPRO ERP. Wspólną ewidencją obejmuje się też systemy WMS i TMS dostarczane przez SoftwareStudio Group. Warstwę techniczną opisuje artykuł architektura SOA i REST API.
Koszty utrzymania ruchu w Przemyśle 4.0
Część kosztów widać na fakturach, a część ukrywa się w utraconej produkcji. Tabela zestawia najważniejsze składniki.
| Składnik kosztu | Co go podnosi | Co go obniża |
|---|---|---|
| Nieplanowane przestoje | Awarie w trakcie zmiany, długie oczekiwanie na serwis | Monitorowanie stanu, predykcja, szybkie zgłoszenia |
| Naprawy awaryjne | Uszkodzenia wtórne, praca w nadgodzinach | Przeglądy w terminie, wczesne wykrywanie problemów |
| Części zamienne | Zakupy ekspresowe albo zbyt duży zapas | Progi zapasu, planowanie części do zleceń |
| Praca serwisu | Szukanie informacji, narzędzi i części | Historia maszyn i zlecenia w jednym systemie |
| Usługi zewnętrzne | Brak kontroli cen i zakresu zleceń | Kartoteka usług i rozliczenie na obiekty |
| Przedwczesna wymiana maszyn | Decyzje bez danych o kosztach i awaryjności | Raporty kosztów, awaryjności i dostępności |
Monitorowanie stanu maszyn
Zamiast czekać na awarię, zakłady wykrywają symptomy zużycia wcześniej. Stosuje się do tego techniki diagnostyczne:
- Analiza drgań - wykrywa zużycie łożysk, niewyważenie i luzy w elementach wirujących.
- Termografia - pokazuje miejsca przegrzewania się silników, połączeń elektrycznych i przekładni.
- Analiza oleju - ujawnia zanieczyszczenia i produkty zużycia w układach smarowania i hydraulice.
- Ultradźwięki - pomagają znaleźć wycieki sprężonego powietrza i tarcie.
Wyniki pomiarów mają wartość dopiero wtedy, gdy trafiają do historii maszyny i wywołują działanie - przegląd lub naprawę w dogodnym terminie.
Raport ciągłości prac podaje dla każdego obiektu liczbę dni pracy i dni przestoju wraz z rodzajem zlecenia. Pomnożenie dni przestoju przez stratę na dzień produkcji daje najbardziej przekonujący argument za inwestycją w monitorowanie - pokazuje, ile kosztuje status quo. Sposób liczenia dostępności opisuje artykuł dostępność techniczna maszyn.
Automatyzacja procesów serwisowych
Automatyzacja w utrzymaniu ruchu to nie roboty naprawiające maszyny, lecz usunięcie ręcznych kroków, które wydłużają reakcję i generują błędy:
- Zgłoszenia z aplikacji - operator zgłasza awarię skanem kodu maszyny, bez telefonów i kartek.
- Harmonogramy i powiadomienia - przeglądy nie zależą od pamięci jednej osoby.
- Części z progami zapasu - raport braków zamiast zakupów ekspresowych.
- Raportowanie mobilne - technik zamyka zlecenie z miejsca pracy.

Lista zleceń napraw pokazuje status, numer dokumentu, datę zgłoszenia i przyjęcia, powiązane zdarzenie, obiekt, rodzaj awarii i terminy. Kolumna powiązanego zdarzenia łączy zlecenie ze zgłoszeniem, z którego powstało, a różnica między datą zgłoszenia i przyjęcia pokazuje, ile czasu zlecenie czekało na serwis - czyli gdzie proces traci czas i pieniądze. Ten wątek rozwija artykuł jak skrócić czas reakcji na awarie.
Koszty usług zewnętrznych pod kontrolą
Część prac - ostrzenie, kalibracja, naprawy specjalistyczne - zlecają firmy zewnętrzne. Bez ewidencji te koszty łatwo wymykają się spod kontroli.

Kartoteka usług działa jak wewnętrzny cennik: każda usługa ma indeks, nazwę i cenę, a także informację, kto i kiedy ją dodał. Gdy dokument usługi przypisuje się do narzędzia lub maszyny, koszty zewnętrzne trafiają do ich historii. Łatwo wtedy sprawdzić, czy ostrzenie narzędzi skrawających nie kosztuje więcej niż zakup nowych albo które urządzenie wymaga najdroższego serwisu. Rozliczanie kosztów na wydziały opisuje artykuł rozliczanie kosztów narzędzi wg MPK.
Doskonalenie procesów produkcyjnych
Najtańsza awaria to ta, do której nie dochodzi. Metody doskonalenia procesów ograniczają zużycie maszyn u źródła:
- TPM (Total Productive Maintenance) - włączenie operatorów w codzienną obsługę maszyn, np. czyszczenie, smarowanie i kontrolę.
- Lean Manufacturing - eliminacja marnotrawstwa, w tym niepotrzebnych przezbrojeń i przeciążeń.
- Kaizen - drobne, ciągłe usprawnienia zgłaszane przez pracowników.
- Six Sigma - ograniczanie zmienności procesu, która przeciąża maszyny.
Dane z CMMS są tu źródłem wiedzy dla inżynierów procesu. Jeśli maszyna psuje się częściej przy produkcji konkretnego asortymentu, to sygnał, że trzeba zmienić parametry procesu, a nie tylko wymienić część. Rolę inżyniera w tym obszarze opisuje artykuł inżynieria utrzymania ruchu i eksploatacji maszyn.
Korzyści dla przedsiębiorstwa
| Korzyść | Skąd się bierze |
|---|---|
| Mniej nieplanowanych przestojów | Przeglądy w terminie i wczesne wykrywanie problemów |
| Niższe koszty napraw | Naprawy planowane zamiast awaryjnych i części zamawiane z wyprzedzeniem |
| Dłuższa żywotność maszyn | Regularna konserwacja i analiza przyczyn awarii |
| Lepsze decyzje | Raporty kosztów, awaryjności i dostępności zamiast szacunków |
| Bezpieczeństwo pracy | Sprawny sprzęt i warunki bezpieczeństwa przypisane do zleceń |
Od czego zacząć cyfryzację
Transformacja nie musi zaczynać się od robotów. Rozsądna kolejność wygląda tak:
- Ewidencja - maszyny, narzędzia i części w jednej bazie zamiast arkuszy.
- Przeglądy i zgłoszenia - harmonogramy i rejestr awarii w systemie CMMS.
- Identyfikacja - kody kreskowe, QR lub RFID na sprzęcie i lokalizacjach.
- Raporty - dostępność, awaryjność i koszty liczone z danych, nie z szacunków.
- Integracje - wymiana danych z ERP i systemem kadrowym.
- Czujniki - IoT na maszynach, których awaria kosztuje najwięcej.
Każdy krok daje korzyść od razu: lepszą organizację narzędziowni, większą odpowiedzialność za sprzęt i dokumentację gotową na kontrolę. Rozpoczęcie od narzędziowni i zarządzania sprzętem buduje podstawę pod dalszą automatyzację.
Od czego zacząć obniżanie kosztów
Kolejność działań warto dobrać tak, żeby każdy krok przynosił efekt i dane dla następnego:
- Rejestr zgłoszeń i napraw - bez niego nie wiadomo, gdzie są koszty.
- Harmonogram przeglądów - najszybszy sposób na ograniczenie awarii.
- Magazyn części z progami - koniec zakupów ekspresowych.
- Kartoteka usług i rozliczenia - kontrola wydatków zewnętrznych.
- Monitorowanie maszyn krytycznych - czujniki tam, gdzie przestój jest najdroższy.
- Predykcja - gdy dane z poprzednich kroków są kompletne.