
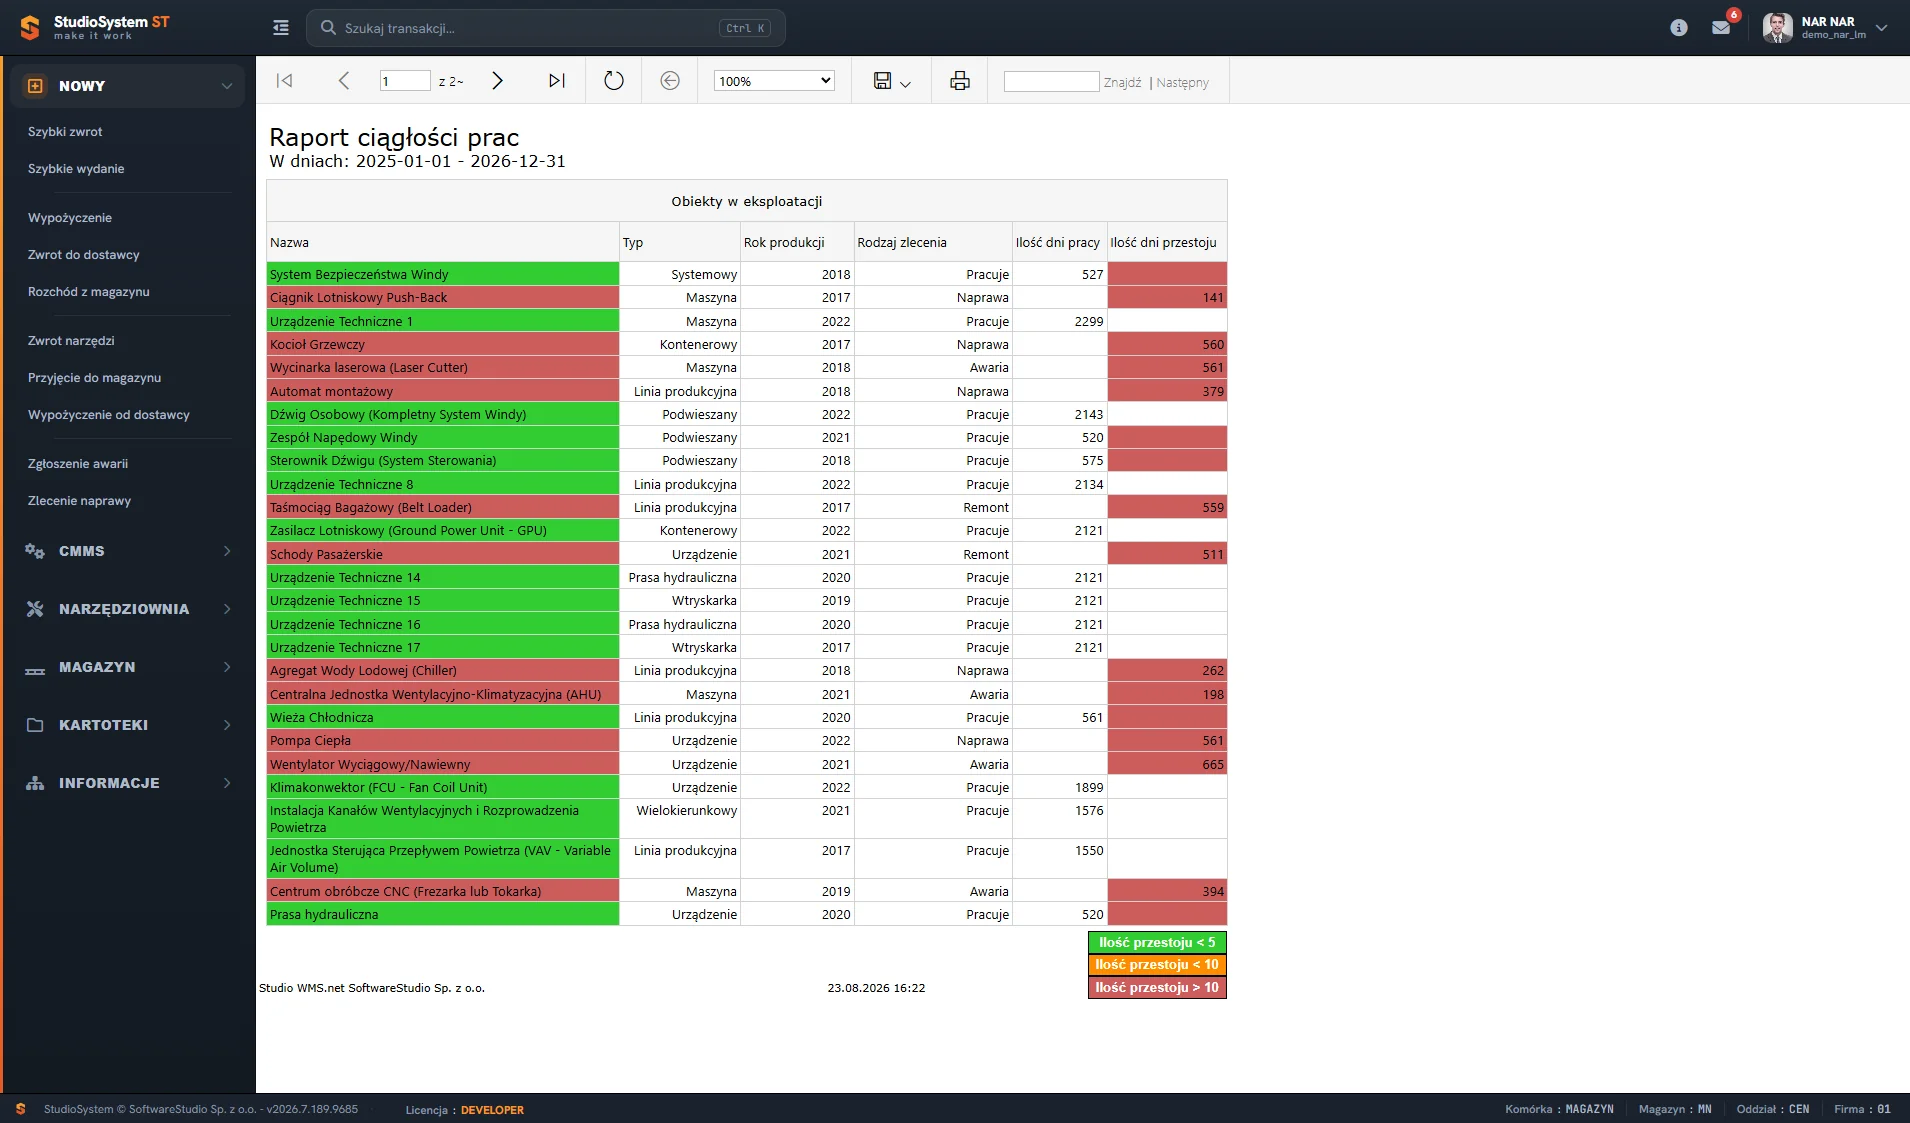
Dostępność techniczna maszyny to udział czasu, w którym była zdolna do pracy, w całym analizowanym okresie. Studio TCS.net liczy ją z dat zleceń serwisowych: raport ciągłości prac pokazuje dni pracy i dni przestoju każdego obiektu, więc przeczucie, że „ta maszyna ciągle stoi”, zamienia się w liczbę.
Rozmowa o wymianie maszyny zwykle zaczyna się od zdania, że ta jedna ciągle się psuje. Po drugiej stronie stołu pada jednak pytanie o liczby, a tych nikt nie ma: zgłoszenia leżą w zeszycie brygady, część napraw zrobiono bez papierów, a przestoje pamięta się wybiórczo. System Studio TCS.net zbiera te dane automatycznie przy obsłudze zleceń.
Czym jest dostępność techniczna
Dostępność techniczną liczy się jako relację dni pracy do sumy dni pracy i dni przestoju wynikającego z awarii, napraw i przeglądów. Wskaźnik nie ocenia wydajności produkcji, tylko gotowość techniczną urządzenia.
| Element | Przykładowa wartość | Wyjaśnienie |
|---|---|---|
| Dni pracy | 330 | Dni, w których maszyna była zdolna do pracy |
| Dni przestoju | 20 | Dni zatrzymania z powodu awarii, napraw i przeglądów |
| Dostępność techniczna | 330 / (330 + 20) = 94,3% | Udział dni gotowości w całym okresie |
Rozdzielenie przestoju planowego od nieplanowego ma znaczenie przy interpretacji. Maszyna zatrzymana na przewidziany przegląd zachowuje się inaczej niż maszyna wyłączona awarią, choć w obu przypadkach nie produkuje. Dlatego raport pokazuje rodzaj zlecenia obok liczby dni, a nie tylko sumę postoju.
Raport ciągłości prac
Raport ciągłości prac zestawia obiekty w eksploatacji z ich typem, rokiem produkcji, rodzajem zlecenia oraz liczbą dni pracy i dni przestoju w wybranym okresie. Uruchamia się go na zadany przedział dat, więc porównanie kwartałów albo lat wymaga tylko zmiany parametrów.
Rok produkcji w tym samym wierszu co liczba dni przestoju bywa najbardziej wymowną kolumną. Pokazuje, czy wysoka awaryjność wynika z wieku urządzenia, czy dotyczy maszyn stosunkowo nowych - wtedy dyskusja przesuwa się z wymiany na sposób eksploatacji albo jakość kontroli przeglądów.
Jak zmierzyć dostępność techniczną maszyn
Przygotowanie danych i wygenerowanie raportu ciągłości prac w Studio TCS.net, aby ocenić gotowość techniczną parku maszynowego.
Co jest potrzebne
- Kartoteki obiektów technicznych z typem i rokiem produkcji
- Zlecenia serwisowe z datami rozpoczęcia i zakończenia
- Uprawnienia do raportów modułu CMMS
-
Uporządkowanie kartotek obiektów
Sprawdzenie, czy każde urządzenie ma własną kartotekę z symbolem, typem, lokalizacją i rokiem produkcji.
-
Domknięcie otwartych zleceń
Uzupełnienie dat zakończenia w zleceniach napraw i przeglądów, ponieważ bez nich czas przestoju nie zostanie policzony.
-
Wygenerowanie raportu ciągłości prac
Uruchomienie raportu na pełny okres roczny i odczytanie liczby dni pracy oraz dni przestoju dla poszczególnych obiektów.
-
Zestawienie z liczbą zdarzeń serwisowych
Porównanie dni postoju ze statystykami czynności, aby odróżnić pojedyncze długie awarie od częstych krótkich zatrzymań.
-
Wskazanie obiektów do decyzji
Wytypowanie urządzeń o najgorszej dostępności i zestawienie kosztu ich utrzymania z kosztem remontu albo wymiany.
Raport awaryjności i statystyki czynności
Sam czas przestoju nie mówi wszystkiego. Maszyna, która stoi dwa dni po jednej poważnej awarii, wymaga innej reakcji niż maszyna zatrzymywana kilkanaście razy na dwie godziny.
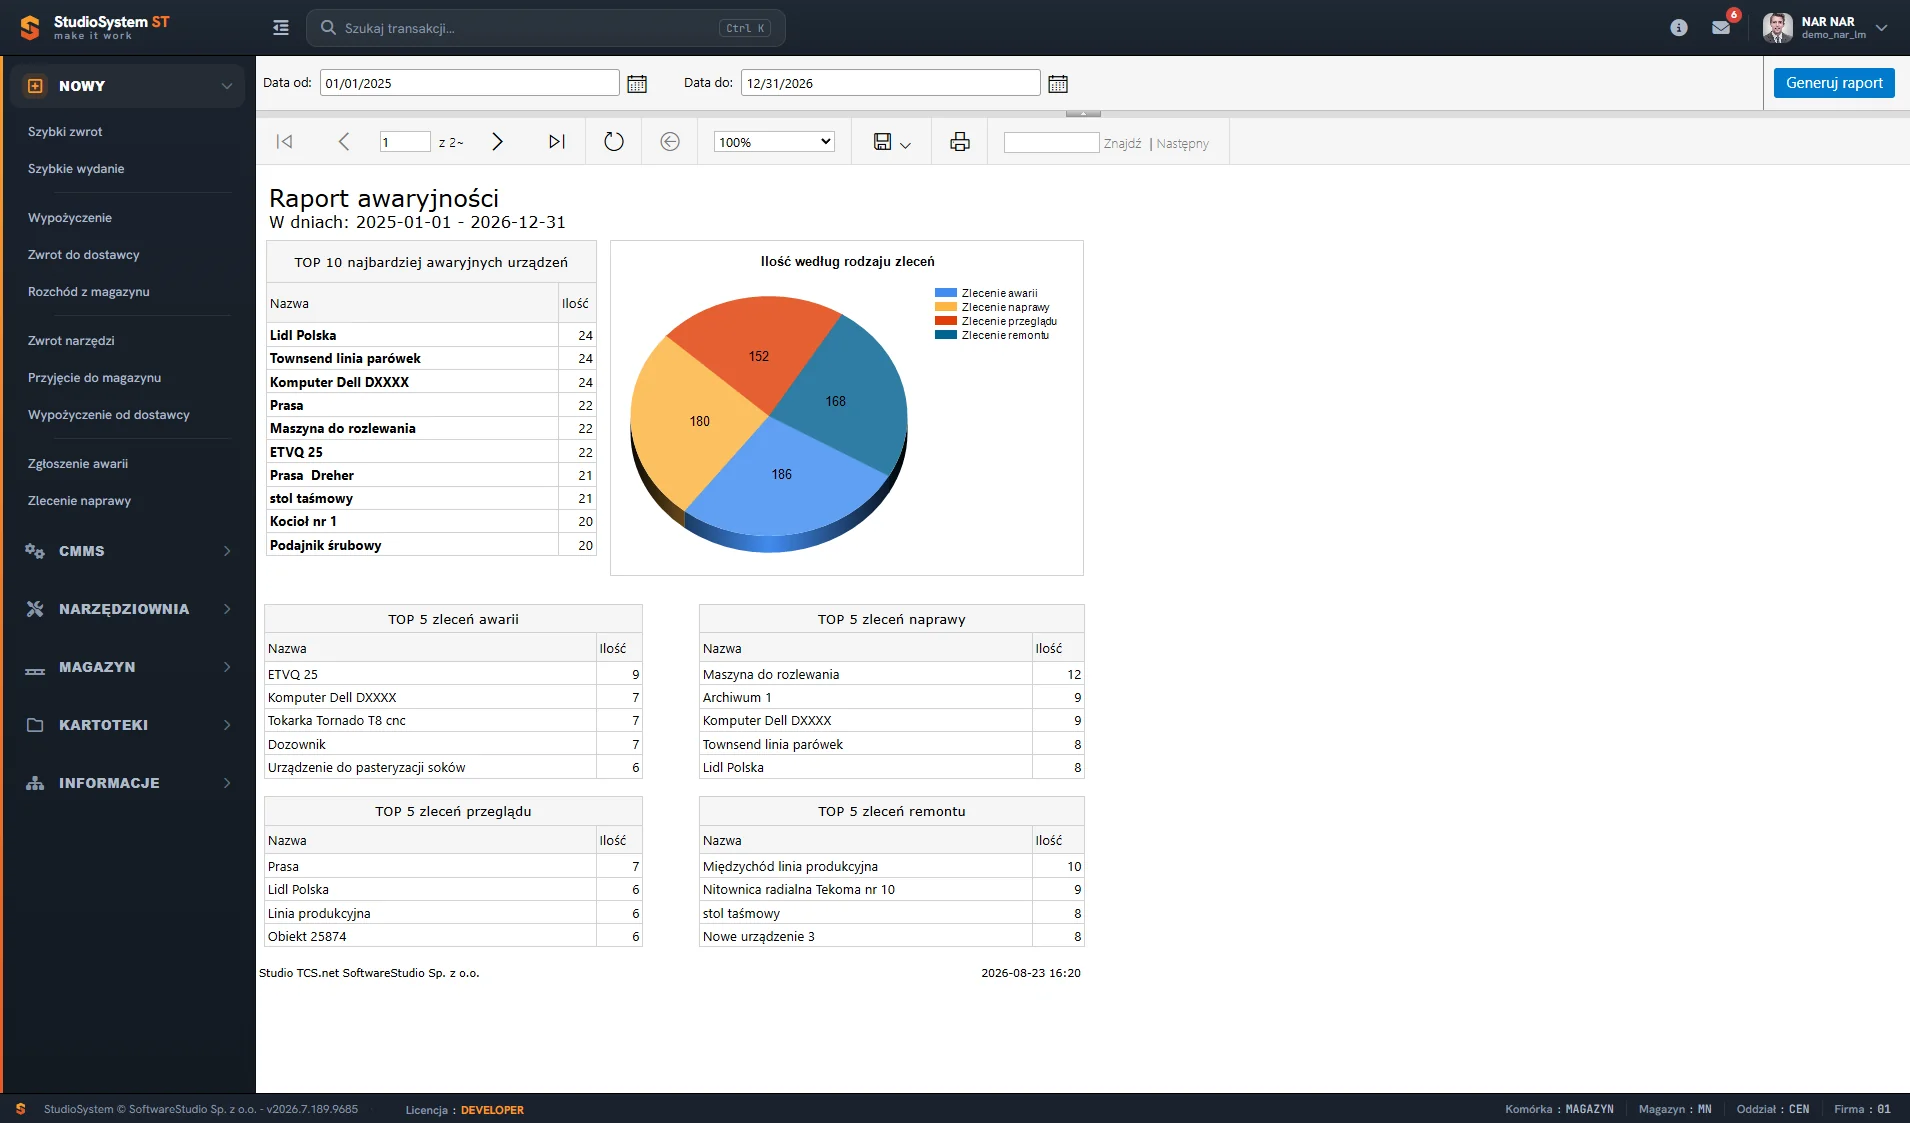
Raport awaryjności zestawia zgłoszenia w wybranym okresie i porządkuje maszyny wg liczby przestojów. W połączeniu z raportem ciągłości prac pokazuje, czy urządzenie z największą liczbą dni postoju ma też najwięcej zgłoszeń, czy jego problemem są pojedyncze, długie awarie.
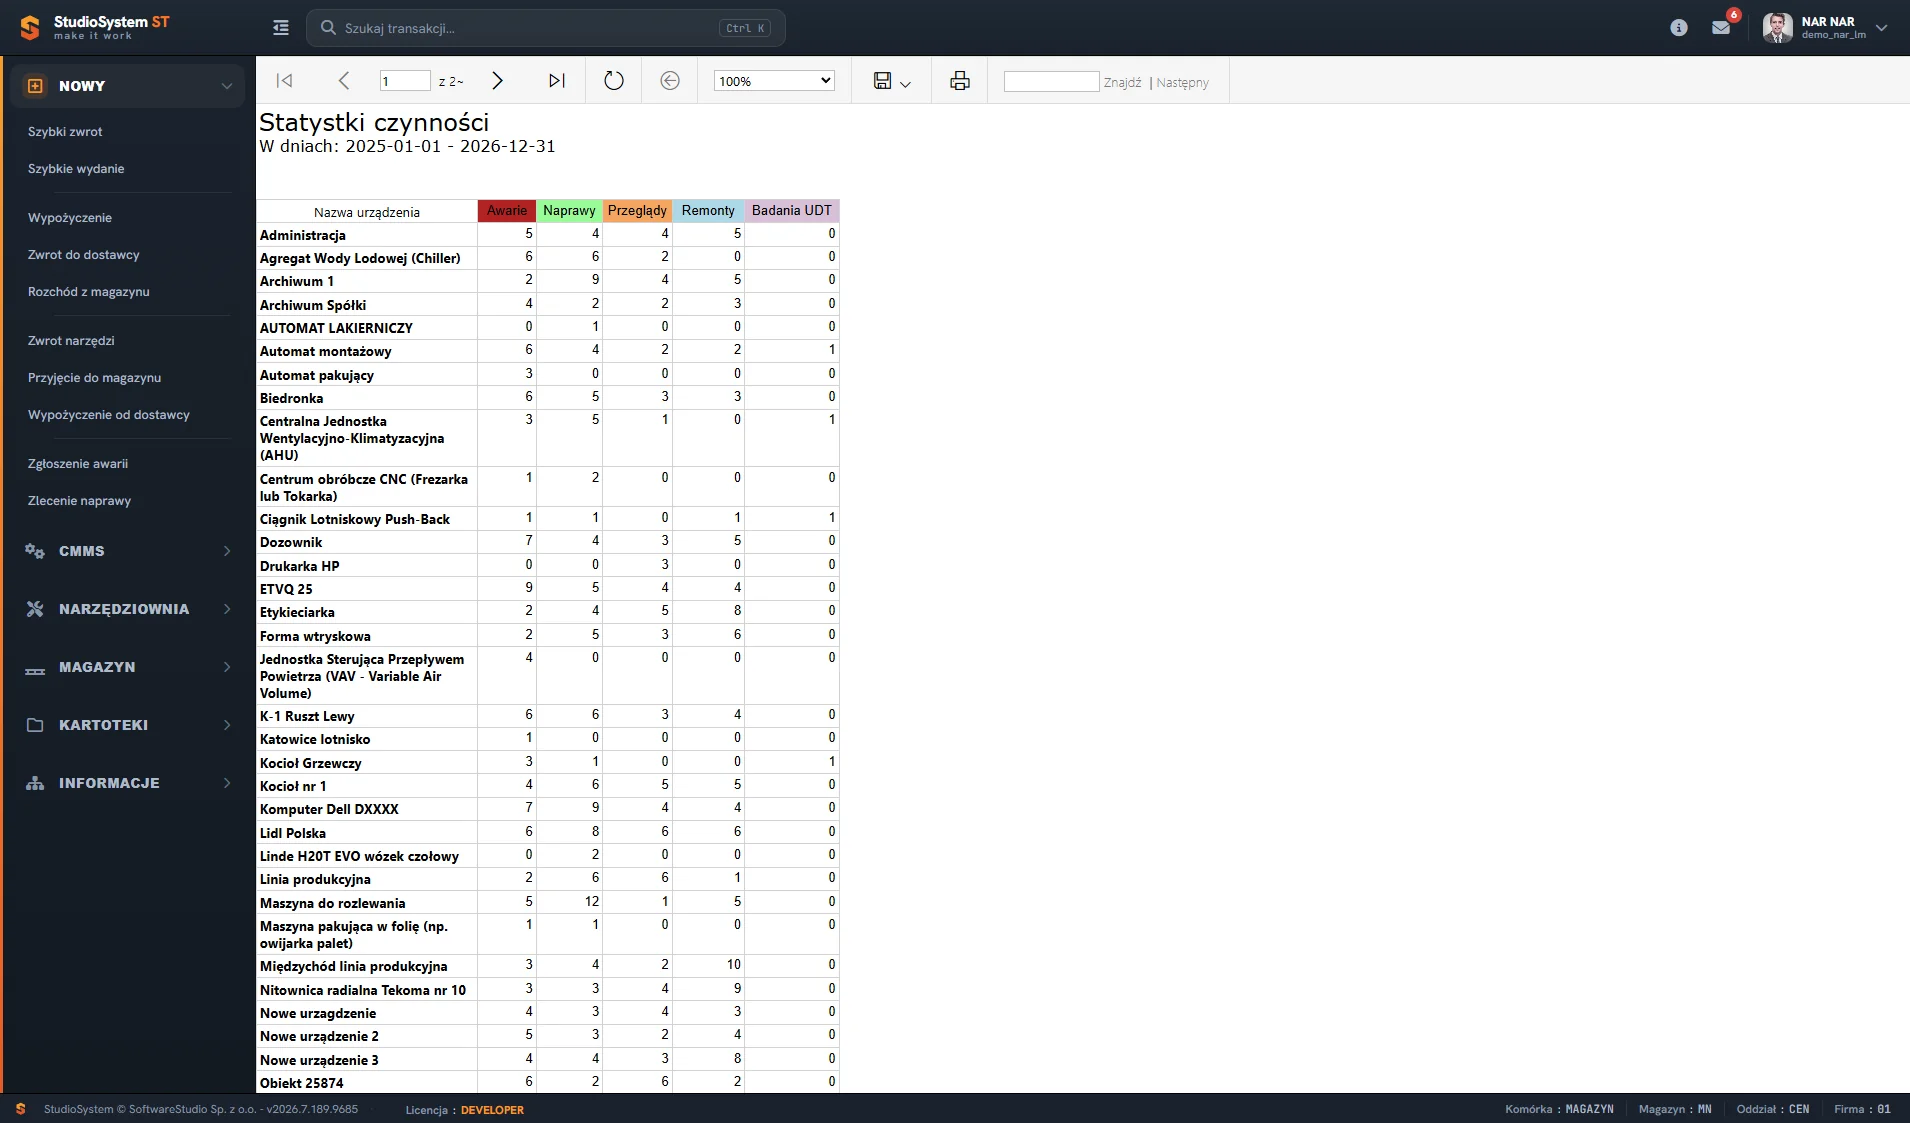
Statystyki czynności rozbijają zdarzenia na rodzaje, dzięki czemu widać nie tylko skalę, ale i charakter problemu:
- Liczba awarii - częstotliwość zdarzeń nieplanowanych na danym urządzeniu.
- Liczba napraw - ile zgłoszeń wymagało realnej interwencji serwisu.
- Liczba przeglądów - czy plan konserwacji był faktycznie realizowany.
- Remonty i badania UDT - zdarzenia planowane, które też generują przestój i powinny być ujęte w bilansie.
Zestawienie liczby zdarzeń z kosztem części daje pełniejszy obraz. Powiązanie części ze zleceniem opisuje artykuł o magazynie części zamiennych MRO.
Od danych do decyzji o remoncie lub wymianie
Dane z raportów pozwalają porównać koszt utrzymania maszyny z kosztem jej wymiany. Jeżeli urządzenie generuje kilkanaście dni przestoju rocznie, a każda naprawa pochłania coraz więcej części, argument za remontem kapitalnym albo zakupem przestaje być kwestią przekonań.

Rejestr zleceń napraw ze statusami i terminami to materiał źródłowy dla raportów. Każdą liczbę dni przestoju można sprawdzić, otwierając zlecenia danej maszyny - to ważne, gdy decyzja o inwestycji wymaga uzasadnienia przed zarządem. Warto też liczyć skutki produkcyjne przestoju: zestawienie dni postoju z planem produkcji pokazuje, ile zleceń trzeba było przesunąć, co zwykle waży więcej niż wartość zużytych części.
Ocena intuicyjna a pomiar dostępności
| Obszar | Ocena na podstawie doświadczenia | Pomiar w Studio TCS.net |
|---|---|---|
| Wskazanie maszyny problematycznej | Najbardziej pamiętna awaria | Liczba dni przestoju w okresie |
| Porównanie urządzeń | Trudne i subiektywne | Wspólny raport dla całego parku |
| Wpływ wieku maszyny | Domniemany | Rok produkcji obok liczby zdarzeń |
| Skuteczność przeglądów | Nieweryfikowalna | Liczba przeglądów zestawiona z awariami |
| Uzasadnienie inwestycji | Argumentacja jakościowa | Dane liczbowe za wybrany okres |
Przykład analizy parku maszynowego
Wyobraźmy sobie zakład z kilkunastoma urządzeniami produkcyjnymi, który od lat planuje wymianę linii uznawanej za najbardziej awaryjną. Decyzja odsuwa się co roku, bo inwestycja jest droga, a uzasadnienie opiera się na opiniach brygadzistów. Analiza po roku rejestrowania zleceń mogłaby wyglądać tak:
- Raport ciągłości prac za 12 miesięcy - linia uznawana za problematyczną ma umiarkowaną liczbę dni przestoju.
- Zaskoczenie - najwięcej dni postoju generuje urządzenie pomocnicze, zatrzymywane często, ale na krótko.
- Statystyki czynności - przy tym urządzeniu wykonano dużo więcej napraw doraźnych niż przeglądów planowych.
- Decyzja - zamiast wymiany linii zmiana harmonogramu konserwacji urządzenia pomocniczego.
- Weryfikacja - raport za kolejny kwartał pokazuje, czy liczba zgłoszeń spadła.
Najczęstsze błędy przy liczeniu przestojów
- Rejestrowanie tylko dużych awarii - drobne, powtarzalne zatrzymania sumują się do większej liczby dni niż pojedyncze poważne zdarzenie.
- Brak daty zakończenia zlecenia - bez niej system nie policzy czasu przestoju, a zlecenie pozostaje otwarte.
- Mieszanie przestoju planowego z awaryjnym - przegląd zaplanowany na postój produkcyjny nie powinien obciążać wskaźnika tak samo jak awaria.
- Analiza zbyt krótkiego okresu - miesiąc bez awarii nie świadczy o dobrym stanie maszyny; minimum to zwykle cztery kwartały.
- Pominięcie napraw bez zgłoszenia - prace zrobione od ręki i nieudokumentowane zaniżają statystyki.
Wiarygodność wskaźnika zależy od dyscypliny rejestracji zgłoszeń. Pomaga prosty formularz zgłoszenia awarii dostępny przy maszynie oraz krótki czas reakcji na awarie, który zachęca do zgłaszania także drobnych usterek. Kontrolę kompletności danych opisuje artykuł audyt danych w CMMS.