
Żywotność narzędzia CNC mierzy się w operacjach, a nie w dniach. Frez diamentowy może pracować miesiącami na jednej obrabiarce i zużyć się w kilka tygodni na innej. Ten artykuł opisuje metodę licznika operacji - od liczby operacji na detal po progi ostrzegawcze i regenerację - oraz dane Studio TCS.net, na których można ją oprzeć.
Opis programu zawiera strona Narzędziownia - program do zarządzania i ewidencji narzędzi. Zakres automatycznego naliczania operacji i progów warto potwierdzić w analizie przedwdrożeniowej, bo zależy od sposobu pozyskania danych o produkcji w danym zakładzie.
Dlaczego żywotność liczy się w operacjach
Narzędzia specjalistyczne mają określoną żywotność, po której przekroczeniu rośnie ryzyko wykonania wadliwych części. Czas kalendarzowy słabo to oddaje, bo tempo zużycia zależy od obciążenia:
- Jakość powierzchni - zużyte ostrze diamentowe pogarsza chropowatość, zanim pojawią się widoczne braki.
- Pomiary kontrolne - narzędzie blisko końca żywotności wymaga częstszego sprawdzania detali.
- Wartość narzędzia - przedwczesna wymiana drogiego frezu to strata, spóźniona - seria braków.
- Regeneracja - po ostrzeniu narzędzie wraca do pracy z nowym, zwykle mniejszym limitem.
Metoda licznika operacji
Licznik nie wymaga rejestrowania każdego ruchu maszyny. Wystarczy kilka stałych i okresowo wprowadzana liczba wykonanych detali:
- Przypisanie narzędzia do obrabiarki - licznik dotyczy egzemplarza pracującego na konkretnej maszynie.
- Liczba operacji na detal - jedno narzędzie często wykonuje kilka operacji na tej samej części.
- Limit żywotności - liczba operacji z dokumentacji producenta lub z doświadczeń zakładu.
- Liczba detali w okresie - np. raz w tygodniu z raportu produkcji.
- Przeliczenie - operacje na detal pomnożone przez liczbę detali powiększają licznik.
Przykładowe wyliczenie dla frezu diamentowego:
| Parametr | Wartość | Uwagi |
|---|---|---|
| Operacje na jeden detal | 5 | Z programu obróbki |
| Detale w tygodniu | 100 | Z raportu produkcji |
| Przyrost licznika | 500 operacji tygodniowo | 5 × 100 |
| Limit żywotności | 10 000 operacji | Dane producenta |
| Próg 80% | 8 000 operacji - po 16 tygodniach | Czas na przygotowanie zamiennika |
| Próg 100% | 10 000 operacji - po 20 tygodniach | Wymiana, regeneracja lub częstsze pomiary |
Progi ostrzegawcze i regeneracja
Sam licznik niczego nie zmienia, jeśli nikt nie reaguje na jego wartość. Dlatego do limitu dodaje się progi:
- Próg ostrzegawczy - najczęściej około 80% limitu; to moment na zamówienie lub przygotowanie zamiennika.
- Próg krytyczny - 100% limitu; narzędzie trafia do wymiany albo pracuje dalej tylko przy zwiększonej kontroli detali.
- Narzędzia krytyczne - np. głowice diamentowe, dla których progi ustawia się ostrzej niż dla narzędzi standardowych.
- Po regeneracji - licznik zeruje się lub limit zmniejsza się do pozostałej liczby operacji, bez zakładania nowej kartoteki.
Wyjazd narzędzia do ostrzenia i jego powrót rejestrują w Studio TCS.net dokumenty serwisu RNA i PNA, a usługi, np. regenerację form czy ostrzenie wierteł, prowadzi się jako kartoteki z ceną. Więcej w artykule tool room software.
Obrabiarki jako obiekty w systemie
Żeby przypisać narzędzie do obrabiarki, maszyna musi istnieć w systemie. W Studio TCS.net maszyny i urządzenia są obiektami (aktywami) prowadzonymi w module CMMS.

Moduł Obiekty (aktywa) otwiera się w trzech widokach: hierarchicznym, pełnej listy do zarządzania oraz przeglądania struktury. Obrabiarki można w nim uporządkować według hal i gniazd produkcyjnych. Te same obiekty mają historię awarii, napraw i przeglądów, więc zużycie narzędzi da się zestawić z przestojami maszyny, np. w raporcie ciągłości pracy opisanym w dziale CMMS i utrzymanie ruchu.
Skąd brać liczbę cykli
Dokładność licznika zależy od źródła danych o produkcji. W praktyce stosuje się trzy podejścia:
- Raport produkcji wprowadzany okresowo - np. co tydzień; najprostsze i wystarczające dla większości narzędzi.
- Integracja z systemem MES - Studio TCS.net łączy wydanie narzędzia ze zleceniem produkcyjnym i numerem partii, co ułatwia powiązanie narzędzia z wykonaną produkcją.
- Dane z obrabiarki - jeśli zakład zbiera liczniki z układów sterowania, można je wykorzystać po uzgodnieniu zakresu integracji.
Cotygodniowa aktualizacja to zwykle rozsądny kompromis: przy przyroście 500 operacji tygodniowo ostrzeżenie pojawia się z kilkutygodniowym wyprzedzeniem, a nakład pracy pozostaje mały.
Dane do analizy zużycia
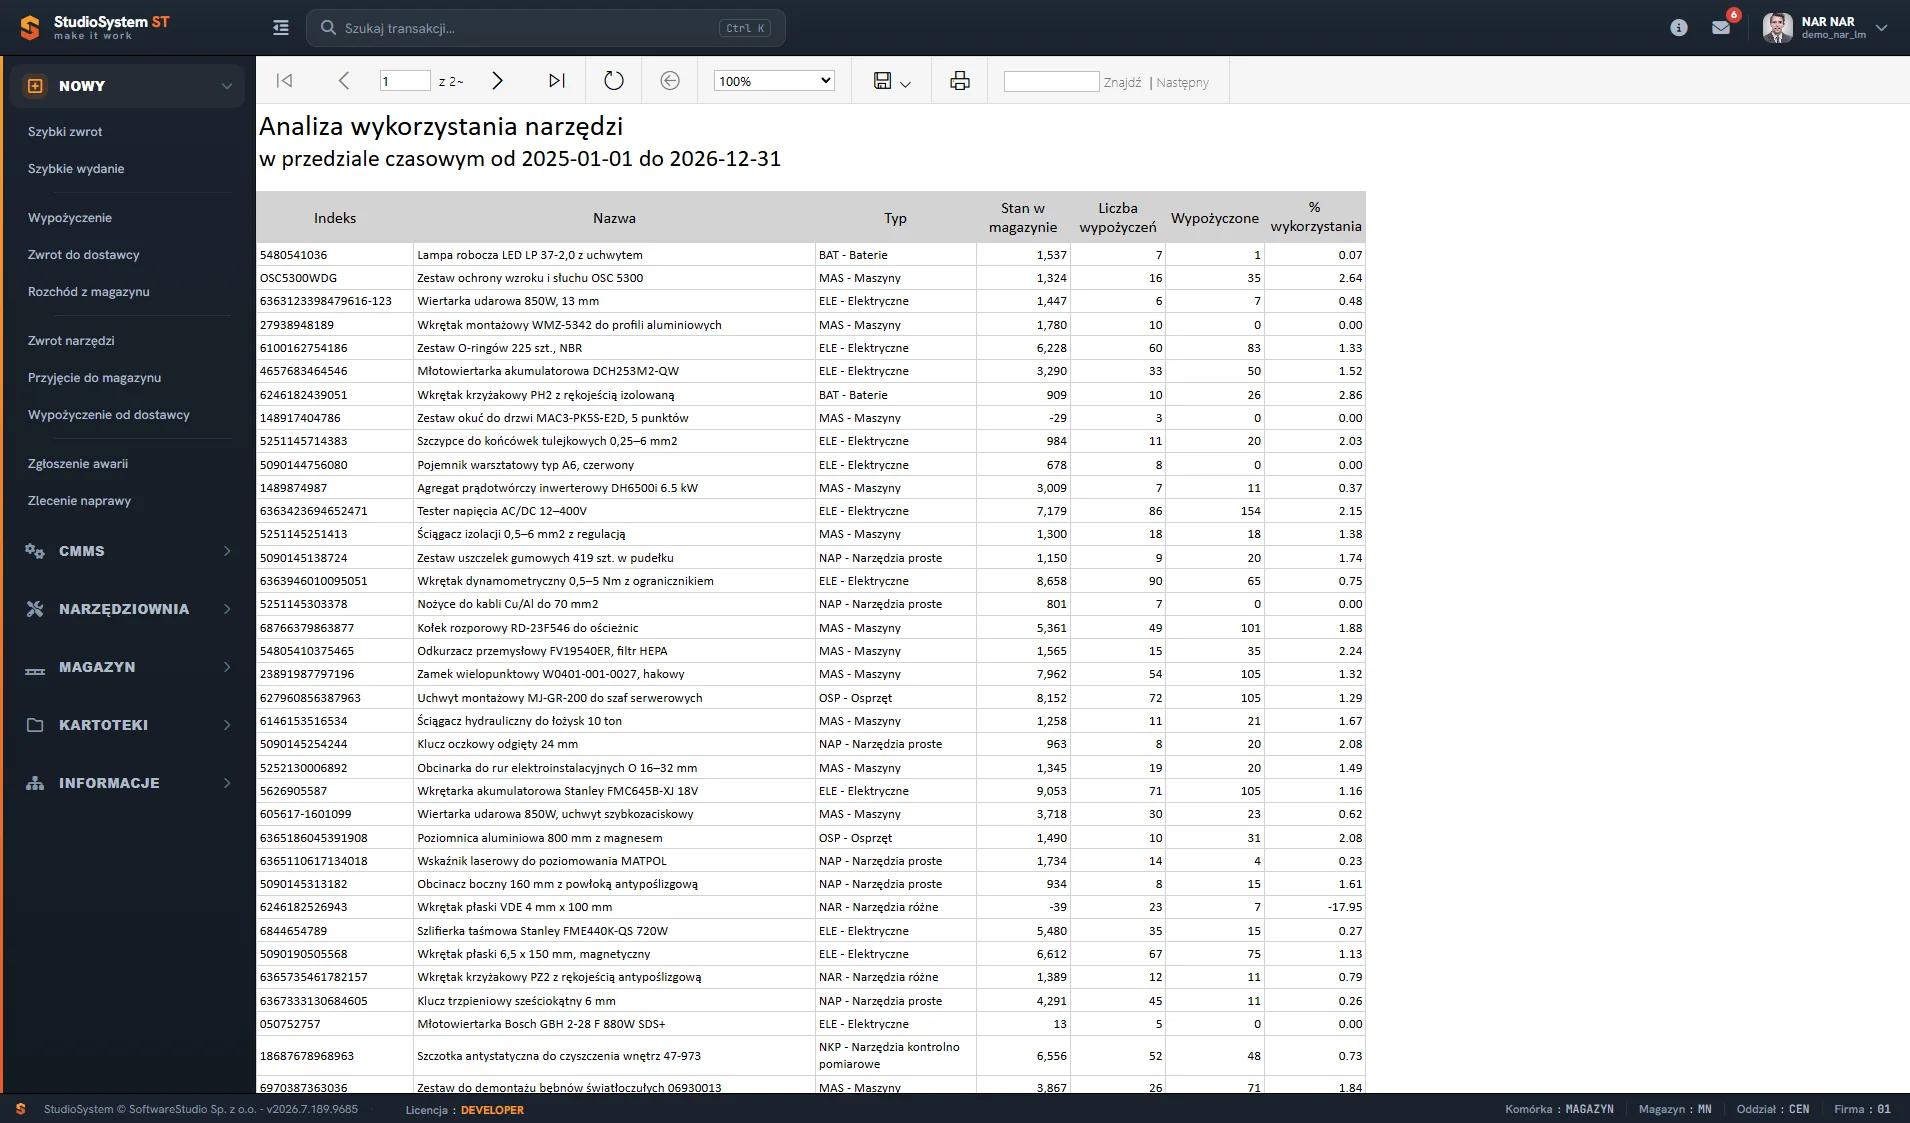
Licznik operacji uzupełniają raporty, które system prowadzi dla wszystkich narzędzi w narzędziowni.
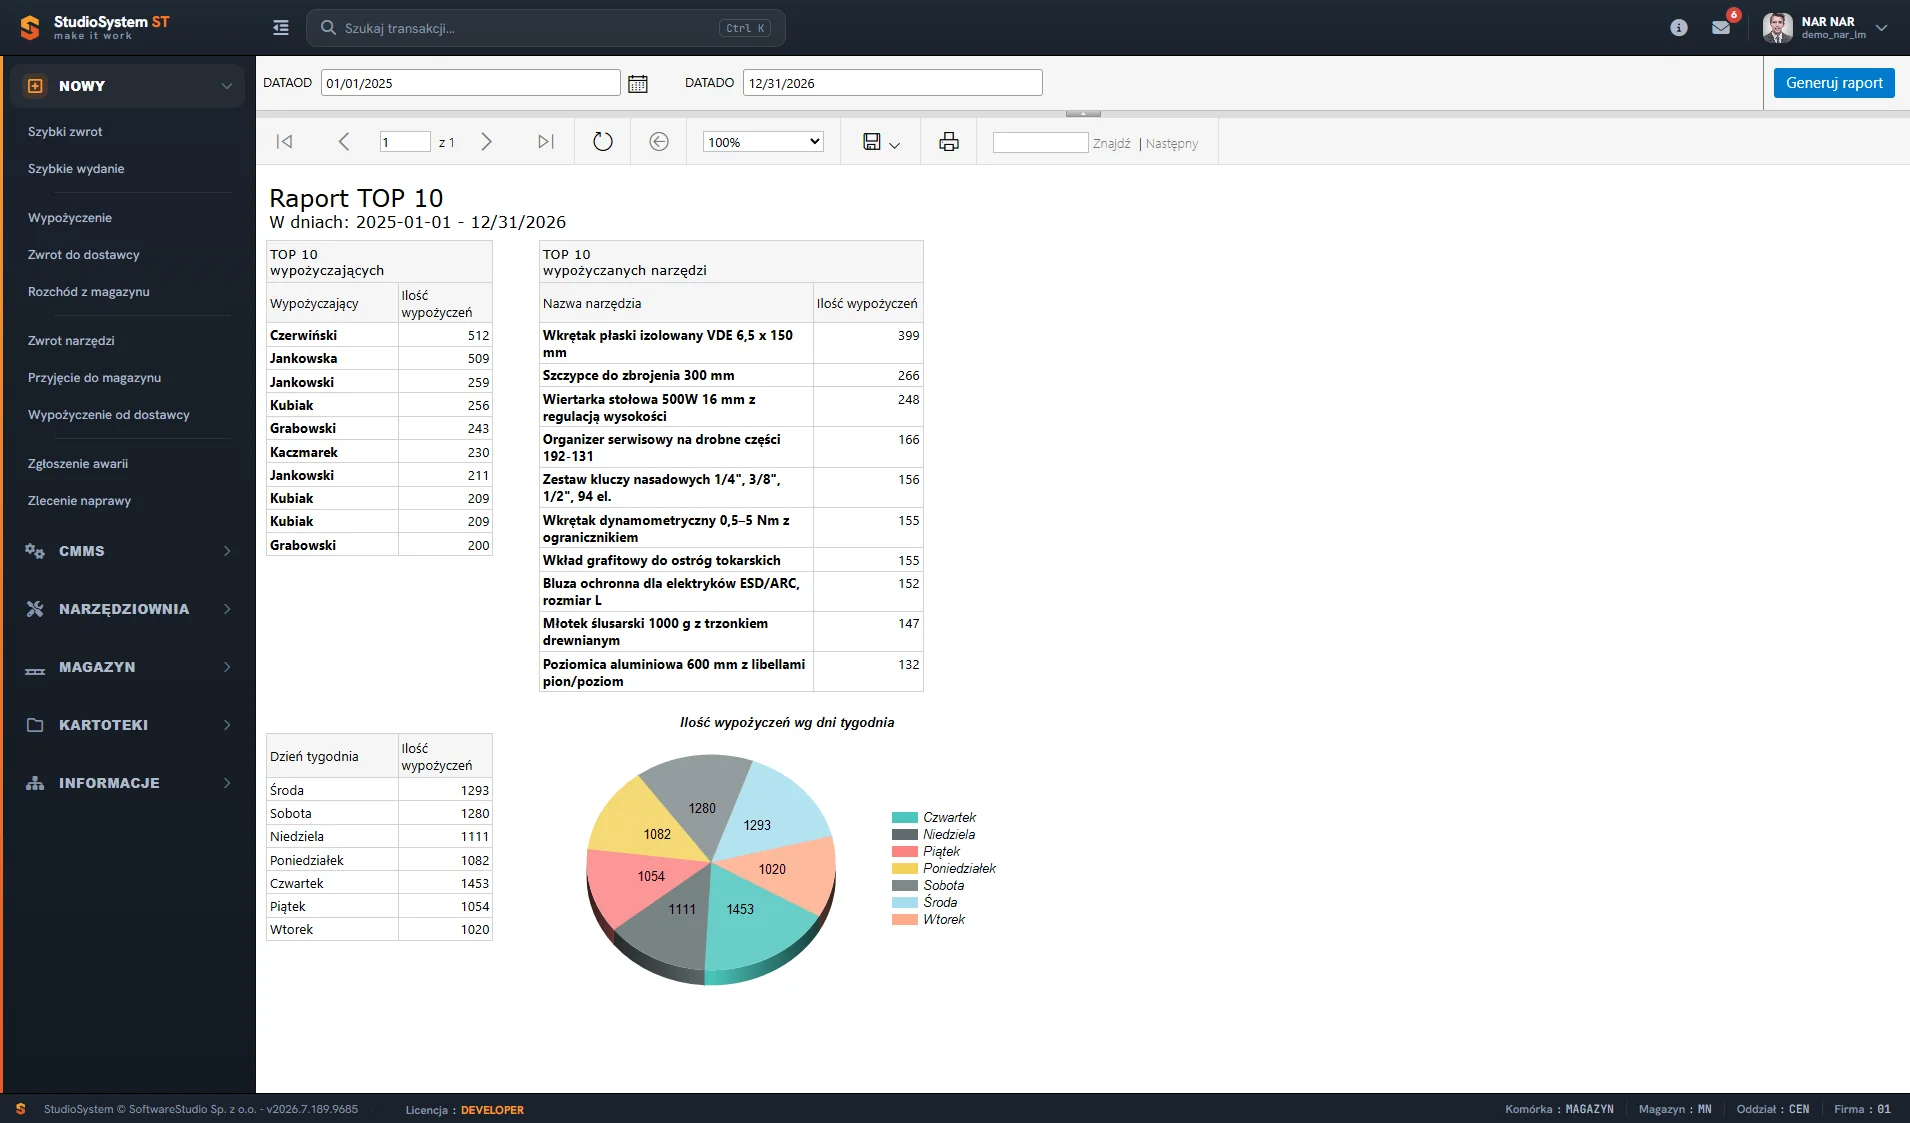
Raport TOP 10 pokazuje najczęściej wypożyczane narzędzia i najaktywniejsze osoby oraz rozkład wypożyczeń według dni tygodnia. Analiza wykorzystania dodaje procent wykorzystania każdego indeksu, a zestawienia można wyeksportować do Excela. Porównanie deklarowanej trwałości z rzeczywistym tempem zużycia daje argumenty w rozmowach z dostawcami narzędzi.
Od czego zacząć
- Wybór narzędzi - zacznij od drogich i krytycznych dla jakości, np. diamentowych.
- Egzemplarze - numery seryjne dla narzędzi objętych licznikiem.
- Obrabiarki - obiekty w module CMMS z przypisaniem do hal i gniazd.
- Parametry - operacje na detal, limit żywotności i progi.
- Źródło danych - raport produkcji, MES lub dane z obrabiarek.
- Reakcja - kto dostaje informację o przekroczeniu progu i co robi.
Obsługę narzędziowni i CMMS można sprawdzić w wersji demonstracyjnej. Pokrewny temat opisuje artykuł monitorowanie pracy maszyn z AI.