
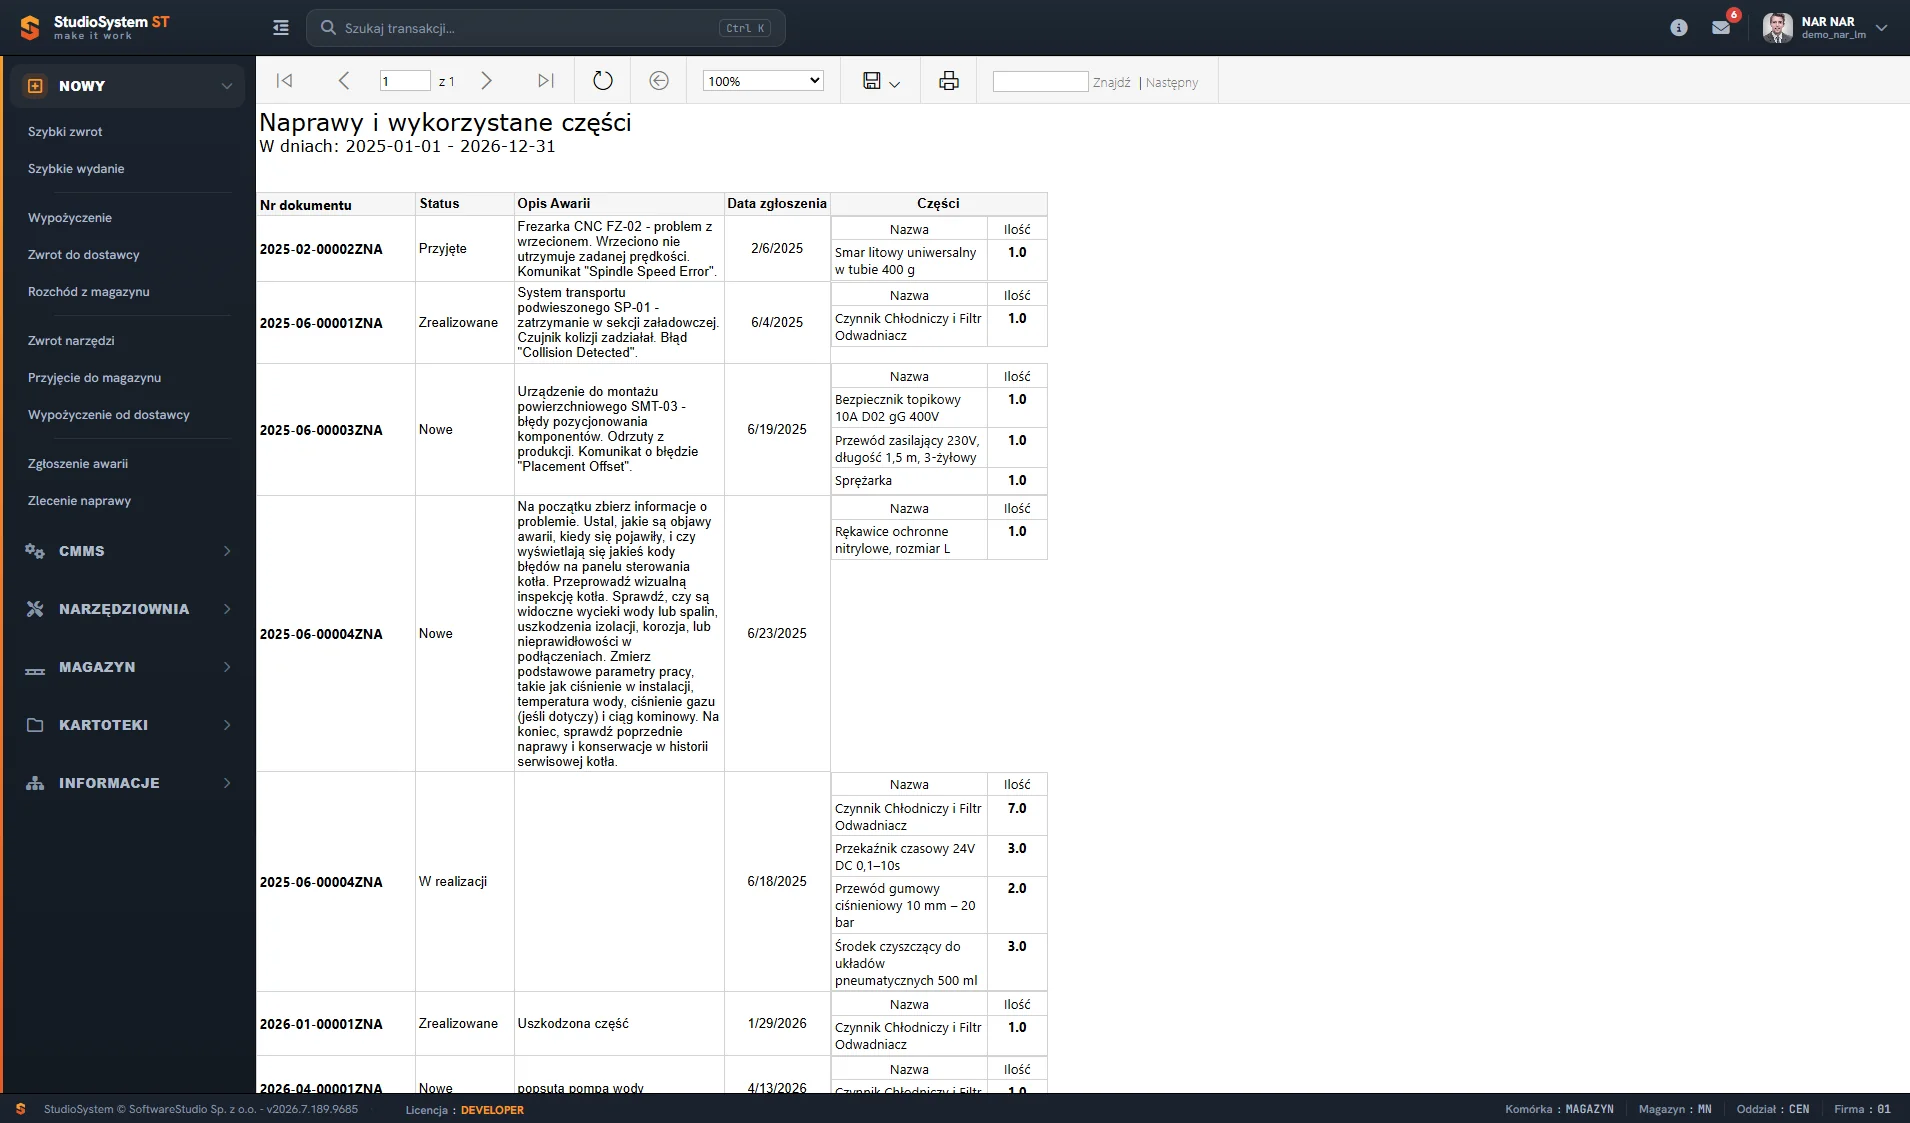
Monitorowanie pracy maszyn z AI to ciągłe zbieranie odczytów z urządzeń i porównywanie ich z wzorcem normalnej pracy, którego algorytm uczy się na danych historycznych. Zamiast czekać na przegląd albo awarię, dział utrzymania ruchu dostaje sygnał, że maszyna zaczyna pracować inaczej niż zwykle.
Sam alert niczego jednak nie naprawia. Żeby wykryte odchylenie skończyło się naprawą w zaplanowanym postoju, a nie przestojem w środku zmiany, musi trafić do systemu CMMS jako zgłoszenie z przypisaną maszyną, osobą odpowiedzialną i historią. Ten artykuł pokazuje, co warto monitorować, czym AI różni się od prostych progów alarmowych i jak połączyć monitoring z obsługą awarii.
Jak działa monitorowanie z AI
Monitoring oparty na sztucznej inteligencji przebiega w kilku etapach, które powtarzają się w sposób ciągły:
- Pomiar - czujniki i sterownik maszyny przekazują odczyty, np. temperaturę, drgania, pobór prądu czy czas cyklu.
- Wzorzec - algorytm uczy się, jak wyglądają te wartości przy normalnej pracy danej maszyny i przy różnym obciążeniu.
- Wykrywanie odchyleń - nowe odczyty są porównywane z wzorcem, a nietypowy przebieg lub narastający trend oznaczany jako anomalia.
- Sygnał dla służb technicznych - anomalia trafia do osoby odpowiedzialnej, która ocenia ją i decyduje o zgłoszeniu.
- Uczenie na wynikach - informacja, czy alert potwierdził się przy naprawie, poprawia trafność kolejnych ostrzeżeń.
Szerzej o metodach analizy, takich jak uczenie maszynowe czy analiza szeregów czasowych, piszemy w artykule o diagnozowaniu maszyn z wykorzystaniem sztucznej inteligencji.
Jakie parametry pracy się monitoruje
Dobór parametrów zależy od typu maszyny. W praktyce najczęściej śledzi się kilka grup sygnałów:
| Parametr | Źródło odczytu | Co może sygnalizować |
|---|---|---|
| Drgania | Czujnik drgań na łożysku lub korpusie | Zużycie łożysk, niewyważenie, luzy mocowania |
| Temperatura | Czujnik na silniku, przekładni lub w obiegu oleju | Przeciążenie, brak smarowania, niesprawne chłodzenie |
| Pobór prądu i mocy | Pomiar w zasilaniu napędu | Rosnące opory mechaniczne, problemy z silnikiem |
| Ciśnienie i przepływ | Czujniki w układzie hydrauliki lub pneumatyki | Wycieki, zapchane filtry, zużycie pomp |
| Czas cyklu i liczba cykli | Sterownik maszyny | Spadek wydajności, zużycie narzędzia roboczego |
| Stan pracy i postoju | Sterownik lub licznik godzin pracy | Krótkie, powtarzające się zatrzymania |
Wartość ma nie pojedynczy odczyt, ale zestawienie kilku sygnałów. Wzrost temperatury przy wyższym obciążeniu jest normalny, a ten sam wzrost przy obciążeniu bez zmian to już powód do sprawdzenia maszyny.
Progi alarmowe a analiza AI
Klasyczny monitoring opiera się na progach: przekroczenie ustalonej wartości uruchamia alarm. Analiza AI patrzy na zachowanie maszyny w szerszym kontekście.
| Cecha | Progi alarmowe | Monitoring z AI |
|---|---|---|
| Sposób wykrywania | Przekroczenie stałej wartości | Odchylenie od wzorca pracy danej maszyny |
| Moment ostrzeżenia | Gdy parametr jest już poza normą | Wcześniej, na etapie narastającego trendu |
| Uwzględnienie obciążenia | Brak, próg jest jeden | Wzorzec zależy od warunków pracy |
| Fałszywe alarmy | Częste przy zbyt niskich progach | Maleją wraz z ilością danych |
| Wymagania | Znajomość wartości granicznych | Historia odczytów i napraw, okres uczenia |
Obie metody dobrze się uzupełniają. Progi zabezpieczają przed stanami niebezpiecznymi, a AI daje czas na zaplanowanie naprawy.
Od odchylenia do zgłoszenia awarii
Żeby ostrzeżenie nie zginęło w skrzynce e-mail, obsługuje się je tak samo jak zgłoszenie z hali - w module Awarie systemu CMMS.

Formularz zgłoszenia wiąże problem z konkretnym obiektem, rodzajem awarii i osobą odpowiedzialną. Pole zatrzymania produkcji odróżnia usterkę, która wymaga natychmiastowej reakcji, od odchylenia, które można usunąć w najbliższym planowanym postoju. W zakładkach Uwagi, Dyskusja, Zdjęcia i Dokumenty dołącza się opis alertu, wykres z monitoringu czy zdjęcie z oględzin, więc technik ma pełen obraz sytuacji jeszcze przed podejściem do maszyny.
Nadzór nad zgłoszeniami
Monitoring zwiększa liczbę sygnałów docierających do działu utrzymania ruchu. Bez listy zgłoszeń ze statusami łatwo stracić kontrolę nad tym, co zostało sprawdzone, a co czeka.

Lista pokazuje status każdego zgłoszenia, datę zdarzenia, datę zgłoszenia i datę zamknięcia. Różnica między tymi datami to gotowa miara czasu reakcji i usunięcia usterki. Zgłoszenia anulowane są równie cenne - jeśli wiele alertów z jednej maszyny kończy się anulowaniem, trzeba poprawić wzorzec albo próg czułości. Mierzenie reakcji opisuje artykuł o czasie reakcji na awarie.
Cztery poziomy analityki
Analiza danych w utrzymaniu ruchu zwykle rozwija się etapami. Każdy kolejny poziom wymaga poprzedniego:
| Poziom | Pytanie | Przykład w utrzymaniu ruchu |
|---|---|---|
| Opisowy | Co się stało? | Liczba awarii i dni przestoju w kwartale |
| Diagnostyczny | Dlaczego się stało? | Powtarzający się rodzaj usterki na jednej grupie maszyn |
| Predykcyjny | Co się stanie? | Rosnące ryzyko awarii konkretnej maszyny |
| Preskryptywny | Co zrobić? | Zmiana cyklu przeglądów lub termin wymiany podzespołu |
Wiele zakładów chce zacząć od predykcji, nie mając uporządkowanego poziomu opisowego. Bez rzetelnych zgłoszeń i historii napraw model nie ma się czego nauczyć.
Predykcja a optymalizacja
- Predykcja daje sygnał o przyszłym zdarzeniu - awarii, braku narzędzia, wyczerpaniu zapasu. Opisują ją artykuły o monitorowaniu pracy maszyn z AI i skuteczności diagnostyki AI.
- Optymalizacja zmienia sposób działania, żeby takich zdarzeń było mniej albo kosztowały mniej - inaczej rozłożone przeglądy, mniej narzędzi zalegających w magazynie, inna organizacja pracy brygad.
- Decyzja w obu przypadkach należy do ludzi. Analiza wskazuje kierunek, a kierownik ocenia go w świetle produkcji, bezpieczeństwa i budżetu.
Optymalizacja przeglądów według awaryjności
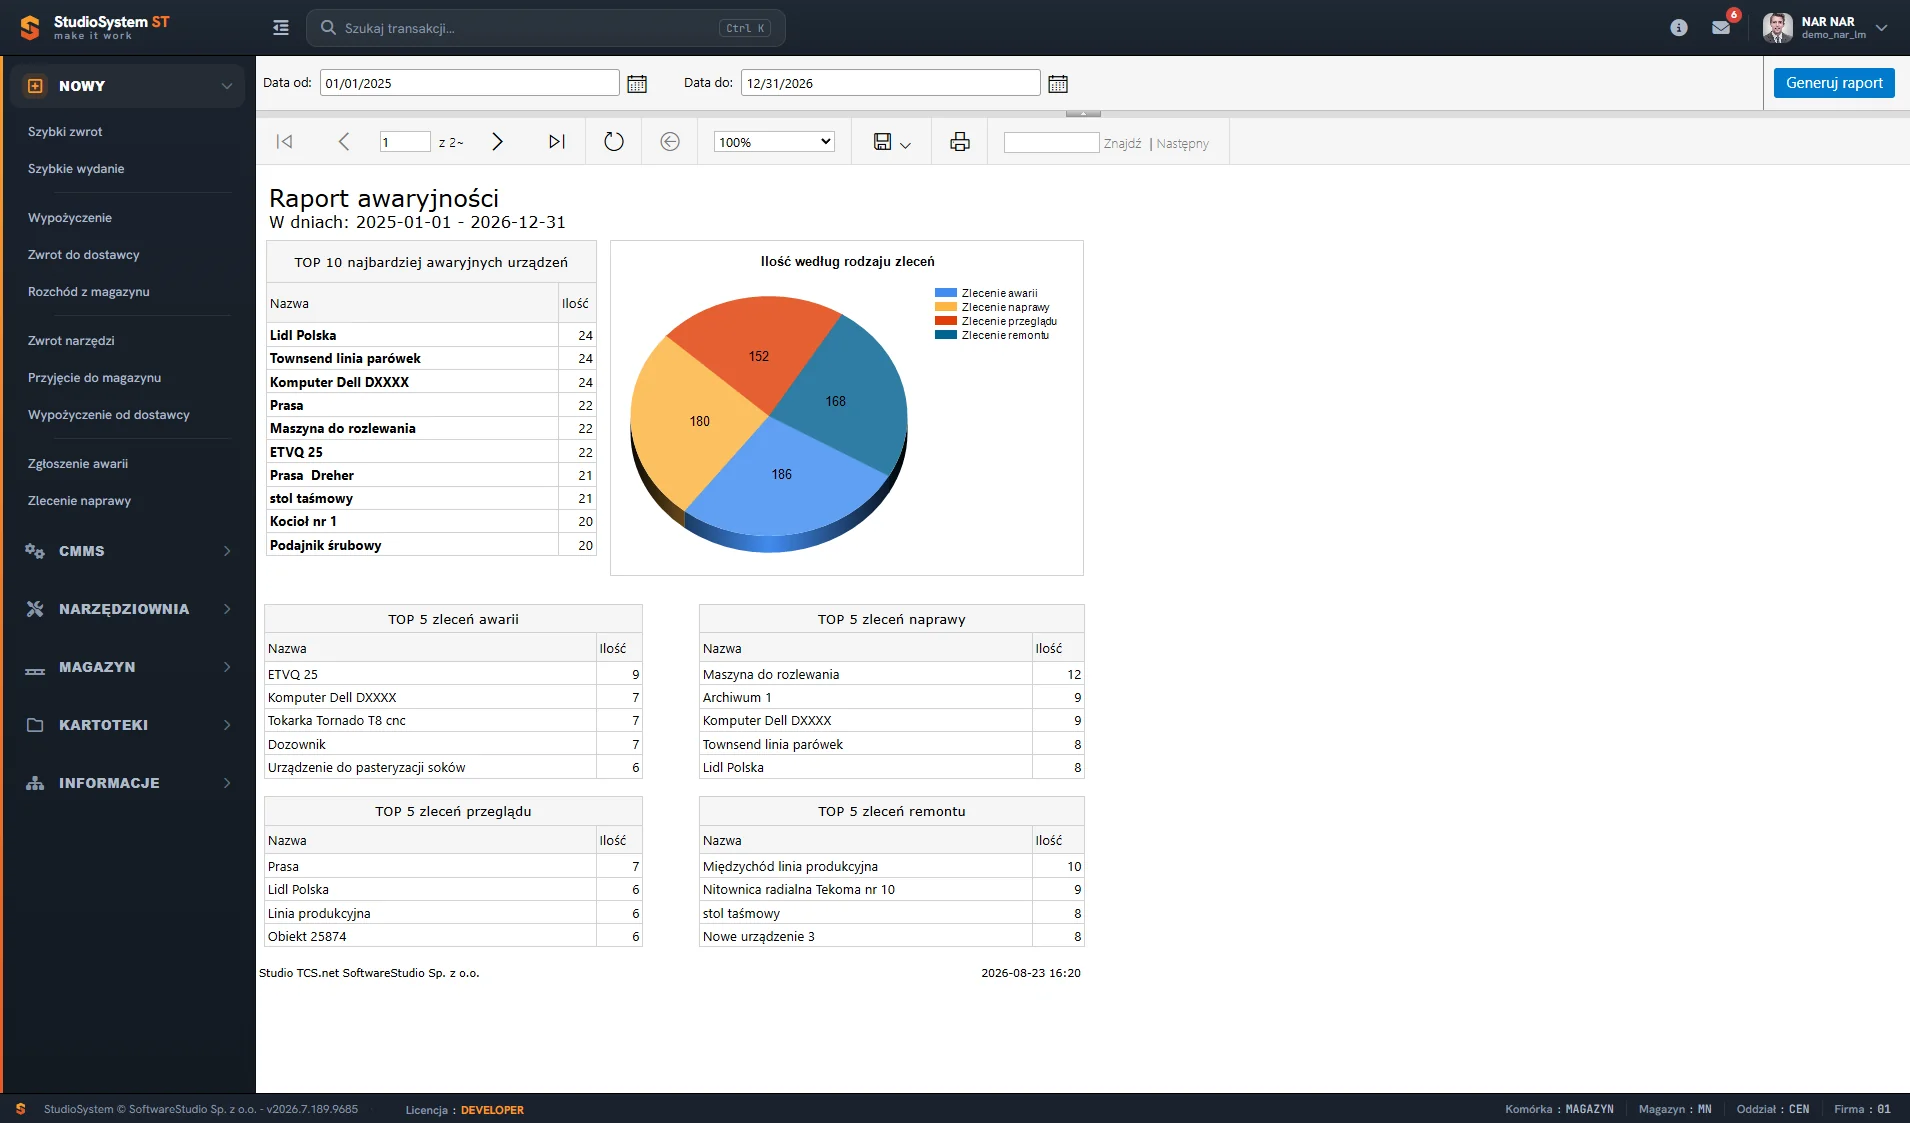
Raport awaryjności zestawia zgłoszenia awarii w wybranym zakresie dat i wskazuje urządzenia, które psują się najczęściej. To pierwszy materiał do optymalizacji harmonogramu przeglądów: maszyny awaryjne między przeglądami potrzebują krótszego cyklu lub innego zakresu czynności, a maszyny bez awarii przez długi czas mogą mieć cykl wydłużony - o ile nie wynika on z przepisów. Takie korekty wprowadza się stopniowo i sprawdza ich efekt w kolejnych okresach.
Obciążenie serwisu i struktura prac
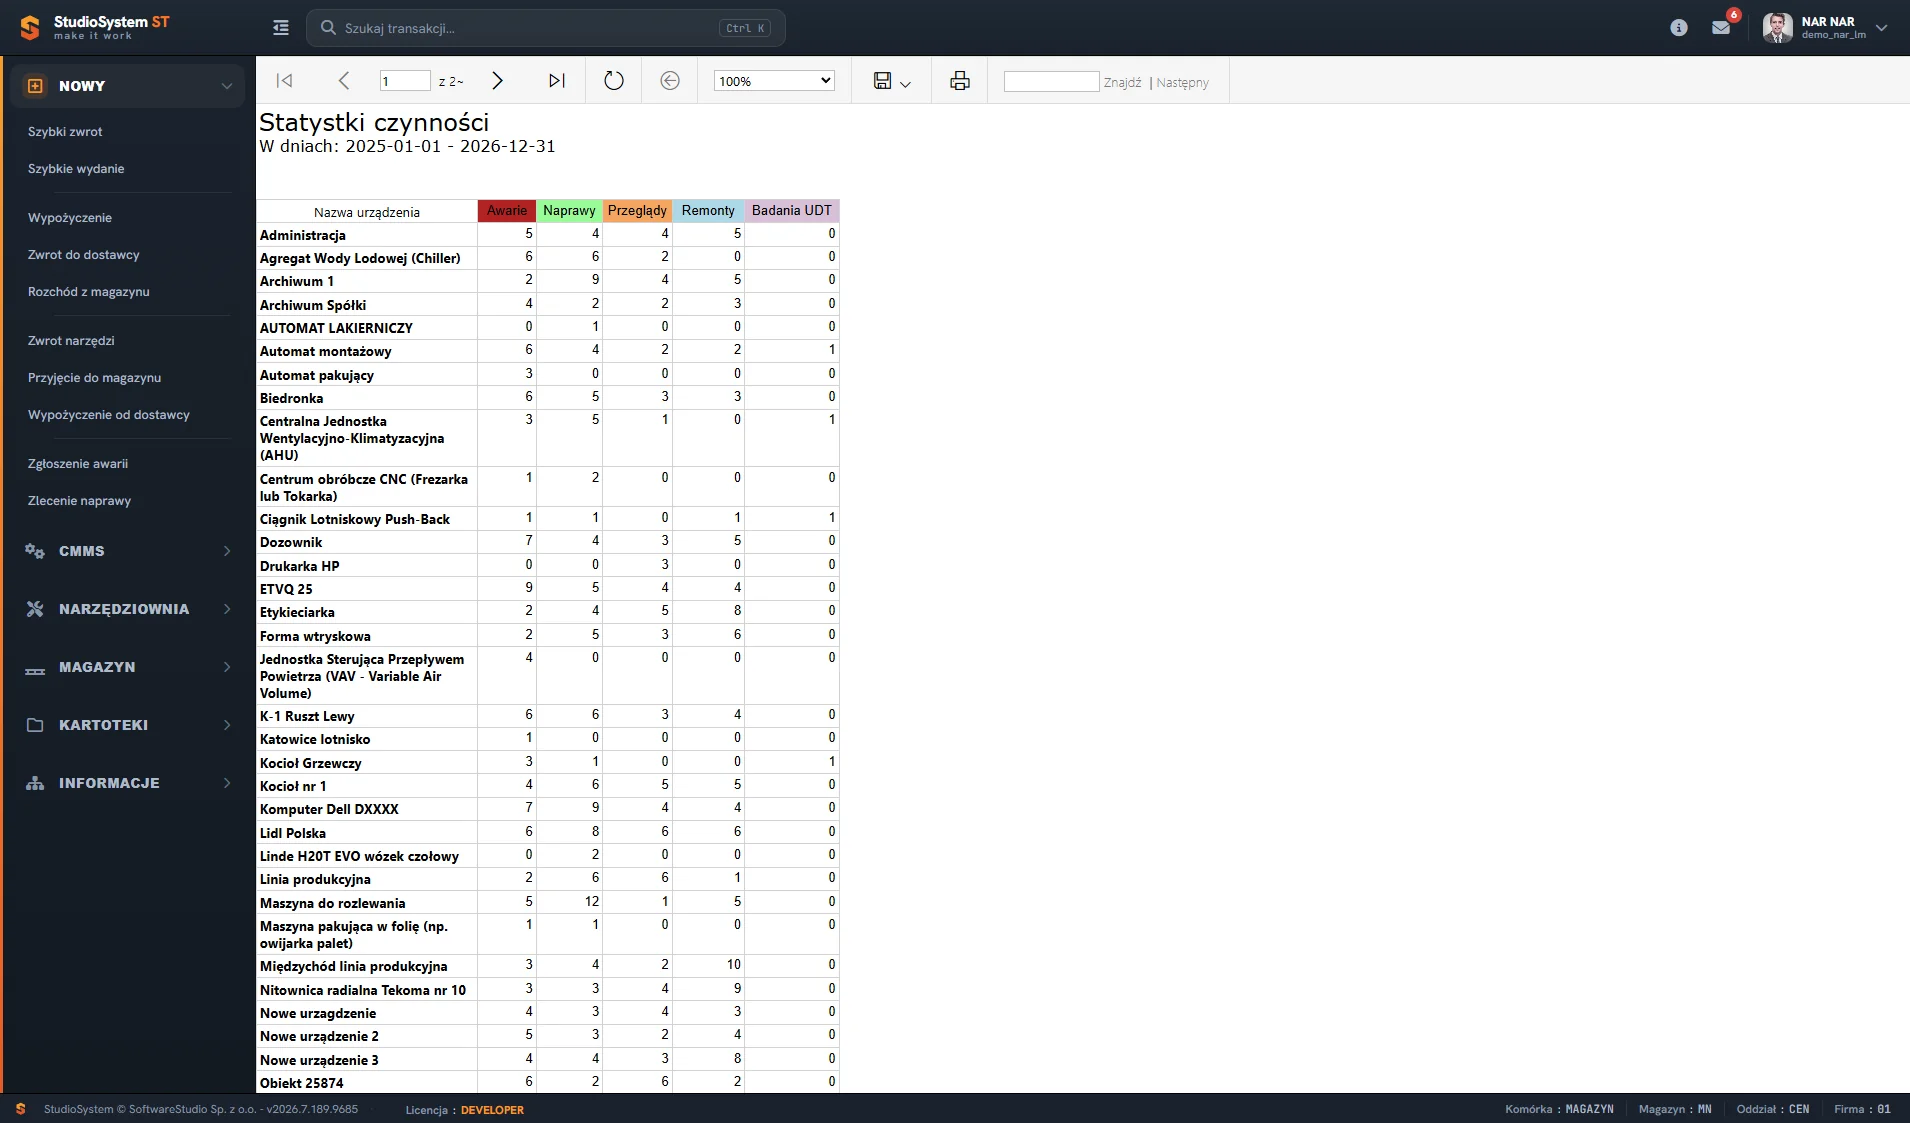
Statystyki czynności pokazują dla każdego urządzenia liczbę awarii, napraw, przeglądów, remontów i badań UDT. Proporcja między pracami planowymi a interwencjami to prosty wskaźnik dojrzałości utrzymania ruchu. Jeżeli w strukturze dominują naprawy po awariach, optymalizacja zaczyna się od przeglądów. Jeżeli jedna maszyna pochłania nieproporcjonalną część czasu serwisu, pojawia się pytanie o remont lub wymianę. Rozkład tych prac w czasie opisuje artykuł o osi czasu i obciążeniu serwisu.
Wykorzystanie narzędzi
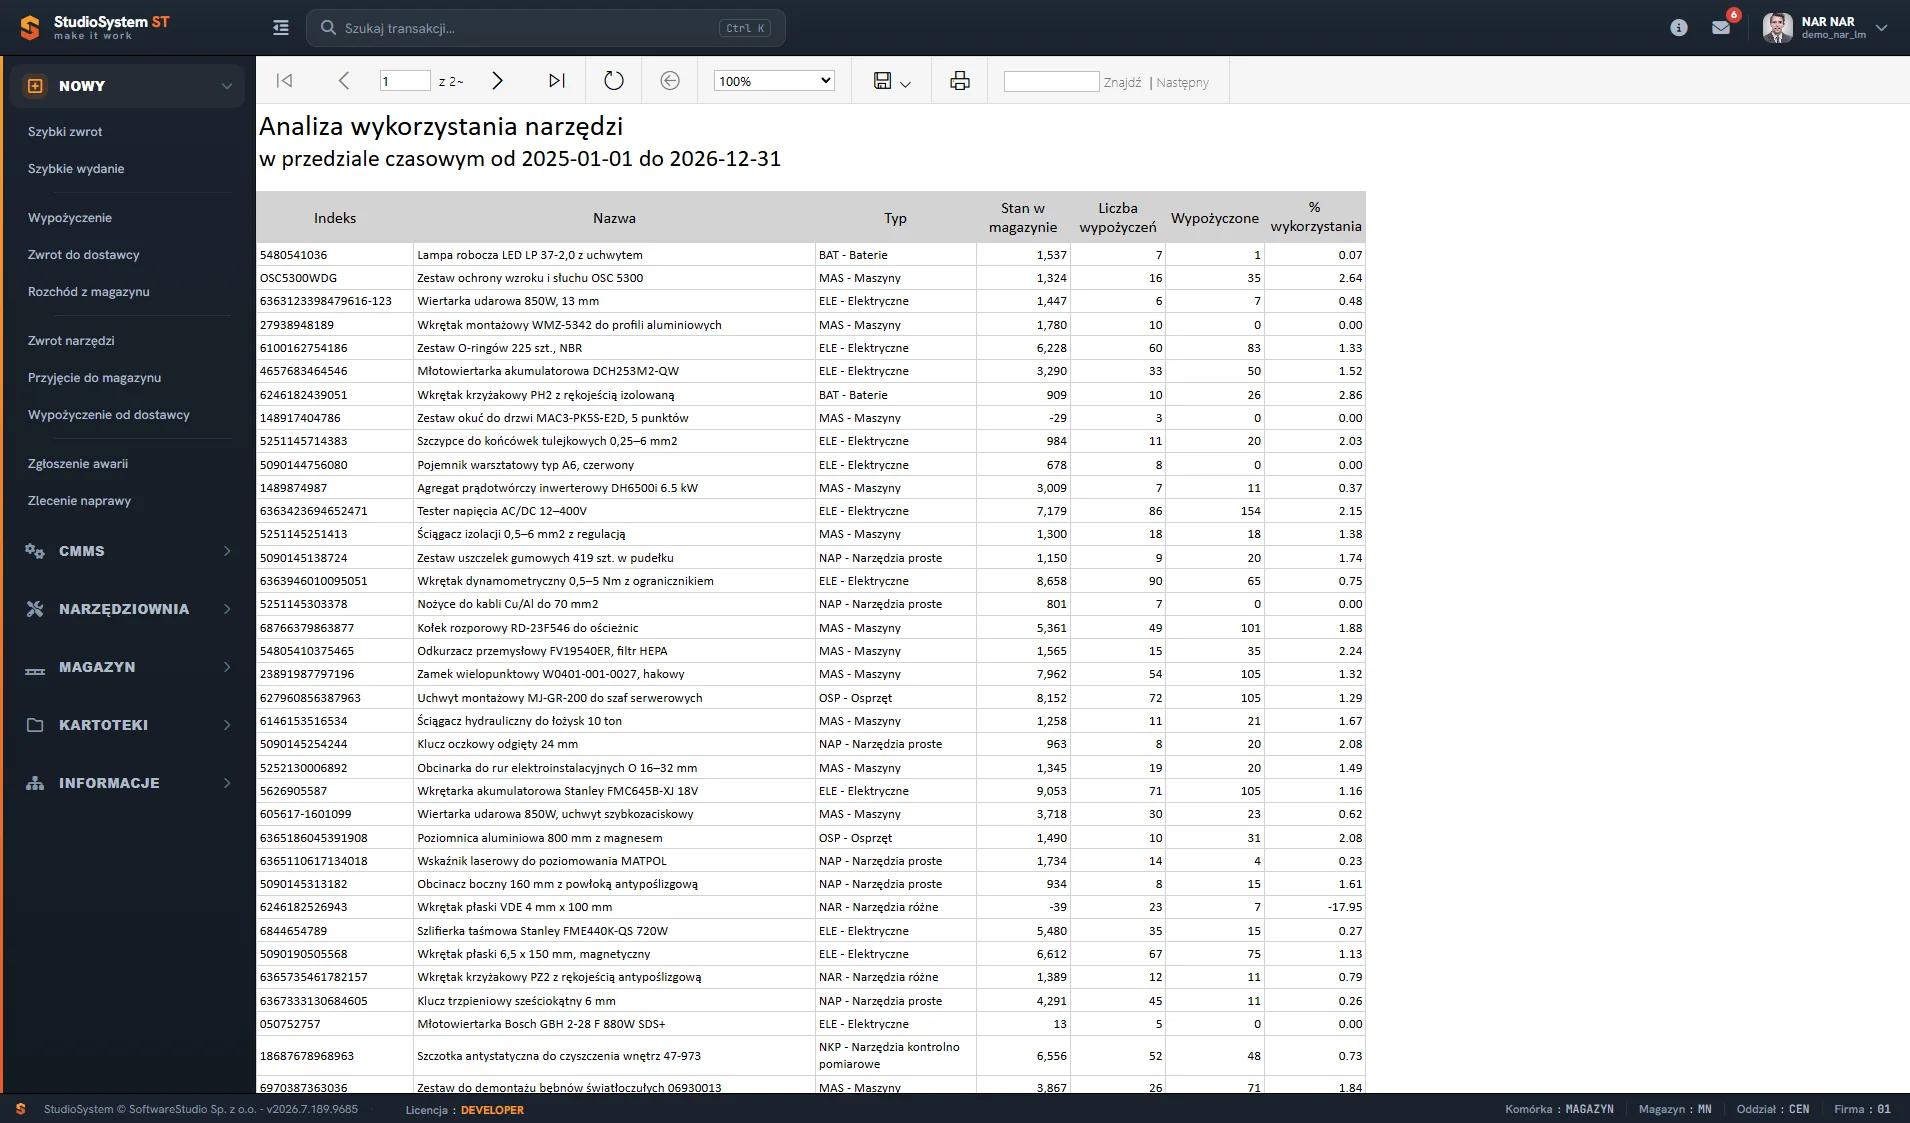
Optymalizacja dotyczy także zasobów. Raport analizy wykorzystania narzędzi zestawia stan w magazynie z liczbą wypożyczeń i wylicza procent wykorzystania w wybranym okresie. Pozycje z niskim wykorzystaniem to kapitał zamrożony na półkach, a pozycje stale wypożyczone - ryzyko braków i przestojów w oczekiwaniu na narzędzie. Na tej podstawie przesuwa się zapas między oddziałami, rezygnuje z części zakupów i uzupełnia te pozycje, których brakuje najczęściej. Planowanie zapasu w całym zakładzie opisuje artykuł od narzędziowni po odzież roboczą.
Przykładowy scenariusz: od raportu do zmiany
Wyobraźmy sobie zakład, w którym dział utrzymania ruchu ma dwa lata historii w systemie. Przejście od opisu do optymalizacji mogłoby wyglądać tak:
- Raport awaryjności pokazuje, że trzy wtryskarki odpowiadają za dużą część zgłoszeń, choć mają przeglądy w tym samym cyklu co pozostałe.
- Analiza rodzajów awarii wskazuje powtarzający się problem z układem hydraulicznym między przeglądami.
- Kierownik skraca cykl przeglądów tych maszyn i dodaje kontrolę hydrauliki do instrukcji.
- Statystyki czynności po kolejnym półroczu pokazują, czy udział napraw po awariach spadł.
- Wtryskarki z najstarszego rocznika trafiają do pilotażu predykcji, bo tam jest najwięcej danych do nauki modelu.
OEE i dane z produkcji
Optymalizacja samego procesu produkcyjnego - czasu cyklu, zużycia energii, jakości - wymaga danych, których system CMMS nie gromadzi. Dobrze pokazuje to wskaźnik OEE, iloczyn trzech składników:
| Składnik OEE | Co mierzy | Główne źródło danych |
|---|---|---|
| Dostępność | Czas pracy w stosunku do czasu planowanego | Przestoje i awarie z CMMS |
| Wydajność | Rzeczywiste tempo pracy w stosunku do nominalnego | Sterowniki maszyn i system MES |
| Jakość | Udział wyrobów dobrych w całej produkcji | Kontrola jakości i system MES |
Utrzymanie ruchu bezpośrednio wpływa na dostępność, a pośrednio na jakość, np. przez stan przyrządów pomiarowych. Studio TCS.net może wymieniać dane z systemem MES - integracja wiąże wydanie narzędzia lub przyrządu pomiarowego ze zleceniem produkcyjnym i numerem partii, co pozwala powiązać problemy jakościowe z konkretnym egzemplarzem. Zakres integracji opisuje specyfikacja techniczna.
Od których maszyn zacząć
Czujniki i integracja kosztują, dlatego monitoring wprowadza się stopniowo. Wybór pierwszych maszyn ułatwia historia zgromadzona w CMMS.
Raport statystyk czynności zlicza dla każdego urządzenia awarie, naprawy, przeglądy, remonty i badania UDT w wybranym okresie. Na tej podstawie łatwo wskazać kandydatów do monitoringu:
- Maszyny z największą liczbą awarii - tam wcześniejsze ostrzeżenie najczęściej zapobiegnie przestojowi.
- Wąskie gardła produkcji - urządzenia bez zastępstwa, których zatrzymanie blokuje całą linię.
- Maszyny z długim czasem dostawy części - wcześniejszy sygnał daje czas na zamówienie.
- Urządzenia z powtarzającym się typem usterki - powtarzalność ułatwia algorytmowi naukę.
Przykładowy scenariusz: sprężarka
Wyobraźmy sobie zakład, w którym jedna sprężarka śrubowa zasila kilka stanowisk. Tak mógłby wyglądać przebieg zdarzeń przy monitoringu połączonym z CMMS:
- Przez dwa tygodnie temperatura oleju rośnie o kilka stopni, choć obciążenie się nie zmienia. Żaden próg alarmowy nie zostaje przekroczony.
- Model oznacza trend jako odchylenie od wzorca i powiadamia kierownika utrzymania ruchu.
- Kierownik rejestruje zgłoszenie awarii z rodzajem usterki, bez zatrzymania produkcji, i dołącza wykres temperatury.
- Technik podczas oględzin stwierdza zabrudzoną chłodnicę oleju, a czyszczenie zostaje zaplanowane na weekendowy postój.
- Po zamknięciu zgłoszenia historia maszyny zawiera przyczynę, wykonane prace i potwierdzenie, że alert był trafny.
Bez monitoringu ta sama usterka ujawniłaby się dopiero po wyłączeniu sprężarki przez zabezpieczenie termiczne, w trakcie pracy zmiany.
Co jest potrzebne do wdrożenia
- Uporządkowana ewidencja maszyn - obiekty z symbolami, lokalizacją i osobą odpowiedzialną.
- Historia awarii i napraw - najlepiej z co najmniej kilkunastu miesięcy, bo na niej algorytm uczy się, co poprzedza usterkę.
- Czujniki i przesył danych - dla maszyn, które nie udostępniają odczytów ze sterownika.
- Zasady obsługi alertów - kto ocenia sygnał, kiedy zakłada zgłoszenie i jak zapisuje wynik oględzin.
- Okres pilotażowy - kilka maszyn, na których sprawdza się trafność ostrzeżeń przed rozszerzeniem monitoringu.
Szerszy kontekst, w tym ograniczenia AI i relację predykcji do przeglądów obowiązkowych, przedstawia artykuł AI w zarządzaniu utrzymaniem ruchu, a sposób podłączania maszyn - tekst o integracji maszyn z systemami IoT. Moduł CMMS z predykcją awarii AI należy do pakietu opisanego w cenniku Studio TCS.net, a ewidencję narzędzi w tej samej bazie obsługuje Narzędziownia - program do zarządzania i ewidencji narzędzi.
Warunki skutecznej optymalizacji
- Rzetelny poziom opisowy - kompletne zgłoszenia, naprawy i wydania, zanim zacznie się przewidywać.
- Jednolite słowniki - rodzaje awarii i obiekty nazywane tak samo przez wszystkich.
- Jedna zmiana naraz - korekta cyklu przeglądów i jej ocena, zanim wprowadzi się kolejną.
- Grupa porównawcza - podobne maszyny lub okres bez zmiany, żeby odróżnić efekt od przypadku.
- Integracja tam, gdzie potrzebna - dane z MES lub sterowników dla optymalizacji procesu, a nie tylko utrzymania ruchu.
CMMS z predykcją awarii AI należy do pakietu Enterprise opisanego w cenniku, a raporty opisowe dostępne są w modułach systemu. Wspólną bazę dla narzędzi i utrzymania ruchu tworzy Narzędziownia - program do zarządzania i ewidencji narzędzi.