
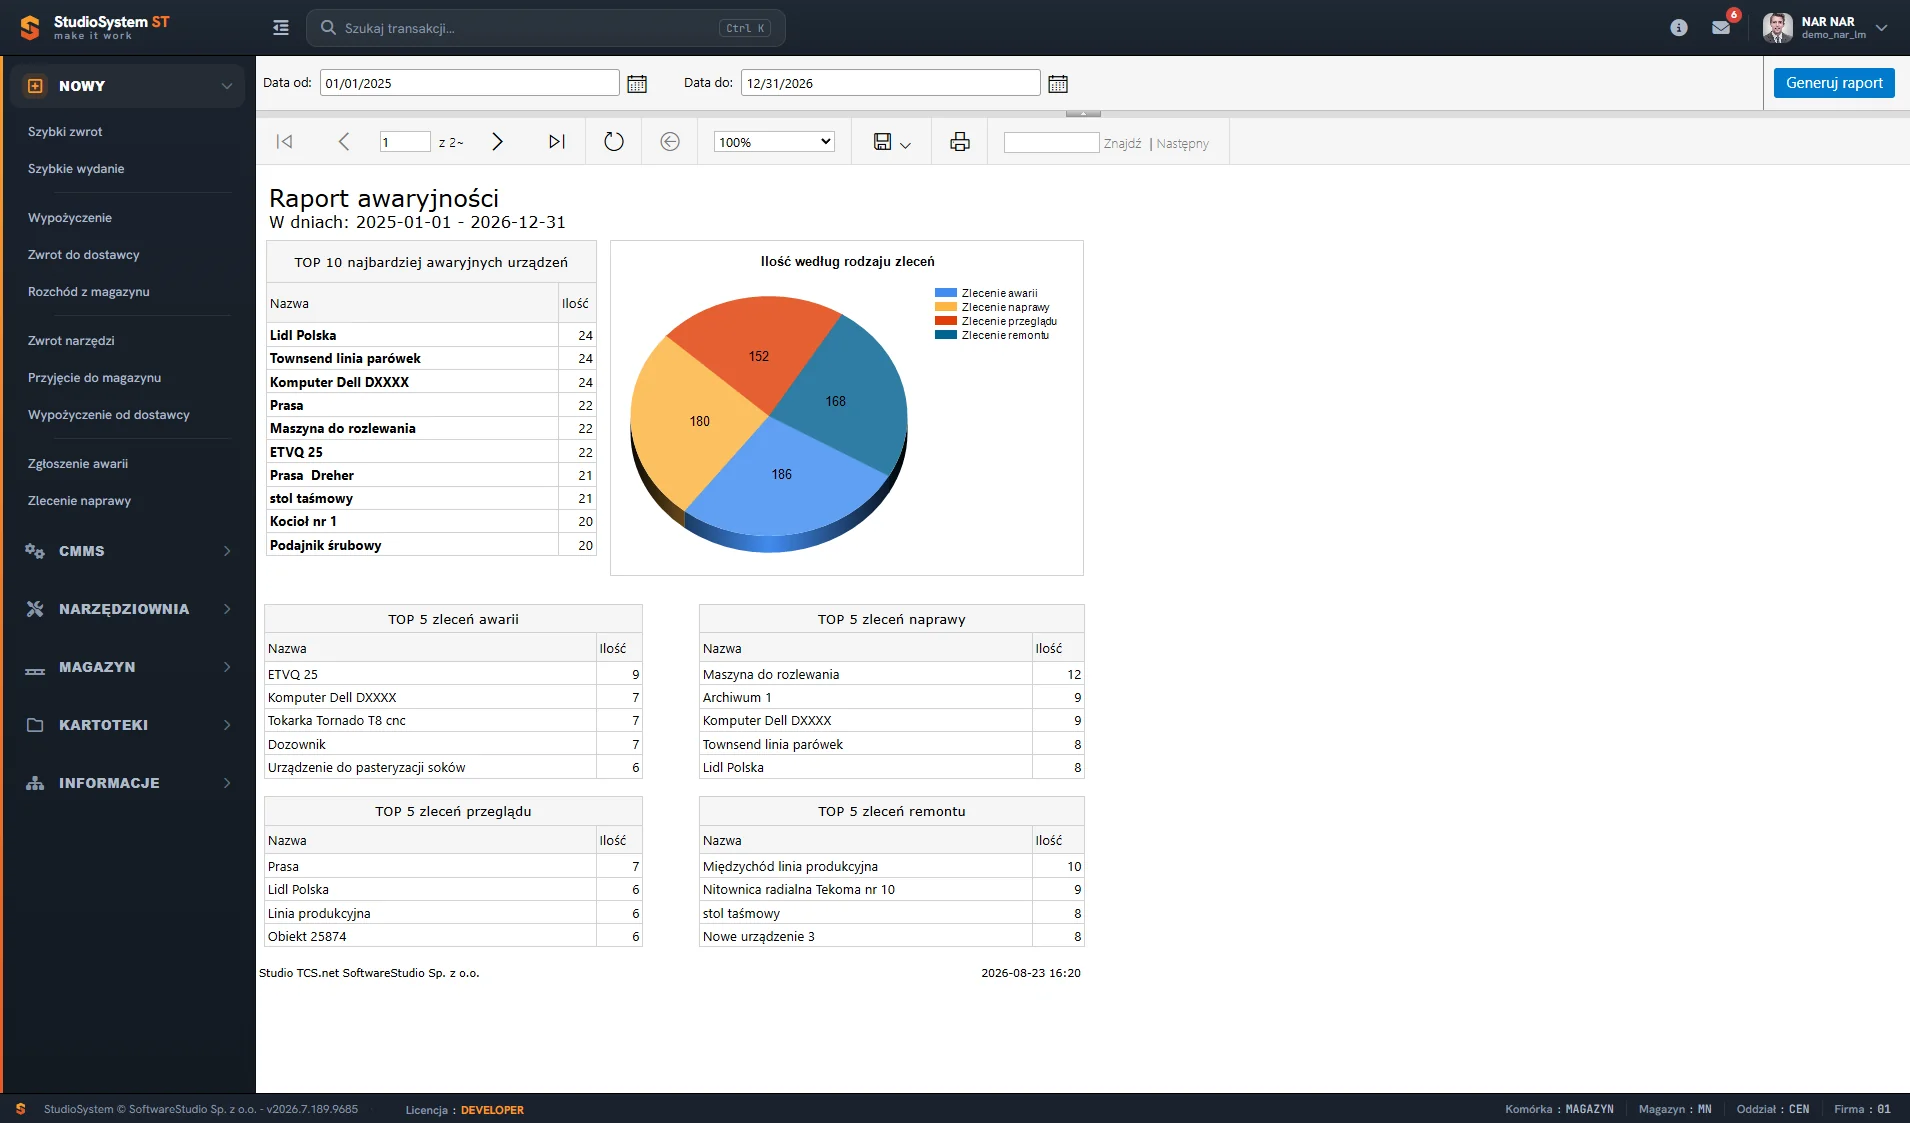
Integracja maszyn z systemami IoT polega na podłączeniu czujników i sterowników maszyn do sieci, tak aby dane o ich pracy - drgania, temperatura, liczniki godzin, kody błędów - trafiały do systemów informatycznych. Połączone z CMMS zamieniają się w zlecenia przeglądów i napraw planowane na podstawie rzeczywistego stanu urządzeń.
Ten artykuł opisuje integrację od strony praktycznej: z jakich warstw się składa, które dane z maszyn naprawdę przydają się w utrzymaniu ruchu, jak sygnał z czujnika staje się zleceniem w Studio TCS.net i jak bezpiecznie przeprowadzić pilotaż.
Z czego składa się integracja maszyn z IoT
Integracja nie jest jednym urządzeniem ani programem. To kilka warstw, z których każda ma swoje zadanie.
| Warstwa | Rola | Przykłady |
|---|---|---|
| Czujniki i sterowniki | Pomiar parametrów pracy maszyny | Akcelerometry, czujniki temperatury, liczniki godzin, sterowniki PLC |
| Komunikacja | Przesłanie danych z hali do systemów | Bramki IoT, sieć przemysłowa, protokoły komunikacyjne |
| Platforma danych | Zbieranie, progi alarmowe, analiza | Oprogramowanie monitorujące, moduły analityczne |
| CMMS | Zlecenia, historia, raporty | Studio TCS.net - wymiana danych przez REST API |
| ERP | Koszty, zakupy części, planowanie | System planowania zasobów firmy |
W praktyce firmy łączą czujniki różnych dostawców, a CMMS jest miejscem, w którym sygnał spotyka się z wiedzą o maszynie - jej historią, harmonogramem przeglądów i dostępnymi częściami. Architekturę wymiany danych opisuje artykuł architektura SOA i REST API.
Dane z maszyn przydatne w utrzymaniu ruchu
Nie każdy parametr trzeba zbierać. Najwięcej wartości dają dane, które bezpośrednio zmieniają decyzje serwisu.
| Dane | Zastosowanie w CMMS |
|---|---|
| Licznik godzin lub cykli | Przeglądy planowane wg rzeczywistego przebiegu zamiast kalendarza |
| Drgania i temperatura | Alert przy odchyleniu i zlecenie przeglądu, zanim dojdzie do awarii |
| Kody błędów sterownika | Zgłoszenie awarii z konkretnym opisem przyczyny |
| Czas pracy i postoju | Obliczanie dostępności technicznej maszyny |
| Zużycie energii | Wykrywanie pracy w nieprawidłowych warunkach |
Czas pracy i postoju to podstawa wskaźnika opisanego w artykule dostępność techniczna maszyn.
Od sygnału z maszyny do zlecenia w CMMS
- Pomiar - czujnik lub sterownik przesyła odczyt.
- Próg - platforma danych porównuje wartość z progiem lub wzorcem pracy.
- Przypisanie do obiektu - sygnał trafia do właściwej maszyny w strukturze obiektów CMMS.
- Zlecenie - powstaje zgłoszenie lub zlecenie przeglądu, naprawy albo remontu.
- Realizacja i zapis - wynik prac wraca do historii maszyny i pomaga ocenić, czy próg był dobrze ustawiony.

Moduł Obiekty pozwala przeglądać aktywa hierarchicznie, jako pełną listę albo w strukturze. To warunek sensownej integracji: odczyt z czujnika ma wartość tylko wtedy, gdy wiadomo, której maszyny dotyczy i gdzie ona stoi. Uporządkowana struktura obiektów to pierwszy krok, zanim zakład zacznie podłączać czujniki.

Zlecenia wynikające z danych trafiają do tych samych modułów co prace planowane: naprawy, przeglądy czy remonty, z kafelkami statusów - nowe, przyjęte, w realizacji, zrealizowane i anulowane. Kierownik utrzymania ruchu widzi jedną listę prac, niezależnie od tego, czy zlecenie wywołał operator, harmonogram czy czujnik.
Dzień w narzędziowni - przed i po
Zmianę najłatwiej zobaczyć, porównując te same momenty dnia pracy.
| Moment dnia | Tradycyjna narzędziownia | Z IoT i CMMS |
|---|---|---|
| Początek zmiany | Kolejka do okienka, wpisy w zeszycie | Wydanie skanem karty i narzędzia albo pobranie z automatu |
| Pobranie przyrządu | Nikt nie sprawdza terminu wzorcowania | System blokuje wydanie przyrządu po terminie |
| Awaria maszyny | Mechanik szuka narzędzi i części na własną rękę | Zlecenie naprawy, narzędzia i części wydane na zlecenie |
| Zwrot | Wpis ręczny, stan narzędzia nieznany | Skan przy zwrocie z możliwością zgłoszenia uszkodzenia |
| Inwentaryzacja | Kilka dni liczenia i porównywania list | Odczyt tagów RFID w kolejnych strefach |
| Koniec miesiąca | Ręczne zestawienia zużycia i kosztów | Raporty wypożyczeń, kosztów i przeglądów z systemu |
IoT i identyfikacja w narzędziowni
W narzędziowni rolę „czujników” pełnią najczęściej tagi RFID, bramki i czytniki oraz szafy wydawcze. Rejestrują wydanie i zwrot bez ręcznego wpisywania danych, a informacja trafia do tej samej bazy co dane o maszynach.

Kartoteki magazynowe łączą identyfikatory - SKU, numer REK, kod EAN - z dostawcą, producentem i miejscem powstawania kosztów, a galeria zdjęć pozwala rozpoznać pozycję wizualnie, np. agregat prądotwórczy czy bezpiecznik topikowy. To właśnie te identyfikatory odczytują czytniki kodów i RFID, zamieniając fizyczny ruch sprzętu w zapis w systemie. Praktyczne zastosowania opisują artykuły jak IoT i CMMS odmieniły codzienność narzędziowni oraz narzędziownia z RFID.
Technologie IoT w narzędziowni i ich granice
Każda technologia rejestruje inne zdarzenie. Warto wiedzieć, czego się po niej spodziewać, żeby nie przecenić jej możliwości.
| Technologia | Co rejestruje | O czym pamiętać |
|---|---|---|
| Tagi RFID i czytniki ręczne | Wydania, zwroty i inwentaryzację wielu narzędzi naraz | Widzą narzędzie tylko w zasięgu czytnika - to nie jest ciągła lokalizacja |
| Bramki RFID | Przejście narzędzia przez strefę, np. wyjście z magazynu | Wymagają przemyślanego rozmieszczenia anten |
| Automaty i szafy wydawcze | Pobranie po identyfikacji pracownika, całą dobę | Współpracują z systemem przez integrację, najlepiej dla materiałów i drobnych narzędzi |
| Terminale mobilne z Androidem | Operacje na hali i w terenie, także bez zasięgu | Dane synchronizują się po odzyskaniu połączenia |
| Czujniki na maszynach | Stan maszyn, który wywołuje zlecenia serwisowe | Wymagają integracji z CMMS i dopracowania progów alarmowych |
Tagi i czytniki szczegółowo opisuje artykuł narzędziownia z RFID, a czujniki maszyn - integracja maszyn z systemami IoT.
Kto ma narzędzie - wiedza bez szukania
Najczęstsze pytanie w narzędziowni brzmi: gdzie jest dany egzemplarz. Rejestrowanie każdej operacji skanem daje na nie odpowiedź bez obchodzenia hali.
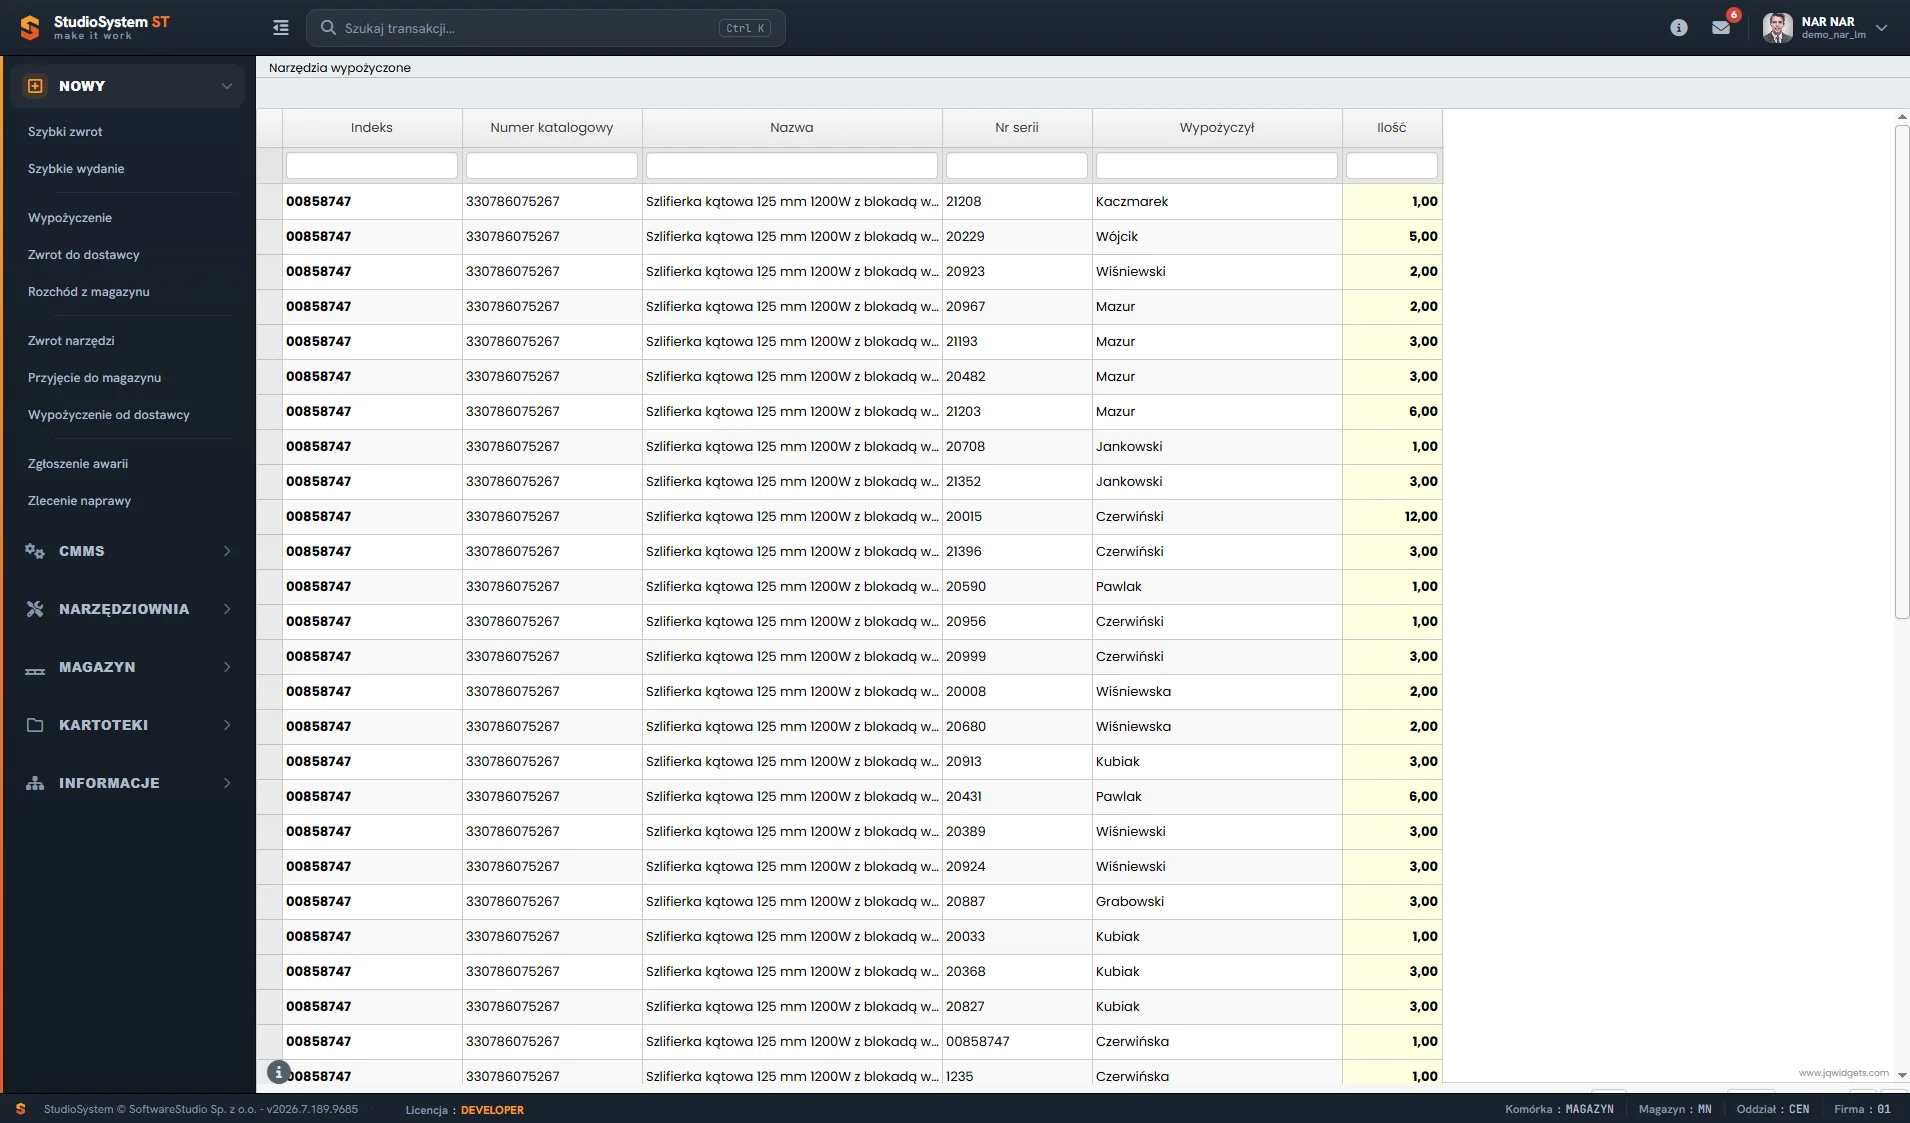
Zestawienie narzędzi wypożyczonych pokazuje każdą pozycję poza magazynem: indeks, numer katalogowy, nazwę, numer serii, osobę, która ją pobrała, i ilość. To odpowiedź na pytanie „kto ma narzędzie” w kilka sekund. Organizację szybkich wydań opisuje artykuł jak zorganizować szybkie wydawanie narzędzi.
Narzędziownia i CMMS w jednym obiegu
Największa zmiana następuje wtedy, gdy narzędziownia przestaje być osobną wyspą i łączy się z pracą działu utrzymania ruchu.

Moduł Naprawy grupuje zlecenia wg statusu i prowadzi do kalendarza prac. Obieg wygląda tak:
- Zgłoszenie awarii - operator lub sygnał z maszyny tworzy zgłoszenie.
- Zlecenie naprawy - serwis przyjmuje je i planuje prace.
- Narzędzia i części - mechanik pobiera je z narzędziowni i magazynu, a operacje są powiązane z pracą przy maszynie.
- Naprawa - opis czynności i zużyte części trafiają do historii maszyny.
- Zwrot - narzędzia wracają do narzędziowni, a uszkodzone trafiają do serwisu.
Przeglądy narzędzi i planowanie serwisu
Narzędzia i przyrządy też wymagają przeglądów i wzorcowania. Planuje się je tak samo jak prace przy maszynach.
Oś czasu pokazuje zlecenia w godzinach jednej zmiany, więc przegląd narzędzi można zaplanować tak, żeby nie kolidował z naprawami maszyn. W narzędziowni działają przy tym trzy mechanizmy:
- Terminy w kartotece - cykle przeglądów, kalibracji i legalizacji dla każdego egzemplarza.
- Powiadomienia - informacja e-mail przed terminem.
- Blokada wydania - przyrząd po terminie nie trafi do pracownika.
Szczegóły opisuje artykuł harmonogramy przeglądów i kalibracji narzędzi.
Odzież i środki ochrony w tym samym systemie
Te same zasady - wydanie skanem, przypisanie do pracownika, terminy wymiany - obejmują odzież roboczą i środki ochrony indywidualnej. Dzięki temu dział BHP i narzędziownia korzystają z jednej bazy pracowników, a mechanik dostaje narzędzia i wyposażenie ochronne w tym samym procesie. Moduł opisuje dział odzież robocza i BHP.
Wyzwania i wymagania wdrożenia
- Łączność na hali - konstrukcje stalowe i zakłócenia utrudniają transmisję, dlatego sieć planuje się przed montażem czujników.
- Starsze maszyny - urządzenia bez komunikacji wymagają doposażenia w zewnętrzne czujniki (retrofit).
- Bezpieczeństwo sieci - połączenie sieci maszyn z siecią biurową wymaga oddzielenia i kontroli dostępu.
- Progi i fałszywe alarmy - zbyt czułe ustawienia zasypują serwis alertami, które szybko przestają być czytane.
- Procedura reakcji - musi być jasne, kto odbiera alert i w jakim czasie podejmuje decyzję.
Jak przeprowadzić pilotaż
- Wybór maszyn - kilka urządzeń o największej liczbie przestojów wg raportu awaryjności.
- Dobór danych - tylko parametry, które zmienią decyzje serwisu, np. licznik godzin i drgania.
- Integracja z CMMS - przypisanie odczytów do obiektów i wymiana danych przez API.
- Okres obserwacji - zbieranie danych i korekta progów bez automatycznych zleceń.
- Ocena - porównanie liczby awarii i przestojów przed i po pilotażu, decyzja o rozszerzeniu.
Od czego zacząć
- Ewidencja - kartoteki narzędzi z numerami serii i lokalizacjami.
- Oznakowanie - kody kreskowe na całości, RFID tam, gdzie wydaje się zestawy lub prowadzi częste inwentaryzacje.
- Terminy - cykle przeglądów i blokada wydania.
- Połączenie z CMMS - zlecenia napraw i narzędzia w jednym obiegu.
- Automaty i czujniki - w kolejnym etapie, gdy dane z pierwszych kroków są rzetelne.