

Automatyzacja narzędziowni z RFID i kodami QR zastępuje ręczne wpisywanie wydań odczytem oznaczeń: tag radiowy pozwala wydać cały zestaw narzędzi jednym odczytem i przejść spis z natury z kolektorem, a kod QR tanio oznacza drobny asortyment. Studio TCS.net obsługuje obie technologie w jednej bazie.
Kolejki przy okienku wydań, pomyłki przy przepisywaniu numerów i brak rozliczenia pracowników z powierzonego mienia to typowe skutki ręcznej ewidencji. Automatyczna identyfikacja (Auto ID) nie wymaga jednak oznaczenia wszystkiego tagami RFID. Ten przewodnik pomaga zdecydować, co oznaczyć RFID, a co kodem kreskowym lub QR, jak dobrać tagi, jakie urządzenia są obsługiwane i w jakiej kolejności wdrożyć system. Opis całego programu zawiera strona program do narzędziowni.
RFID, kod kreskowy czy QR
Obie technologie zapisują w systemie ten sam numer egzemplarza. Różnią się sposobem odczytu i kosztem oznaczenia.
| Kryterium | RFID UHF | Kod kreskowy lub QR |
|---|---|---|
| Odczyt | Bez widoczności etykiety, wiele tagów naraz | Pojedynczo, etykieta musi być widoczna |
| Spis z natury | Odczyt całej półki lub skrzyni jednym przejściem | Skan każdej sztuki osobno |
| Koszt oznaczenia | Wyższy - tag, często w wersji przemysłowej | Niski - etykieta z drukarki |
| Odporność | Tagi przemysłowe na metal, wilgoć i wibracje | Etykieta narażona na ścieranie i zabrudzenie |
| Typowe zastosowanie | Elektronarzędzia, przyrządy pomiarowe, drogi sprzęt | Drobne narzędzia ręczne, materiały eksploatacyjne |
Kody QR: ekonomiczne znakowanie drobnego asortymentu
Wiele firm łączy technologię radiową z kodami graficznymi. Kody QR sprawdzają się przy tańszych narzędziach i materiałach eksploatacyjnych:
- Etykiety drukowane z programu - Studio TCS.net projektuje i drukuje etykiety z kodami QR na drukarkach biurowych lub przemysłowych.
- Odczyt telefonem - kod QR skanuje się smartfonem albo terminalem z Androidem, bez osobnego czytnika.
- Odporność na uszkodzenia - kod QR daje się odczytać nawet przy częściowo zabrudzonej lub porysowanej etykiecie.
Tryb mieszany - podział majątku
W większości narzędziowni najlepiej sprawdza się połączenie obu technologii. Kryterium podziału warto ustalić we własnej firmie, biorąc pod uwagę:
- Wartość egzemplarza - drogie elektronarzędzia i przyrządy pomiarowe uzasadniają koszt tagu.
- Skutek braku - jeśli zaginięcie narzędzia wstrzymuje pracę, szybka identyfikacja jest warta więcej niż cena tagu.
- Częstotliwość spisu - pozycje kontrolowane często zyskują najwięcej na odczycie grupowym.
- Rotacja drobnego asortymentu - klucze, wiertła czy tarcze ścierne wystarczy oznaczyć kodem kreskowym.
Wdrożenie można też rozłożyć w czasie: zacząć od najcenniejszego sprzętu, a na pozostałym majątku zachować dotychczasowe kody kreskowe.
Pasma RFID i dobór tagów
Tagi RFID pracują w kilku pasmach częstotliwości, a wybór pasma wpływa na zasięg odczytu, zachowanie przy metalu i koszt wdrożenia:
| Pasmo | Zasięg | Zachowanie przy metalu i cieczach | Typowe zastosowanie |
|---|---|---|---|
| LF (125-134 kHz) | kilka centymetrów | najlepsze | pojedyncze, precyzyjne odczyty identyfikacyjne |
| HF (13,56 MHz) | do ok. pół metra | dobre | karty zbliżeniowe pracowników, drobne narzędzia ręczne |
| UHF (865-868 MHz w Europie) | kilka metrów | wymaga tagów on-metal | wydania całych zestawów, spis z natury, bramki |
W narzędziowni dominuje UHF, bo czytnik odbiera sygnał z wielu tagów jednocześnie. Jego wadą jest wrażliwość na bliskość metalu i cieczy, dlatego na narzędzia metalowe stosuje się tagi on-metal odseparowane od powierzchni specjalną podkładką. Tagi w obudowach epoksydowych lub ceramicznych wytrzymują uderzenia, wibracje i kontakt ze smarami znacznie lepiej niż etykiety samoprzylepne.
Kryteria wyboru tagu UHF
Parametry zależą od modelu tagu, dlatego przed zakupem warto przetestować kilka typów na własnych narzędziach. Przy wyborze liczą się:
- Pasmo i standard - w Europie 865-868 MHz, standard EPC Gen2 (ISO 18000-6C).
- Podłoże - na metalowych obudowach potrzebne są tagi typu on-metal, zwykła etykieta RFID na stali nie zadziała.
- Forma montażu - etykiety samoprzylepne na gładkie powierzchnie, tagi przykręcane lub nitowane, opaski na kable i węże.
- Warunki pracy - szczelność, zakres temperatur i odporność na uderzenia dobrane do miejsca użytkowania.
- Zasięg - zależy od tagu i czytnika; przy ręcznym kolektorze zwykle wystarcza kilka metrów.
Więcej o technologiach znakowania w artykułach automatyzacja narzędziowni RFID i kody QR oraz system ewidencji majątku RFID i kodów kreskowych.
Urządzenia obsługiwane przez Studio TCS.net
Aplikacja na Androida działa na terminalach Zebra i Honeywell, kolektorach RFID UHF oraz smartfonach. Odczytuje kody 1D, QR i tagi RFID HF oraz UHF, więc w trybie mieszanym jeden pracownik obsługuje oba rodzaje oznaczeń tym samym urządzeniem. Aplikacja umożliwia:
- wydania i zwroty, przesunięcia oraz przekazania narzędzi między pracownikami,
- zgłaszanie awarii i podgląd terminów przeglądów,
- inwentaryzację,
- pracę bez zasięgu z automatyczną synchronizacją po odzyskaniu połączenia.
Przez integrację z systemami WMS/WCS Studio TCS.net współpracuje też z automatami vendingowymi, szafami obrotowymi i regałami windowymi. Szczegóły aplikacji w artykule aplikacja mobilna Android dla narzędziowni.
Wydanie zestawu jednym odczytem
Zamiast skanować każdy przedmiot osobno, magazynier zbliża skrzynię narzędziową lub cały zestaw do anteny, a czytnik odczytuje wszystkie tagi w zasięgu. Studio TCS.net zapisuje operację w bazie Microsoft SQL Server i przypisuje odpowiedzialność za wydane narzędzia do konkretnego pracownika. Przy kilkuset osobach rozpoczynających zmianę o tej samej porze to różnica między kolejką a płynnym wydaniem.

Identyfikacja pracownika przy wydaniu
Oznaczone narzędzie to połowa transakcji. Druga połowa to jednoznaczne wskazanie osoby, która je pobiera lub zwraca.

Po wskazaniu pracownika przy szybkim zwrocie system wyświetla jego kartę: zdjęcie, numer, indeks, nazwisko i imię, typ, konto oraz numer SAP. Magazynier widzi, czy obsługuje właściwą osobę, a potem skanuje zwracane narzędzia i zapisuje dokument. Kartoteki osób opisuje artykuł o modułach ewidencji pracowników.
Import kartotek i integracja z ERP
Tag lub etykieta musi mieć w systemie kartotekę, do której zostanie przypisany. Dlatego dane narzędzi importuje się przed rozpoczęciem znakowania.
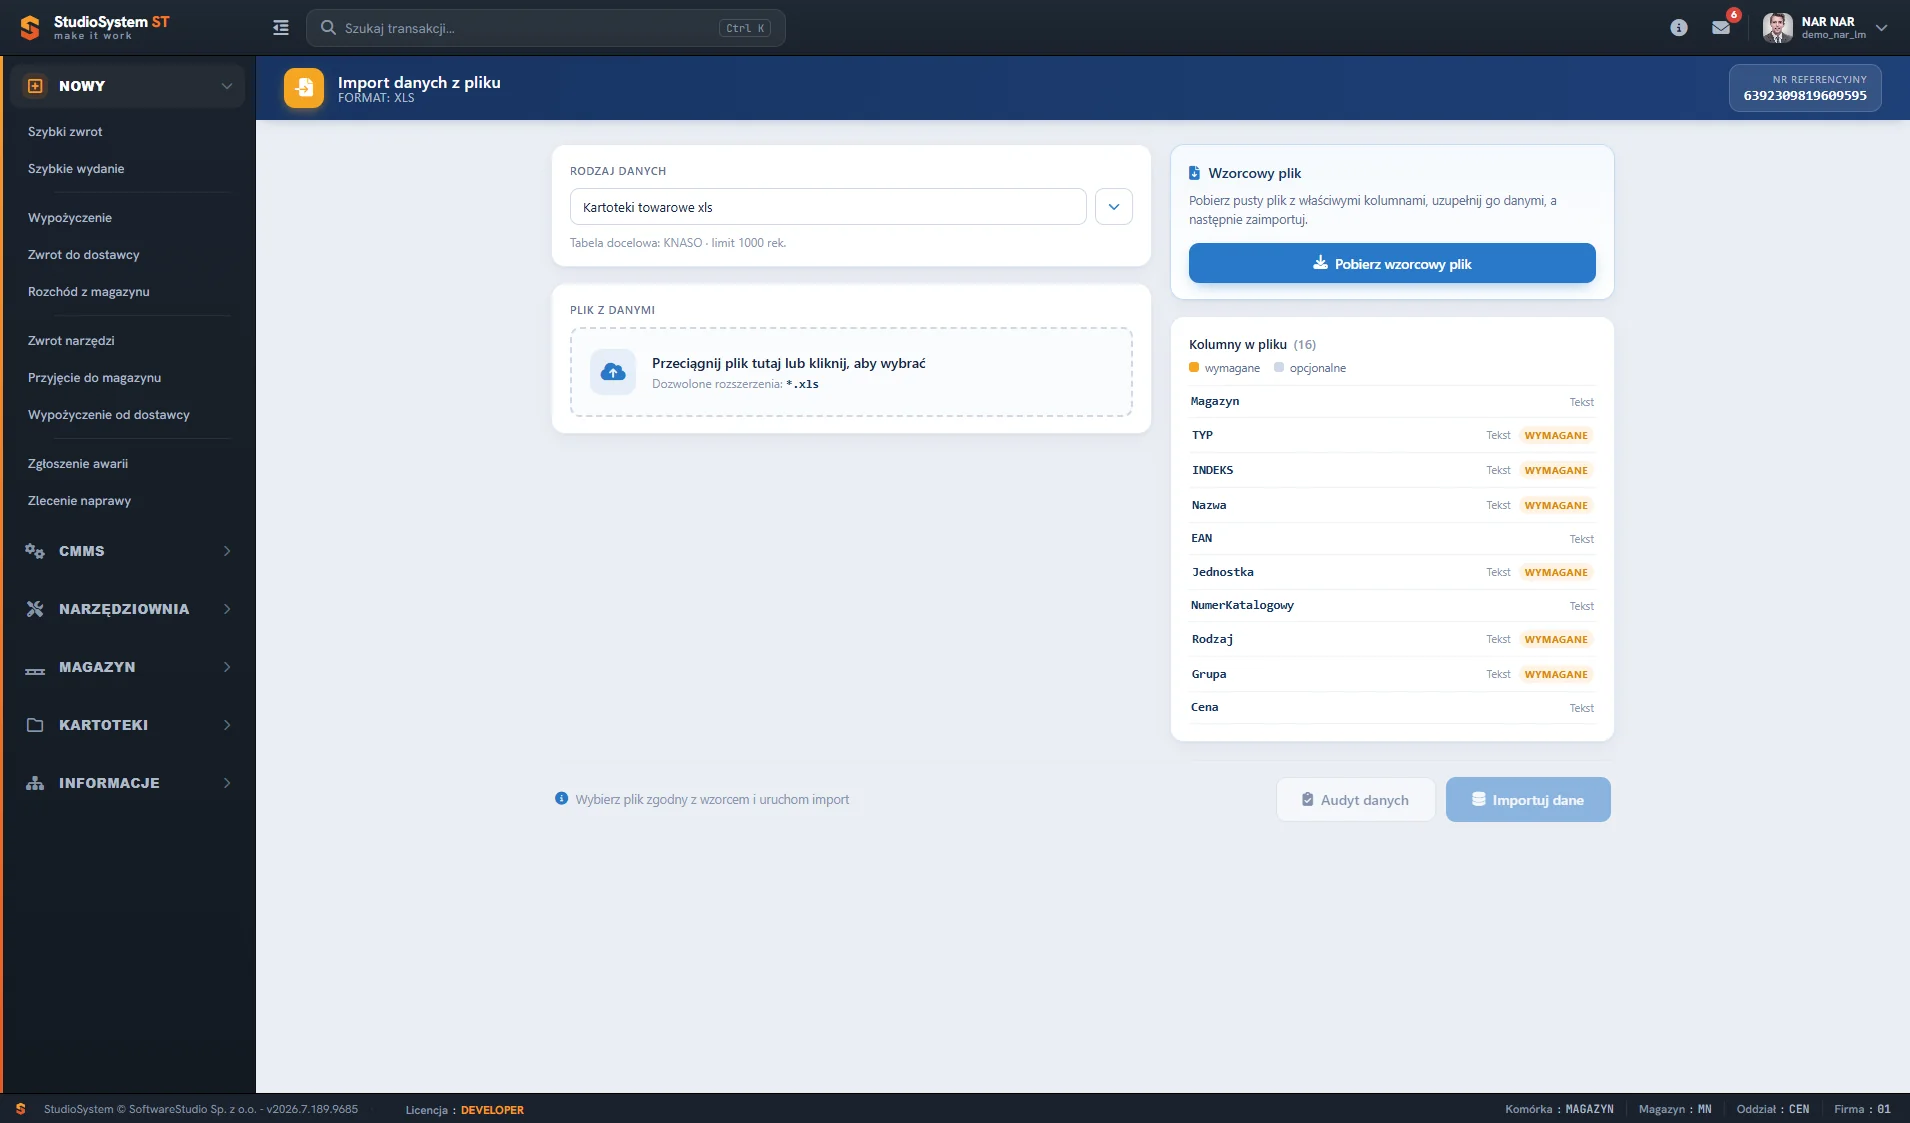
Kreator importu prowadzi przez kolejne kroki: pobranie wzorcowego pliku, uzupełnienie danych, wskazanie pliku, weryfikację kolumn i import. Wzorzec ma 16 kolumn, z których wymagane są TYP, INDEKS, Nazwa i Magazyn. Przed importem warto ujednolicić nazwy, numery seryjne i lokalizacje w arkuszu - poprawki przed znakowaniem są znacznie tańsze niż po nim. Kartoteki można też zaimportować z systemu ERP.
Historia sprzed wdrożenia i połączenie z ERP
Znakowanie rzadko zaczyna się od zera. Istniejący spis narzędzi z arkusza lub kartotek importuje się do bazy, a numery tagów i kodów przypisuje do już istniejących kartotek, więc historia narzędzia sprzed wdrożenia nie ginie. Integracja z systemem ERP przez REST API działa w obie strony: koszty wydań trafiają do modułu księgowego, a dane pracowników i miejsc powstawania kosztów wracają do narzędziowni bez podwójnego wprowadzania. Księgowość widzi wtedy koszt narzędzi przypisany do projektu lub zlecenia produkcyjnego.
Spis z natury z kolektorem RFID
Największą różnicę RFID robi przy inwentaryzacji. Zamiast skanować każde narzędzie, pracownik przechodzi z kolektorem wzdłuż regału, a aplikacja odczytuje tagi w zasięgu. Wynik spisu trafia do modułu inwentaryzacji, który tworzy dokumenty nadwyżek PI i niedoborów RI.
Moduł eksportu w sekcji INFORMACJE udostępnia pięć zestawień: narzędzi, pracowników, lokalizacji, stanu narzędzi na dany dzień oraz zestawienie według numerów serii. Stan na dzień rozpoczęcia spisu i lista numerów serii w Excelu pomagają przeanalizować rozbieżności przed zatwierdzeniem dokumentów inwentaryzacyjnych.
Ochrona przed stratami: bramki i strefy
W dużych zakładach, gdzie tysiące narzędzi krążą między halami i placami budowy, najwięcej strat powstaje przy wynoszeniu sprzętu bez dokumentu. Zakłady, które chcą to ograniczyć, instalują bramki RFID przy wyjściu z magazynu lub hali. Bramka odczytuje przechodzące tagi, a zestawienie odczytów z dokumentami wydań pokazuje, który egzemplarz opuścił magazyn bez wypożyczenia. Skonfigurowanie powiadomień i obsługę bramek ustala się w projekcie wdrożenia, bo zależą od sprzętu i organizacji ochrony w danym zakładzie.
Podobną rolę pełni przypisanie narzędzi do stref, np. konkretnych hal lub placów budowy. Odczyt tagu poza przypisaną lokalizacją albo zniknięcie narzędzia z ostatniej zarejestrowanej strefy bez dokumentu to sygnał do wyjaśnienia. W połączeniu z historią operacji przypisaną do pracowników skraca to ustalanie okoliczności zaginięcia sprzętu.
Przykładowy scenariusz: zakład obróbki metali
Weźmy zakład z kilkuset pracownikami, w którym narzędzia ręczne i elektronarzędzia giną lub przechodzą między halami bez śladu w dokumentacji, a koszty zakupów rosną. Uporządkowanie z RFID mogłoby wyglądać tak:
- Narzędzia powyżej ustalonego progu wartości dostają trwałe tagi, a drobny asortyment kody QR.
- Przy wyjściach z magazynu narzędziowego pojawiają się czytniki, które rejestrują każde wyjście sprzętu.
- Każde wydanie trafia na konto konkretnego pracownika, więc zaginięcie ma nazwisko i datę.
- Wydanie kompletnego zestawu na start zmiany zajmuje chwilę zamiast kolejki, co przy wielu osobach zaczynających pracę jednocześnie skraca poranny przestój.
Efekt warto zmierzyć na własnych danych: liczbą zgłoszeń o zaginionych narzędziach i czasem wydania zestawu przed wdrożeniem i kilka miesięcy po nim.
Kiedy RFID się opłaca
Wdrożenie RFID obejmuje tagi, czytniki lub bramki oraz licencję systemu i zwykle kosztuje więcej niż same kody QR czy kreskowe. Zwrot z inwestycji liczy się jednak nie w cenie sprzętu, tylko w oszczędzonych godzinach pracy magazyniera, krótszych przestojach przy oczekiwaniu na narzędzia i mniejszych stratach zagubionego lub skradzionego mienia.
- RFID - opłaca się najszybciej tam, gdzie kilkaset narzędzi jest w ciągłym ruchu, spis z natury robi się często, a braki wstrzymują pracę.
- Kody QR i kreskowe - mniejsze narzędziownie o niższej intensywności ruchu osiągają podobny efekt taniej i szybciej samymi kodami graficznymi.
- Tryb mieszany - pozwala zacząć od najcenniejszego sprzętu i rozszerzać oznaczenia w miarę potrzeb.
Przed wyborem technologii warto oszacować skalę ruchu magazynowego. Kierownicy mogą potem sprawdzać dostępność i stan sprzętu przez Internet, a te same identyfikatory wykorzystuje moduł CMMS przy awariach i przeglądach.
Jak wdrożyć RFID i kody QR w narzędziowni
Etapy wdrożenia automatycznej identyfikacji narzędzi w Studio TCS.net - od audytu narzędziowni po rozszerzenie na kolejne lokalizacje.
Co jest potrzebne
- Tagi RFID UHF, w tym on-metal, oraz etykiety z kodami QR lub kreskowymi
- Kolektor lub czytnik RFID i drukarka etykiet
- Lista narzędzi w arkuszu lub w systemie ERP
-
Audyt narzędziowni
Spisanie narzędzi, wskazanie pozycji o najwyższej wartości i najczęstszym obiegu oraz opis obecnych zasad wydań i zwrotów.
-
Strategia oznaczania
Decyzja, co otrzyma tag RFID, co kod kreskowy lub QR, oraz wybór typów tagów po testach na własnych narzędziach.
-
Import kartotek
Przeniesienie danych z Excela lub ERP i przypisanie narzędzi do magazynów i lokalizacji.
-
Znakowanie
Przypisanie numerów tagów i etykiet do kartotek egzemplarzy.
-
Szkolenie
Nauka obsługi kolektorów dla magazynierów i raportów dla kierowników.
-
Pilotaż
Uruchomienie w jednej lokalizacji lub na jednej grupie narzędzi i korekty przed rozszerzeniem.
-
Rozszerzenie
Kolejne lokalizacje oraz moduły przeglądów, inwentaryzacji i aplikacji mobilnej.